
做故障诊断这行十多年,说实话,见过太多因为振动分析“学了个皮毛”就敢下结论的工程师。测了一堆数据,画了几张频谱图,愣是把正常轴承说成是轴弯曲,把齿轮断齿说成是不对中……丢人倒还好,关键是要误停机,损失产值,老板的脸色可不好看。今天咱们把振动诊断这摊事儿捋一捋,别光会看总值。
先讲个我的真实经历。前年一个化工厂的压缩机,振动值一直在报警线边缘磨蹭,工艺人员觉得没大事,维修部门又坚持要换轴承。中间吵了半个月。后来我看他们测的数据,传感器的磁座竟然吸在一个保温棉上,数据能准才怪。重新测了之后,发现是基础共振,不是轴承问题。所以,第一步,得把你的传感器和测点搞明白。
测点与传感器:振动诊断的地基
很多人迷信采集仪的价格,几万块的仪器买了,传感器却随便配。这完全是本末倒置。振动诊断的核心,是传感器和它的安装工艺。你用了劣质磁座,或接触面不平,测出来的信号可能连噪声都盖不住。
选传感器,先看频率范围和量程。测量轴承故障,一般用加速度计,频率至少到10kHz,量程要到±50g。测量轴系不平衡,用速度传感器更直接。光电转速计也别忘——同步采集转速,否则频谱上的频率推算就是空中楼阁。
✅ 测点选择法则:
- 要放在轴承座、壳体刚性最好、离承载区最近的位置。
- 表面清洁平整,最好用胶粘或磁座,但不能影响测量频率响应。
- 每个测点至少测三个方向:径向水平、径向垂直、轴向。
❗ 最常见错误:随手往盖板上一吸,或者拿手持探头用指头压着测。这些数据都是垃圾。数据垃圾,后面算出来花来也是白搭。更别想通过“倒频谱”之类的黑魔法翻身。
传感器方向很重要。很多联轴器不对中问题在轴向表现非常明显,光测水平方向当然什么都看不到。另外,垂直方向往往能反映基础刚度或松动问题,也不能忽略。

关于测点数量,我的建议是,关键设备至少布置三个测点(驱动端轴承座、非驱动端轴承座和中间支座),每个测点测三个方向。如果预算有限,优先驱动端轴承座的径向水平与轴向两个方向,外加转速传感器。但说实话,装一个传感器就想做全面故障诊断,那纯粹是赌博。
问:振动传感器是不是装得越多越好?厂里想省钱,只在关键设备上装一个,行不行?
答:传感器数量取决于你要覆盖的故障源。轴承故障会在三个方向上有不同的敏感度,一个传感器只能测一个方向,很容易漏掉轴向问题。如果预算有限,建议在关键轴系的径向水平和垂直方向各装一个加速度计,外加一个光电转速探头。这样至少能覆盖80%的常见故障。装一个?那等于把宝押在运气上。
频谱分析:读懂振动背后的密码
数据测回来,导入分析软件,频谱图出来,一排像山峰的尖峰。新手最常犯的毛病:看到最高的峰,就说“这是故障特征频率!”——你确定吗?这个频率在什么工况下出现的?为什么有边带?幅值在什么范围内算正常?
真正的高手,先看整体频谱结构:基频、谐波、分频,幅值分布,然后结合时域波形、包络谱、倒频谱综合判断。比如,滚动轴承外环故障特征频率在频谱上常常被调制到高频区,原始FFT可能看不出,但包络谱会暴露。
💡 一个典型例子:某减速机振动超标,频谱在1倍频处有异常峰,旁边还有两簇边带。新手一口咬定“不平衡”。拆开一看,齿轮轴磨损,轴颈椭圆度超标,1倍频的峰源自不对中,边带才是齿轮齿面故障。所以,别把峰值和故障一一对应,要算清楚特征频率。

计算特征频率需要转速、轴承几何参数和齿轮齿数。比如外圈故障频率(BPFO)就是滚动体数量乘以转频的一半乘以(1-d/D cosα)。如果手边没有参数,用频谱中的转速谐波和边带间距也能反推。
关于频率分辨率,也是个坑。采样时间不够长,线数不够,两个相邻的频率峰就会糊成一个,特征频率自然对不上。通常要保证频率分辨率至少是转速频率的1/100,或者直接采用高分辨率FFT。
问:为什么我测到的频谱跟理论特征频率对不上?总是差那么一点点。
答:这个太常见。要么转速波动,工频不恒定,导致频谱线展宽;要么轴承有滑动,实际的滚动体公转频率低于理论值;还有就是共振放大,结构固有频率被激励,把故障信号的原始特征给“染色”了。所以做诊断,务必记住:先看转速,再算特征频率,然后用包络谱避开共振的干扰。另外,频率分辨率也要设对,线数不够,两条相邻的频率会合并成一条,自然对不上。
别让数据躺着睡觉:从振动实测到预测性维护
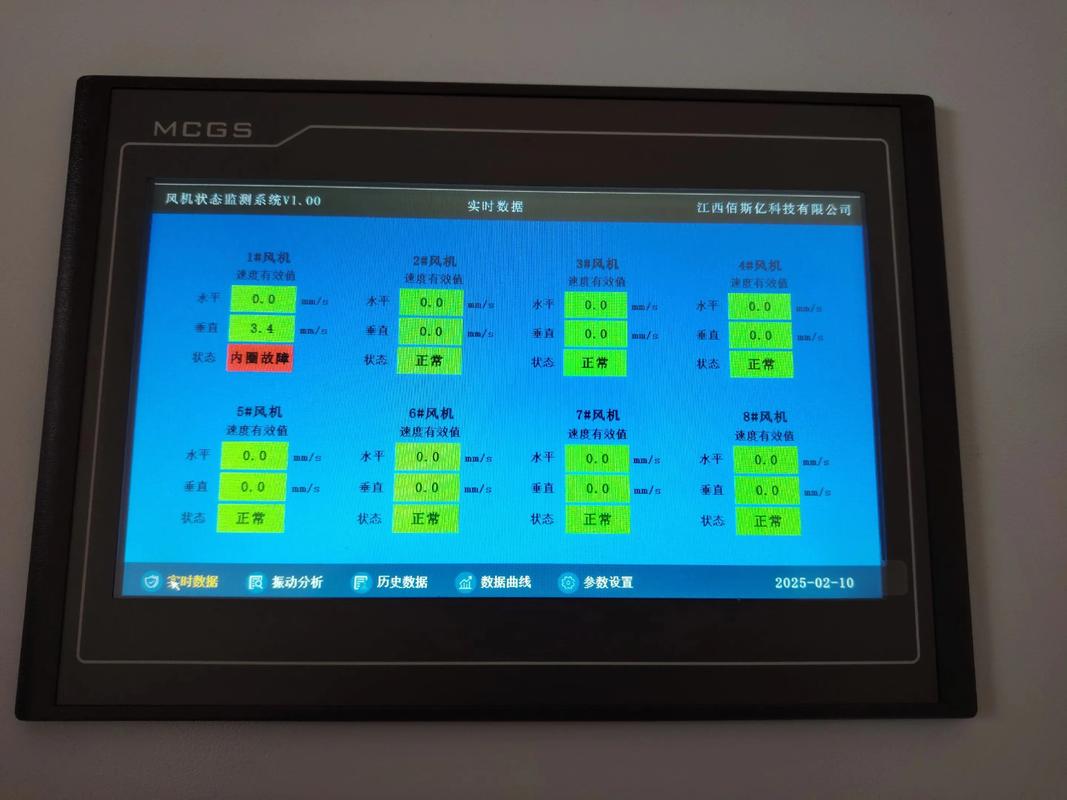
现在到处讲工业互联网和预测性维护。振动诊断是其中最落地的技术之一。很多企业也装了在线监测系统,但只用来做报警,超限就停机检查,不超就当没事。说实话,这跟装了防盗门不锁有什么区别。
我见过一个客户,汽轮机轴承座振动从8 mm/s爬到12 mm/s,他们按报警值停了机组,换了轴承,然后又跑,又爬,循环往复。后来我们帮他们看了历史趋势,发现振动上升的速率每次都在增加,再结合油温变化,判断是润滑失效,不是轴承磨损。换了油品和润滑周期,问题解决。
这就是趋势分析的价值。别只看瞬时值,要管好历史趋势。更进一步,用机器学习建立健康基线和偏离度预警模型。比如用正常数据训练一个自编码器,或者提取均方根、峰值因数、重心频率等特征,计算马氏距离。新数据偏离到一定程度就发预警,能够比传统阈值提前数周发现早期退化。
我这边还见过用它做数字孪生的——更高阶一点,把振动数据喂给一个动态仿真模型,让模型实时估计看不见的内部部件磨损。不过说实话,搞那么多花样,没有基础数据治理都是空谈。
但话说回来,再好的模型也依赖扎实的信号处理基本功。你连频谱都分析错了,喂给模型的就是错数据,模型再聪明也是“垃圾进,垃圾出”。
写在最后

振动诊断这门手艺,练的是对物理本质的理解,而不是背故障表格。不同设备、不同工况,表现千变万化。但只要你把传感器放对位置、把频谱结构看通透、把趋势存下来,故障就会像被剥了壳的螃蟹,看起来吓人,其实无处可藏。
别总想着用AI替代老师傅。AI是放大镜,不是眼睛。打好基本功,才是第一条。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:故障诊断实战:振动分析别只盯着频谱看 https://www.dachanpin.com/a/tg/67001.html


