
水刀切割,精度控制其实是个手艺活

说实话,我干了十几年水切割,最受不了的就是有人拿它当‘粗活’。水刀切割的精度,不比激光差,甚至在某些材料上更牛。但它有个脾气——你得会伺候。今天聊的全是实操,不整虚的。 先抛个结论:水刀切得好不好,不看机器多贵,看你会不会调。机器是死的,参数是活的。同样的活儿,老师傅和新手,出来的东西就是两码事。

水刀切割,靠的不只是压力

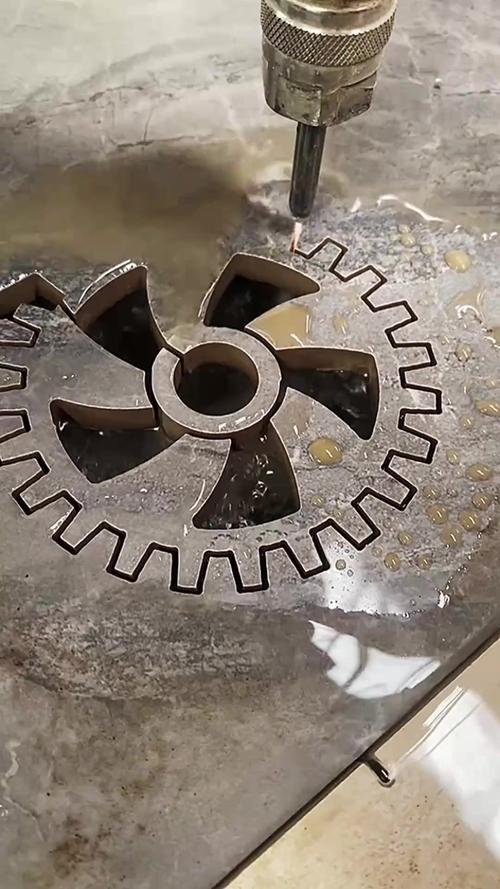
很多人以为水刀就是用高压水把材料‘冲透’。这种理解,外行!工业级水刀,水里得加磨料,一般是石榴砂。纯水?切切泡棉、塑料板还行,切金属?门都没有。高压水流带着磨料,以音速好几倍的速度冲击材料表面,就像无数颗微型子弹,把材料‘磨’掉的,不是‘切’掉的。 所以,这里的关键点来了:磨料的粒度和流量,直接决定切口质量。 就我平时切碳钢,用80目砂,流量控制在0.5kg/min左右;切硬质合金,就得换120目,流量也得降。你以为这简单?错!不同批次磨料,粒度分布都有差异,弄不好就会堵刀头。 还有,混合管里水砂混合的均匀度也很重要。你去问老师傅,十个有九个会说:砂得“干”!受潮的砂切出来表面全是毛刺。✅
工业高压水刀切割头内部结构剖面图
工业高压水刀切割头内部结构剖面图

精度杀手之一:速度与滞后

这块我踩过太多次坑了。水刀射流是有‘滞后效应’的。当你刀头改变方向时,射流因为惯性,会滞后一拍。结果就是外角过切,内角欠切。比如你切一个正方形,四个角如果编程时不处理,你会看到外角偏大,内角有个小圆角。 怎么办?速度慢下来!这没办法,物理规律。尤其是在内角半径小于5mm的时候,速度必须降到300mm/min以下。我一般用软件自动生成路径时,设置内角减速,减速比例设为30%。如果你手工编程,那就更得小心。 另外,还有个偏方:用‘预补偿’路径。就是提前在拐角处加一点偏移,抵消滞后。但这个方法需要经验,把握不好就废了。新手谨慎。😅
水刀切割拐角过切缺陷示意图
水刀切割拐角过切缺陷示意图
💡 如果你切的是高精度零件,强烈建议用激光干涉仪测一下机床的定位精度,有时候问题不在水刀,在机床本身。

精度杀手之二:砂管磨损

砂管,学名叫‘混合管’,就是水砂混合的地方。这个家伙是消耗品,一般寿命也就40-60小时。磨损后,孔径变大,射流发散,切口就会变成上宽下窄的‘V’形,或者出现斜纹。 我有个强迫症习惯:每切60分钟,就切一个试块看切口。有一次,切着切着发现表面有轻微纹路,一量,砂管内径大了0.15mm,马上换了。当时还有人觉得我小题大做,结果对比一下,换了之后切口光洁度立刻提升。 所以,别心疼那几百块钱的砂管,出了废品才是大头。💸 问:如何判断砂管该换了?答:最直观的方法是看切口边缘。如果上表面正常,下表面变斜,或者有锯齿状纹路,那基本就是砂管磨损了。另外,定期用内径千分尺测量砂管出口内径,超过新管+0.2mm就换。

精度杀手之三:水压波动和磨料质量

水压波动,是个隐形杀手。因为压力表往往是平均值,实际瞬时压力波动你根本看不见。但切割面会告诉你:波纹状条纹,或者粗糙度不均匀,多半就是水压不稳。 常见原因:过滤器堵塞、蓄能器泄漏、甚至是高压缸的密封件老化。我经历过一次最奇葩的,居然是进水管里卡了个树叶。没错,树叶!导致水压忽高忽低,切出来像海浪。 所以,定期清洗过滤器,那不是废话吗?还有,蓄能器氮气压力要定期检查,别光看机器铭牌。❗ 磨料质量呢?石榴砂也有假货。有些劣质砂杂质多,切割效率低,还损伤砂管。我从固定渠道进货,每批砂都会做一次筛分实验,看看粒度分布。
水刀切割工件边缘波纹缺陷实拍图
水刀切割工件边缘波纹缺陷实拍图
问:水刀切割的精度一般能达到多少?答:普通情况下,热轧钢板厚度小于20mm,切割精度可以在±0.1mm以内。但如果是厚板,比如50mm以上,下切口会发散,精度会降低到±0.2mm左右。还有,如果材料有内应力,切割后可能会变形,这和水刀无关。

一个容易被忽略的细节:切割头高度

一个容易被忽略的细节:切割头高度
一个容易被忽略的细节:切割头高度
切割头到工件的距离,业内叫“喷嘴间距”。这个距离可太重要了。近了,砂子反弹,切口上缘会被“炸花”;远了,射流发散,切口变成“喇叭口”。通常我保持在3-6mm,具体看喷嘴直径。换砂管之后,一定要重新校准这个高度。 这个细节,新手十个有八个会栽在这。我就是这么过来的。😄

写在最后:别迷信机器,多练手感

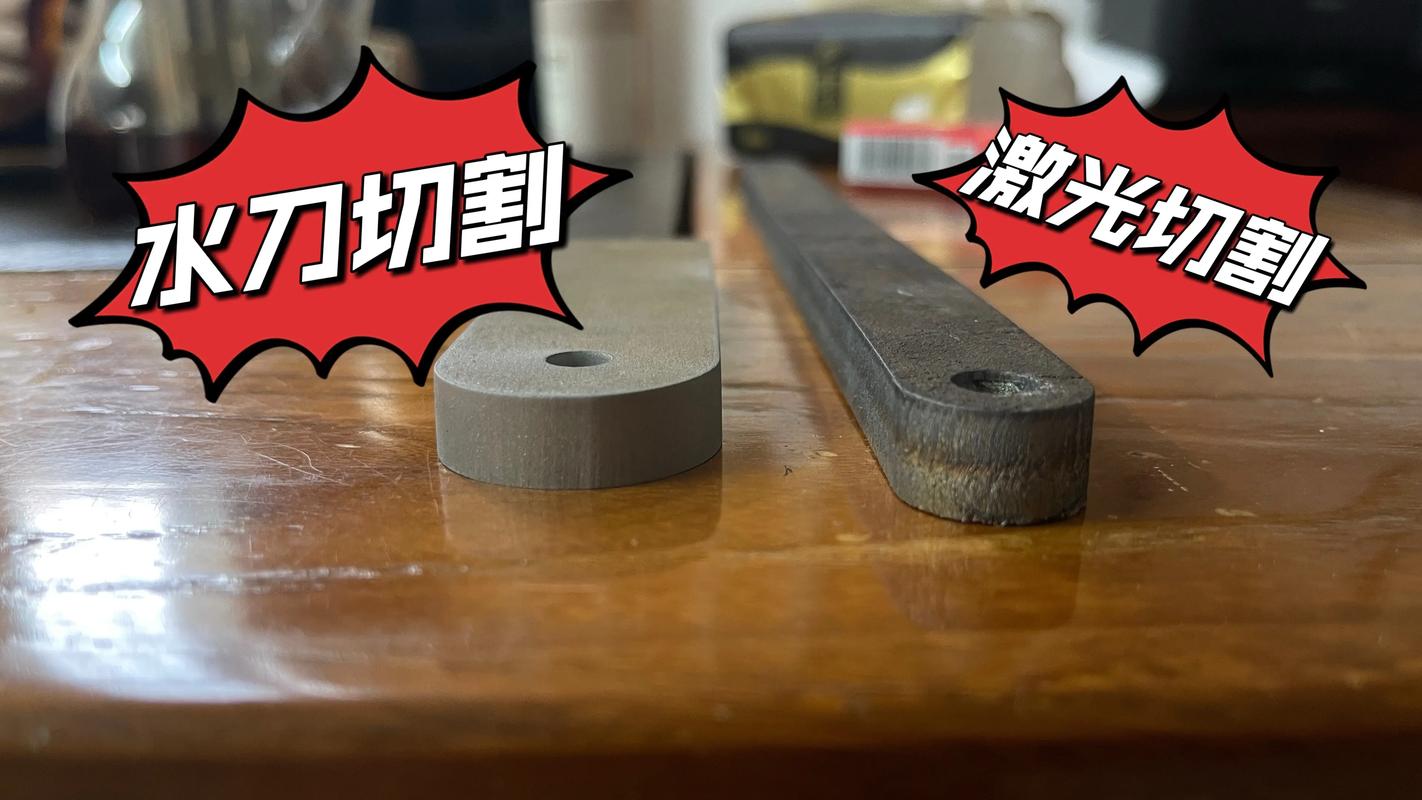
水刀切割的优点不用多吹——冷加工,无热变形,不管什么材料都能下刀。但它确实娇气。我见过太多人,参数一设,就开始做,结果废了。调机也是工艺的一部分,你得跟它做朋友。 今天说的这些都是基础中的基础。如果你也遇到什么奇葩问题,欢迎评论区交流。我尽量都回。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割,精度控制其实是个手艺活 https://www.dachanpin.com/a/tg/67030.html

赞 (0)
工业大数据不是玄学:车间里的数据到底该怎么用
上一篇 2026-08-11 20:27:42
数字孪生:工业界的“平行宇宙”到底怎么玩?
下一篇 2026-08-11 21:08:41

相关推荐

  • 产品生命周期管理(PLM):离散制造工厂踩过3年坑才摸透的落地逻辑

    上周去苏州拜访一家做新能源结构件的客户,对方信息总监拉着我吐槽了俩小时——花了近200万上的PLM,用了快两年,研发那边还是习惯把图纸存在本地硬盘,生产部追个变更通知要打三四个电话,财务算BOM成本还得对着Excel逐行核对。说真的,这种场景我见太多了。 别把PLM当“电子图纸柜”:90%的工厂从一开始就理解错了定位 很多人对产品生命周期管理(PLM)的认知…

    投稿 2026-10-16
  • 旅游:一场把 “我以为” 踩成 “没想到” 的欢乐冒险

    每次收拾行李箱时,总觉得自己是即将开启史诗级大片的主角 —— 墨镜要带最酷的,裙子要备三条换着穿,连防晒霜都得按 “在热带沙漠徒步三小时” 的标准塞。可等到真正出发那天才发现,最有用的装备其实是充电宝和能装下所有杂物的帆布包,至于那条精心搭配的连衣裙,大概率会在行李箱里躺到旅程结束,毕竟谁也不想在逛小吃街时被酱汁溅成 “斑点狗”。 旅游这事儿,就像开盲盒,你…

    2025-09-12
  • 打造舒适家居:从空间到细节的实用指南

    家居环境是人们日常生活中停留时间最长的场所,其设计与布置直接影响着居住者的生活品质与情绪状态。一个理想的家居空间,不仅需要满足基本的居住功能,更应兼顾舒适感、实用性与个性化需求。许多人在装修或布置家居时,常因缺乏系统思路而陷入误区,比如过度追求美观却忽视使用便利性,或是盲目跟风选择不适合自身生活习惯的风格。其实,打造满意的家居环境无需复杂技巧,只需从空间规划…

    投稿 2025-09-10
  • 能源效率:我见过的最大工厂浪费,都藏在这些细节里

    去年在宁波一家中型注塑厂,厂长指着电费单直摇头——单月电费冲到了60多万。我跟着他进车间,转了一圈,发现压缩空气管线漏气的声音此起彼伏,像夏天树上的知了…那嘶嘶声,简直是在烧钱。 说实话,干这行二十年,见过太多类似场景。能源效率这玩意儿,听起来高大上,落地全是扎心的细节。有些工厂花大价钱上MES、搞数字化,却对跑冒滴漏视而不见。别觉得我说话难听,事实就这么残…

    投稿 2026-07-28
  • 绿色跃迁与现实挑战:解码 2025 新能源汽车产业新格局

    中国新能源汽车市场正经历从规模扩张向质量提升的关键转折。2025 年 1-8 月销量已突破 960 万辆,同比增长 36.7%,全年销量预计达 1650 万辆,渗透率将首次超过 55%。这一组数据背后,是技术创新、政策引导与消费升级共同作用的结果,也折射出产业发展的深层变革。 市场结构的重塑正在加速显现。增换购需求已跃居消费主导,2023 年换购比例已超 5…

    2025-09-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息