工业以太网落地指南:从选型到实施的五个痛点

工业以太网火了很久了。但真正用好的工厂,说实话,没几个。 很多企业上了工业以太网,结果设备老是掉线,或者延迟忽高忽低,搞的工程师心力交瘁。问题出在哪?多数是选型时脑子发热,没考虑现场实情。 ## 一、别光看速率,实时性才是命根子 普通以太网,大家熟得很。但工业现场不是办公室,你传个文件卡两秒没问题,机器动作卡两秒——那就是废品。 工业以太网和普通以太网最根本的区别,就在于实时性。传统CSMA/CD那套,节点多了就冲突,一冲突就重传,延迟谁也说不准。而工业以太网,比如EtherCAT,用的是主从架构,数据从站挨个传,循环周期可以做到微秒级。只要轴数不太夸张,100个伺服轴同步跑,也就一两毫秒一个周期。 不过话说回来,实时性也不是越高越好。你一台包装机上只挂几台变频器,用PROFINET的基本实时就够了,非得上千兆的TSN?成本翻倍,效果也没差多少。💡关键看伺服轴的数量和同步精度要求。
工业以太网EtherCAT实时同步控制原理图
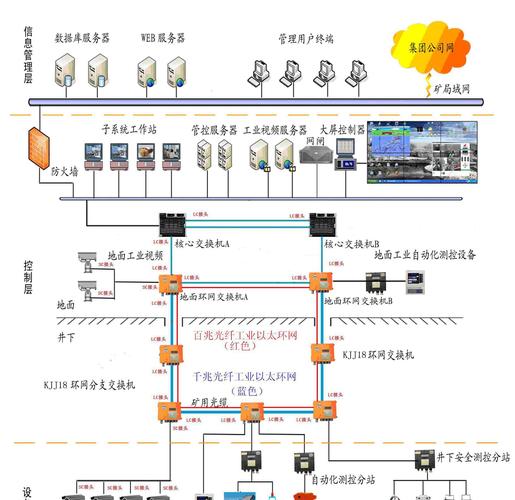
## 二、环网冗余不是玄学,但也不是万能药 “工程师,你搞个环网呗,这样断线也不怕。”——这话我听过不下十遍。 环网冗余确实有用。但注意,不是所有环网都能快速恢复。传统的STP/RSTP,那是在办公网络里玩的东西,恢复时间秒级,用在工业上是灾难。工业上用MRP、DRP之类的,恢复时间才能压到几十毫秒以内。但即便这样,如果你的生产线对断线恢复要求极高,比如小于1毫秒,那环网也扛不住,得上HSR或PRP这种双网冗余。 ❗重要:环网不是你画个圈就完事了。每个交换机的环网端口设置要小心,弄不好会引发网络风暴。我就亲眼见过一个工厂,接好环网忘了配冗余协议,结果一台交换机死机,整个网段瘫痪,产线停了半天。
工业以太网MRP环网冗余拓扑图
工业以太网MRP环网冗余拓扑图
问:我们车间原来用的Modbus TCP,现在想换成PROFINET,麻烦吗? 答:麻烦,而且是相当的麻烦。Modbus TCP本质是TCP/IP上挂了个Modbus应用层,而PROFINET RT基于UDP,IRT则基于硬件同步机制。换协议意味着PLC、IO模块、驱动器全部要支持PROFINET。如果只换了PLC,现场IO还是Modbus,那就得加网关转,虽然能用,但实时性就别想了。所以,换成PROFINET前,先统计一下现场有多少设备需要砸钱换新的。 ## 三、TSN来了,工业以太网又要变天? 这真是个大话题。TSN(时间敏感网络)这几年被炒得厉害。说白点,TSN是在标准以太网上加了一套时间同步和带宽预留机制,让普通以太网也能具备确定性的低延迟。这样一来,一个网络里既能跑实时控制,也能跑普通TCP/IP数据,不用再分家。 现在很多家在推TSN,比如TSN+OPC UA被看成未来的万能组合。OPC UA负责语义层,TSN负责传输层。设备之间互相认识,数据还能直接上云。✅这个方向确实诱人。 但冷静一下。TSN目前还处于标准完善和产品验证阶段。实际落地的产线项目,多数还在试点。如果你现在规划新工厂,可以考虑预留支持TSN的交换机和设备,但别指望立刻全厂铺开。成熟方案还得到2025年后,这是现实。 ## 四、实施前必须想清楚的几个问题 别看工业以太网宣传得神秘,其实落地就是几个关键点。
  1. 电缆和连接器:别拿办公室的网线来用。工业环境要耐油、耐弯折、抗干扰。用带金属铠装的PROFINET电缆吧,RJ45连接器得带锁扣,否则震动几下就松了。
  2. 诊断功能:选型时一定要看设备是否支持网络诊断。比如PROFINET的PN诊断,能精确定位到某个端口故障。没有诊断,网络一出问题,你就像大海捞针。
  3. 网络安全:工业以太网连了PLC,也连了办公网,甚至外网。别以为装了防火墙就完事。有些工厂只做了网段隔离,但忘了给PLC设密码,谁进去都能改程序。😤这一点必须重视。
  4. 工程交接:图纸上画了网络拓扑,但实际走线呢?交换机箱里光纤预留了吗?不管什么协议,施工工艺还是那些老规矩——线缆标识、地线、两侧编号,一样不能省。
问:我们厂准备上TSN,但供应商说只能兼容部分设备,怎么选? 答:现阶段TSN设备兼容性是个大坑。优先选用基于标准IEEE 802.1AS同步的设备,然后一定要在现场做互操作性测试。别轻信供应商的白皮书,拉几台真实设备跑一跑,延迟和同步精度用示波器看波形,眼见为实。 ## 五、别把工业以太网当万能药 再啰嗦一句。工业以太网很强大,但不是所有场景都得用它。比如你那边又低速又简单,几个远程IO点,用本地IO或传统RS485也许更省钱更稳定。技术选型是取舍,不是炫技。搞明白你要什么,再去选协议。这样将来出问题,你也能拍着胸脯说“我有把握”。 好了,这些就是我踩过的一些坑。希望你们别重复走了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业以太网落地指南:从选型到实施的五个痛点 https://www.dachanpin.com/a/tg/67033.html

赞 (0)
质量控制(QC)七大手法:控制图,为何我认定它是工厂的“预警雷达”?
上一篇 2026-08-11 21:28:38
边缘计算在工业现场的真实价值:别把算力都堆在云端
下一篇 2026-08-11 22:08:50

相关推荐

  • 科技:点亮未来的璀璨星辰

    在时光的长河中,科技宛如一颗熠熠生辉的星辰,从人类文明的初始阶段便悄然闪耀,随着岁月的推移,其光芒愈发夺目,逐渐照亮了人类前行的每一条道路。它的起源,如同古老传说中的火种,最初或许只是人类偶然间对自然现象的奇妙洞察,或是在生存需求的驱使下诞生的简单发明。那磨制得略显粗糙的石器,便是科技萌芽的最初见证,开启了人类利用工具改变生活的征程。 在漫漫历史的演进中,科…

    投稿 2025-09-10
  • 可编程逻辑控制器(PLC),真的会被颠覆吗?2025的最新实践观察

    最近一个做非标设备的朋友在微信群里哀嚎——西门子S7-1200又断货了!交期奔着6个月去了……这事儿吧,说实话,这几年在工控圈屡见不鲜。芯片荒的时候更是雪上加霜。不过话说回来,PLC这玩意儿,掐指一算都问世半个多世纪了,却像个打不死的小强,任凭PC-based、嵌入式、软PLC各种新势力怎么围剿,它还是牢牢盘踞在产线控制金字塔的基座上。凭什么? 我入行那年,…

    投稿 2026-07-14
  • 工业边缘计算:为什么现在工厂老板都在抢着装?

    去年深秋跑珠三角,连看了八家中小型五金、汽配加工厂,一半以上的厂长拉着我聊新项目,核心都绕不开一个东西——边缘计算。说实话,五年前提这个词,十个厂长九个摇头,觉得又是互联网圈炒出来骗钱的概念。现在不一样了。有人算过账,一条12台冲床的生产线,上了边缘计算做预测性维护,一年省下的停机损失和废品成本,够回本还多赚二十万。这不是虚的。 工业场景,天生就容不得全靠云…

    投稿 2026-09-13
  • ISO 20000:信息技术服务管理的核心标准与实践价值

    在数字化转型加速推进的当下,信息技术已成为组织运营的核心支撑,而稳定、高效的信息技术服务则是保障业务连续性的关键。ISO 20000 作为全球首个针对信息技术服务管理体系的国际标准,为各类组织规范服务流程、提升服务质量、降低运营风险提供了科学且系统的框架。无论是大型企业、政府机构,还是中小型科技公司,都能通过遵循这一标准,实现信息技术服务从 “被动响应” 向…

    2025-09-08
  • 质量控制(QC)七大手法:被忽视的老伙计,在智能产线上救了我一命

    说实话,搞质量的谁不知道QC七大手法?但真正用透的,没几个。我在车间泡了十几年,踩过的坑比喝过的咖啡还多——今天就聊聊这个。 上个月我们那条新上的自动化线,废品率突然飙到4.7%。老板脸都绿了。团队里一帮小伙子急着调参数、校准机器人,折腾三天没效果。我拉上老师傅,拿着一沓纸——对,就是最土的检查表——去现场。一个班次下来,发现起因竟然简单得可笑:夜班物料架第…

    投稿 2026-07-30

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息