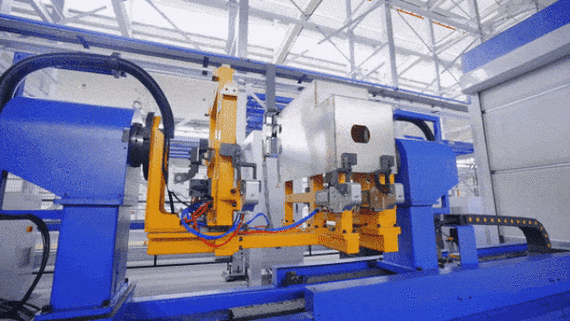
生产线平衡:为什么你的工厂总有工位闲得发慌、有的忙到冒烟?

去东莞看工厂,一连蹲了三天,见过太多离谱的情况。 组装线第一个工位堆了半米高的未加工料,线尾的工人靠在立柱上擦指甲。老板挠头说招不到人,其实根本不是人不够,是生产线平衡完全没做对。

别把生产线平衡只当书本上的公式

很多工厂的IE工程师,拿秒表掐十分钟,算出来标准工时,排完工位就交差了。反正报告上平衡率写得好看,老板要的数据给了,就行。 说实话,现场哪有这么理想。 去年珠三角一个做小家电的老板跟我算过账,一条年产两百万台的组装线,平衡率差10个点,一年亏出去七十多万。都是纯利润啊!
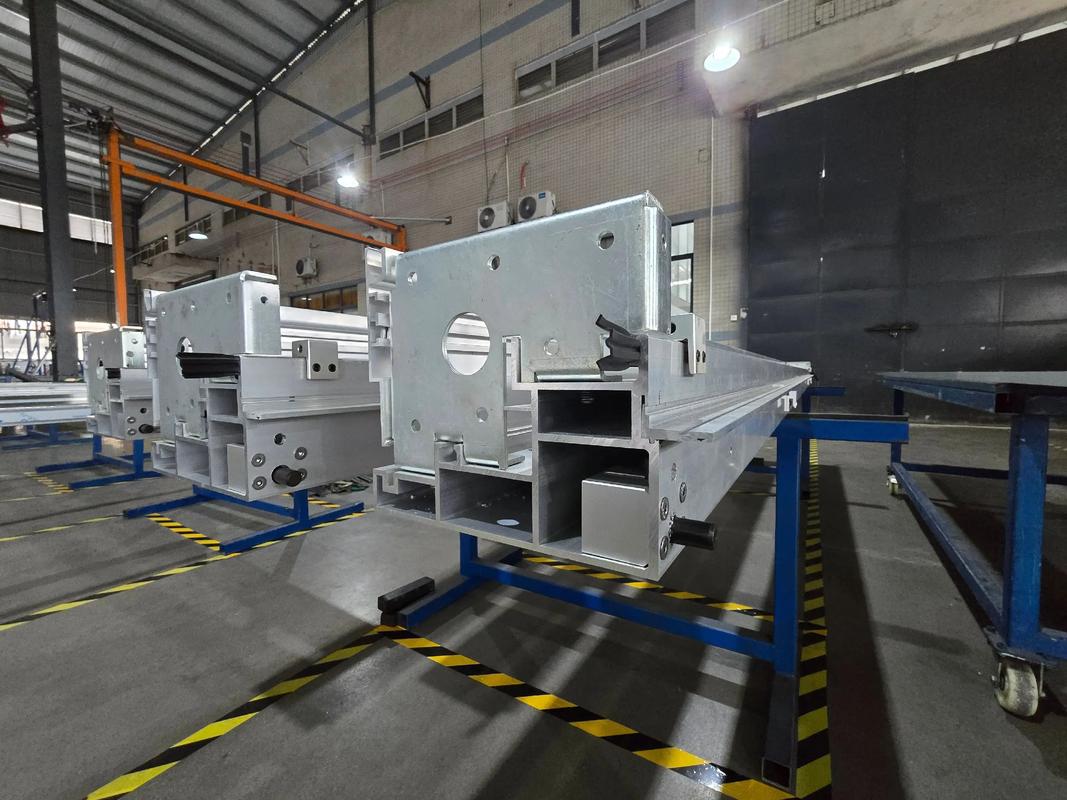
工厂组装线不平衡工位堆料实拍
工厂组装线不平衡工位堆料实拍
很多工厂斥巨资上了自动化线,开动率就是上不去,你去蹲半天就懂了——前面机器人焊完壳,后面检测工位还要三分钟才能干完上一件,机器人空转等三分钟,耗的电费、折旧,全是白白扔出去的钱。 很多老板觉得,生产线平衡是大厂才要搞的东西,小作坊没必要。错。哪怕是十个人的小线,调整完工位排布,产能涨两成都是常事,不用加人不用添设备,赚的全是净钱。

做生产线平衡,你踩过这些坑吗

我见得最多的三个坑,说出来你对对号。 ✅ 第一个坑:只算标准工时,不算异常工时 很多工程师算时间,只算工人正常干活的时间,什么换料、首检、设备卡刀、拿治具的时间全忽略,算出来的节拍比实际快20%,排出来的线能不堵吗? ✅ 第二个坑:为了匀节拍强行拆分工序 本来一个工人五分钟就能干完的一整套贴标签工序,拆成三个工位,每个工位一分半,看起来节拍匀了,结果工人要转件、递料,反而多出来一分钟的搬运等待时间,还多占了两个工位的位置。 ✅ 第三个坑:一劳永逸,从不调整 开线的时候排一次,做了两三年都不改,换了产品、换了工人、换了原材料,工位还是老样子,能不出问题吗? 问:小工厂才十几个人的手动线,也要专门做生产线平衡吗? 答:太要了。我前年接触过广东中山一家做灯饰配件的小厂,十个人的插件线,原来每个月出五千单,调整完工位平衡直接干到七千,房租人工都没加,每个月多赚二十多万。反而很多大厂投了上百万的自动化线,平衡没调好,开动率才六成,那才叫真浪费。 问:现在很多AI工具说能自动算生产线平衡,结果靠谱吗? 答:大部分工具算出来的结果,都脱离现场实际。上次碰见过一个汽配厂的案例,AI自动排程,把拧螺丝的工序拆给了两个相隔三米的工位,工人要跑过去拿工件,反而多花五秒,整条线节拍更乱了。软件是工具,最后还是要你自己蹲在线边看大半天,记下来每个工人实际干活的节奏,调个两三轮才对。💡 真要省事儿,可以用AI算初版,再自己现场微调,比直接用AI结果强一百倍。
IE工程师现场观测生产线平衡工位实拍
IE工程师现场观测生产线平衡工位实拍

最新实践:柔性生产时代的动态生产线平衡

最新实践:柔性生产时代的动态生产线平衡
最新实践:柔性生产时代的动态生产线平衡
现在都是多品种小批量的订单,原来那种开线前排一次就不动的静态平衡,早就不适用了。江浙一带做得好的工厂,现在都在搞动态生产线平衡,有两个做法我觉得特别值得抄作业。 第一个做法,设线体多能工共享池。每条线留1-2个训练过的多能工,不固定工位,哪个工位节拍跟不上、临时请假,直接上去补位,整体平衡率一下子就能拉上来,应付小批量多变订单特别好用。 第二个做法,用可移动模块化工位。工装治具、操作台都装在带锁的滚轮架上,换产品转产的时候,十几分钟就能重新排布工位,不用停线大半天拆了重装,转产时间能压到原来的十分之一。 我上个月去宁波看一家做新能源汽车线束的工厂,他们搞动态生产线平衡快一年,换型时间从原来的两个小时降到20分钟,线体平衡率稳定在92%以上,比原来提升了13个点,产能直接涨了一成多,整个车间连一台新设备都没添。 不过话说回来,很多老板喊了好几年降本增效,一开口就是要上新设备、要搞数字化,从来不肯低头看看自己家门口的事儿——把现有生产线平衡调好,挖出来的产能全是白捡的,投入几乎为零,回报比任何大项目都高。❗ 要是你家车间也总有工位堆料、总有工人晃悠摸鱼,不如明天一早去线边蹲两个小时,记一下每个工位的实际用时,调两个工位试试。说不定当天就能看到变化。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:为什么你的工厂总有工位闲得发慌、有的忙到冒烟? https://www.dachanpin.com/a/tg/67369.html
赞 (0)
吃透时间测定(MTM):帮离散制造砍掉无效工时的实战指南
上一篇 2026-08-16 13:37:01
单元化生产:中小制造企业降本提效的破局路
下一篇 2026-08-16 14:16:54

相关推荐

  • 别硬扛传统MES的烂账:工业低代码平台才是中小制造的数智化捷径

    上周去东莞长安的一家五金加工厂蹲点,老板拉着我看他花80万上的传统MES系统——开机要3分钟,报个不良品要跳5个页面,车间的张师傅嫌麻烦,干脆把工单打印出来塞劳保鞋里,系统里的数全是文员下班前补的。说实话,我见过太多制造企业的数智化项目,钱花了,系统上了,最后全变成了给老板看的演示大屏。真的没用。 为什么通用低代码救不了制造现场 很多人一听说低代码,第一反应…

    投稿 2026-11-04
  • 统计过程控制(SPC):别再拿它当应付审核的表格工具了

    上个月去长三角一家做汽车传动轴的工厂做现场诊断,质量经理拉着我吐槽,说他们花了十几万上的SPC系统,现在全车间就是产线员工每两小时抄一组数贴到系统里,审核来了就导出一堆漂亮的控制图,实际出了批量尺寸超差的时候,系统连个预警都没弹过。我当时盯着他们屏幕上的控制图看了五分钟,差点气笑。90%的工厂做不好统计过程控制(SPC),根本不是系统不好,是从根上就把这工具…

    投稿 2026-10-17
  • 5G专网(工业):为什么说它是制造工厂智能化的最后一块拼图

    我上个月跑了珠三角三家不同规模的制造工厂,最大的感受就是——工业智能化吹了这么多年,终于落到实处了。而真正能撑得起工厂全场景智能化的,绕不开5G专网(工业)。 不是所有5G都能进工厂车间 很多人一听5G就觉得,不就是手机上网更快了?把基站搬进车间不就完了? 哪有这么简单。 工厂车间是什么环境?满是金属机架、大功率设备,电磁干扰比写字楼强几十倍。WiFi动不动…

    投稿 2026-08-24
  • PCBA 加工厂:从元器件到成品板的蜕变之旅

    走进 PCBA 加工厂,最先感受到的是空气中弥漫的淡淡松香气息,混合着机器运转时特有的低鸣,构成一幅充满工业活力的画面。厂区通常划分成多个功能明确的区域,从原材料存储区到最终的成品检测区,每个环节都有着严格的空间划分和操作规范,确保每一块 PCB 板都能在有序的环境中完成从零散元器件到功能性电路板的转变。 原材料存储区是整个加工流程的起点,这里整齐排列着数排…

    投稿 2025-08-29
  • 垂直行业参展怎么选展台设计搭建公司?有同行经验的团队盘点

    声明:以下内容基于垂直行业参展的选购需求维度整理,不存在绝对第一名,排序仅代表适配场景不同,不代表综合实力高低。 垂直行业企业参展,最怕遇到的不是预算超支,而是搭建公司不懂你的行业特点:照明展的灯光层次做不出来、家具展的材质展示没重点、科技展的互动体验落地不了。找有同行业经验的展台设计搭建公司,不仅能减少沟通成本,还能避开行业专属的搭建坑,让展台效果更贴合参…

    投稿 2026-08-15

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息