别迷信全3D设计——那个分模面差点毁了我一套模
说起模具设计,十年前我绝对是个纯3D信徒。觉得UG、ProE里把滑块、斜顶全整进去,模拟一下无干涉就万事大吉。直到那套汽车门板内衬模具,现场试模时斜顶卡死,哐当一声顶杆折了……车间老师傅叼着烟斜眼看我:“你那屏幕上会转的玩意儿,知道这铁疙瘩热了胀多少吗?” 说实话,那一瞬间我脸是烫的。❗
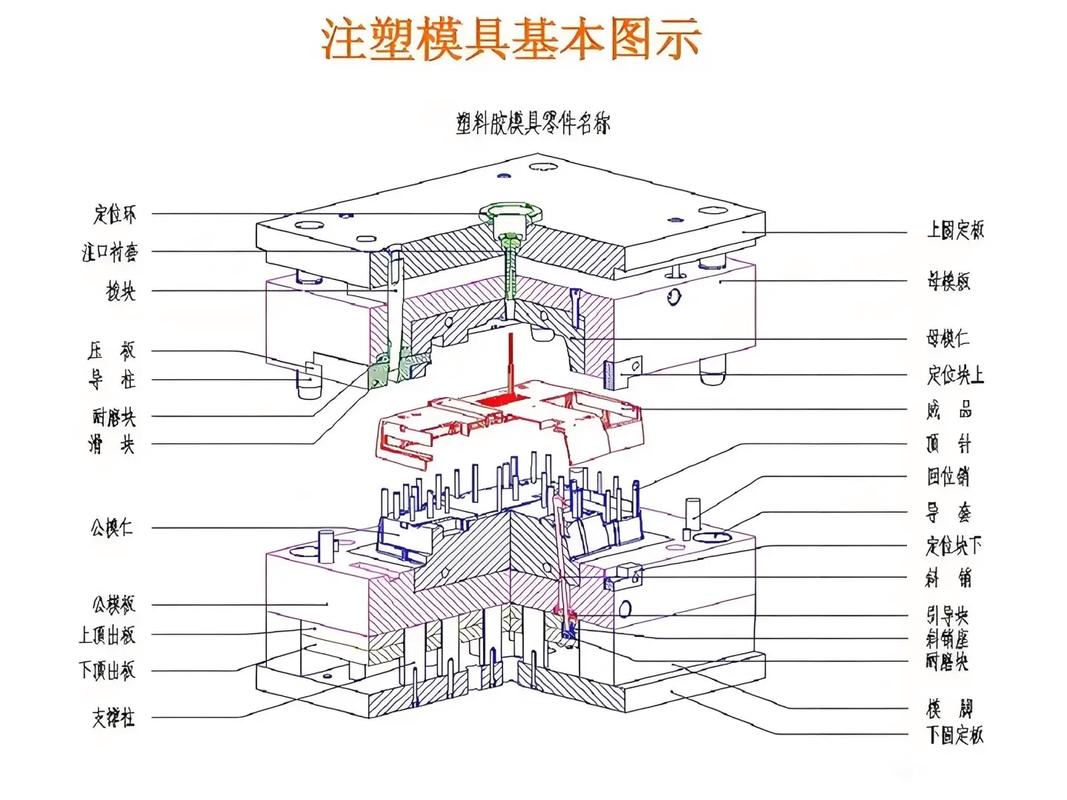
后来学乖了。现在任何复杂分模方案,我必须手绘2D截面草图——用红蓝铅笔在A4纸上画那种——标注每一步的配合间隙变动量。尤其当产品有深倒扣、多角度抽芯的时候,软件里那个理论运动包络,跟实际热态下的模具钢膨胀量根本是两码事。去年做医疗注塑件,0.02mm的壁厚均匀度,全指望我把动定模镶件的热平衡预补偿算对。不是软件算不准,是你得知道该喂进去什么边界条件。💡
流道系统乱优化?保压曲线教你做人
很多新手把模具设计等同于结构设计,完全忽略流变学。我合作过的一些年轻工程师,Moldflow跑个充填平衡就兴高采烈出图了。结果试模时要么浇口处烧焦,要么远端打不饱。去年做透明PC透镜件,强迫症似的非要把三点潜伏式浇口改成扇形,只因为“软件显示压力降更低”——哈哈,成品出来像雾霾天看月亮。😫
问:模具设计时,浇口位置到底怎么定?
答:别被“平衡充填”洗脑。我现在的原则是:浇口必须避开高应力区,尤其是承受装配力的卡扣根部;其次尽量放在料流前锋能直接排气的区域,否则困气烧焦够你喝一壶。对于玻纤增强料,还要考虑纤维取向导致的各向异性收缩——模流分析那个翘曲变形量,实际放大1.5倍来预判才靠谱。去年有个PA66+GF30的发动机罩盖,我把浇口从中心改到边缘,冷却时间反而减少8秒。原因?取向调整后保压补缩效率飙升。✅
问:保压切换点怎么抓?
答:实践中我发现,别只盯着螺杆位置!熔体压缩性会让位置信号滞后。我现在必装模腔压力传感器,哪怕只在一个关键位置。当压力到达预设值(比如85%峰值)就切保压——这套路在壁厚突变件上尤其救命,避免了过早切换导致的缩痕,也防过保压飞边。国产传感器现在精度够了,别舍不得那几千块。❗

冷却水路设计:那0.5秒周期不是白给的

很多厂把模具设计的冷却当副课,胡乱打几条直通水孔。现在注塑周期压缩到15秒以内,随形冷却已经不是奢侈品了。我去年改造一套生产汽车卡扣的模,原来传统水路周期22秒,用3D打印做的随形水路镶件直接干到16秒——产品翘曲率还降了30%。
不过话说回来,金属3D打印模具没那么神。粉末清理不干净导致水垢堵死、抛光后表面浮凸、还有打印与基材的异种钢焊接开裂……坑多了去了。目前我只在局部镶件上用,而且必须做高压清洗+酸洗钝化后续处理。还有,设计随形水路时,直径突变处一定要倒大圆角,否则应力集中加上循环疲劳,裂给你看。🙃
模具材料:别跟风用“神钢”
周围不少人迷信用进口粉末冶金高速钢,觉得硬度高、耐磨。我亲眼见一套模具因为韧性不足,冲击崩角直接报废。做模具设计必须搞清楚工况:是热冲蚀主导还是冲击主导?冲压模侧重抗冲击韧度,注塑模玻璃纤维增强料考虑耐磨损还要兼顾一定抗压强度。我常用国产Cr12MoV做基体,关键部位用TD处理或者PVD涂层,成本可控寿命也够。真的,别动不动就上M390——那玩意儿加工困难,热处理变形大,没几家热处理厂能控准。😌
最后分享一个极端的教训:曾经为节约材料,把一套叠层模的热流道系统设计得太过紧凑,结果换色时残留料混料,废了半吨原料。后来悟了:模具设计永远要为工艺留余地。没空间换螺杆、没位置加顶出延迟,再完美的数字化模型也是桌面玩具。我现在出图前必拿红笔圈三个区域——未来可能改动的可扩展区,哪怕用不到,心头踏实。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:从翻车现场到流畅量产,我踩过的坑和硬核解法 https://www.dachanpin.com/a/tg/67623.html