车间里看得见的效率:中小企业看板管理落地指南

我见过太多工厂老板,砸了几万几十万上数字化系统,最后看板管理成了参观用的摆设。 线边堆料堆得下不去脚,交货期还是一拖再拖,钱花了,效果没见着。

别被“数字化看板”忽悠了,看板管理的根在现场

最早丰田的看板,就是硬纸板做的小卡片。后工序工人拿着卡片到前工序领料,没有卡片,前工序连一个零件都不能多做。 就这么简单的规则,撑起来丰田的拉动生产体系。 现在倒好,很多工厂一说起看板管理,先想装个几平米的液晶大屏,放满各种花里胡哨的进度条,数据调得好看,给客户参观撑门面。 本质还是原来的推式生产,换了个电子壳子而已。
丰田原厂生产车间纸质看板管理实拍
丰田原厂生产车间纸质看板管理实拍
我上个月去东莞大朗一个做汽配注塑的工厂,老板五十多,跟我吐槽,八万装的电子看板,用了不到一个月,数据就全错了。线组长每天要花半小时填数据,工人根本不看。 为啥?他把月度生产计划拆成日计划输进去,前工序每天按计划做,不管后工序用不用得完,这不还是老一套嘛。看板只是个显示器,没改流程,当然没用。 问:我们厂刚装了电子看板,数据总是对不上,到底是工具错了还是流程错了? 答:90%的概率是流程错了,不是工具错了。看板管理的核心是拉动,不是推送。是后工序告诉前工序“我现在需要多少料”,不是领导把计划压给前工序让他拼命做。顺序搞反了,再贵的电子屏也救不了。 问:小工厂人手少,能做看板管理吗? 答:正因为小工厂人手少,才更要做看板管理。丰田当年从0开始做的时候,也是小工厂,全靠纸质看板跑起来。小厂流程短,调整快,试错成本极低,反而比大厂更容易落地。

中小企业看板管理落地,三个坑千万别踩

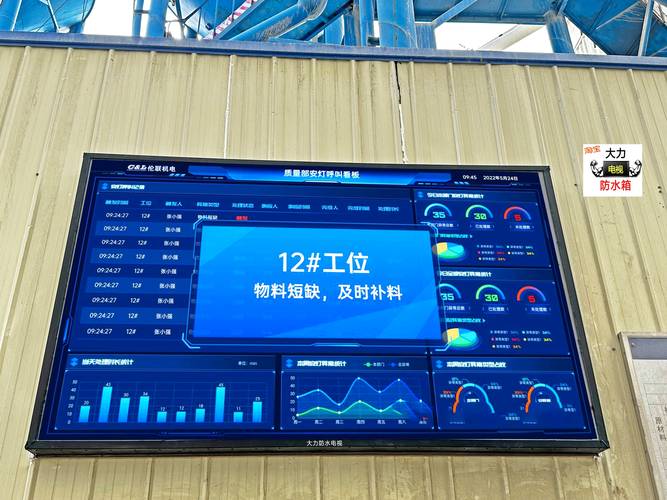
我跑过近百家做落地的工厂,总结出来,最多人栽进去的就是这三个坑: ❗ 坑一:上来就全厂区铺开,追求大而全 好多老板听了培训,心潮澎湃,回来要求每个工位都做看板,每个工序都要上线。结果一线工人本来活就多,还要花时间填看板,两三天就嫌麻烦放弃了,最后不了了之。 ❗ 坑二:只追产量完成率,不显示现场异常 大部分工厂的看板,上面只有“今日计划”“累计完成”两个数。哪台设备坏了?哪个工位缺料?哪个质检环节卡了?全看不到。出了问题组长还是要跑遍整个车间找问题,看板起不到“暴露问题”的作用,等于废物。 ❗ 坑三:用电子屏完全替代现场沟通 我见过最离谱的,两个工位隔着不到五米,工人缺料了不喊对面,盯着电子看板等前工序收到消息送过来。硬生生把原来半分钟能解决的事,拖了十几分钟。看板是工具,是帮你传递信息的,不是切断现场沟通的。
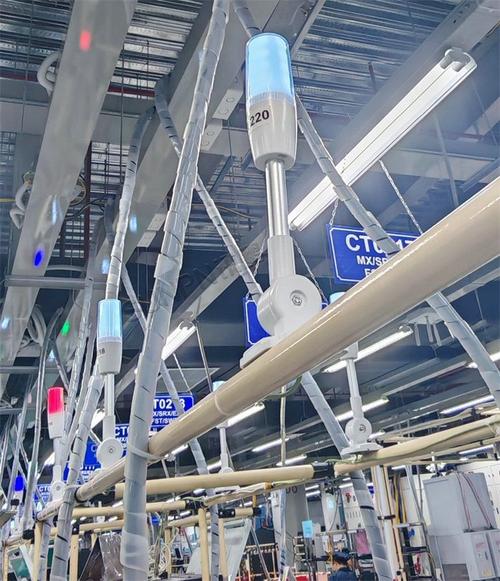
机械制造车间工位物理异常看板实拍
机械制造车间工位物理异常看板实拍
不过话说回来,踩坑不可怕,可怕的是踩了坑就说看板管理没用,直接扔了。我见过太多这样的工厂,做了一次没成,就再也不碰了,其实就是没找对方法。

低成本落地看板管理的实操步骤

低成本落地看板管理的实操步骤
低成本落地看板管理的实操步骤
说实话,真的不难,几百块就能起步,试错成本几乎为零。按这个步骤来,两个月就能看到效果: 1. 先找瓶颈工序试点,别贪多 整个工厂那么多工序,先找最堵的那个瓶颈。比如你是组装厂,瓶颈在总装,那就只在总装和前道的零件加工之间做看板。先跑顺一个小的拉动流,跑顺了再往前后延伸,稳得很。💡 一块白板,几十块钱打印卡片,加起来不到五百块,就能开干。 2. 看板只留三个核心信息,越少越好 别搞十几项内容,什么批次号、质检员、工序编号全往上堆,工人看着就烦。就留三个:什么料,要多少,什么时候要。就够了。❗ 记住,信息越复杂,出错的概率越高,工人越不愿意用。 3. 死守住规则:没有看板,绝对不能生产 这是看板管理的铁则。前工序没收到看板,哪怕你闲着也不能多做一个零件。多做出来的就是库存,就是浪费,就是压你的现金流。一开始肯定有人不习惯,偷偷多做,一定要盯紧,违反规则就罚,半个月之后大家就习惯了。 很多人问,到底要不要上电子看板管理系统? 我给的答案永远是:先跑通物理看板,再上电子系统。流程没顺,上电子系统只是把错误的流程自动化了,错得更快。流程顺了,电子系统只是帮你省掉统计数据的功夫,核心逻辑还是没变。 真用对了,效果有多夸张?去年浙江金华那个做户外五金的老板,原来交货期要7天,库存压了两百多万,改完看板拉动之后,交货期缩到3天,库存直接砍了一半,纯利润一年多赚小一百万。 就这么点事,没什么高深的。非要把它吹得玄乎其玄,那都是卖课程卖系统的人忽悠你掏腰包的。 看板管理从诞生那天起,就是给现场工人用的,不是给老板做报表看的。就是让所有问题都摊在明面上,一眼能看见,不用猜不用等。 把这件事做对,你就能拿到真金白银的效率提升。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车间里看得见的效率:中小企业看板管理落地指南 https://www.dachanpin.com/a/tg/68023.html

赞 (0)
快速换模(SMED):从0到1落地的踩坑实战经验
上一篇 2026-08-23 21:31:52
别瞎砸钱搞数字化了:安灯系统(Andon)才是降本增效的隐藏密钥
下一篇 2026-08-23 22:12:52

相关推荐

  • IP 孵化:从创意种子到商业森林的生长密码

    IP 孵化早已跳出传统内容创作的单一维度,演变为贯穿创意、运营、变现全链条的系统工程。在文化消费升级与数字技术迭代的双重驱动下,成功的 IP 不再是偶然迸发的灵感火花,而是经过精准定位、持续培育与多元赋能的商业生命体。这种转变不仅重构了内容产业的生产逻辑,更催生了从个体创作者到头部企业共同参与的全新生态。理解 IP 孵化的底层逻辑,成为把握文化产业未来趋势的…

    2025-09-16
  • 拉动系统实战:为什么你的看板总是跑不起来?

    去年在宁波一家汽配厂,生产线上的看板卡厚厚一沓,落了灰。厂长跟我说:“拉动系统我们搞了三年,越拉越累。” 我问他,你们的看板数量怎么定的?他说,根据ERP跑出来的周计划换算的。得,问题就在这儿。 拉动不是发卡就行——先搞懂“超市”和“连续流” 很多人以为拉动系统就等于看板,看板就等于卡片。对吧?其实大错特错。拉动系统首先是一个补货逻辑,信号可以是空箱子、地面…

    2026-06-05
  • 单件流:别再拿批量生产当借口了,车间里的老毛病该改改了

    我至今记得十年前第一次在工厂推单件流。那时候刚开完会,车间主任老刘叼着烟,斜眼看我:”一件一件做?你当是绣花呢?我这机器一开就是一批,省事儿。“我没吭声,直接带他到组装线——几十台半成品堆在地上,有些都落灰了。我说:”这批订单客户催得要命,但你看,这边缺个螺丝,那边少个垫片,咱还得再等三天才能凑齐发货。这就是你省的事?“老刘后来成了单件流最坚定的推行者。但说…

    投稿 2026-08-10
  • 水刀切割:那些厂家不会告诉你的秘密与实战心得

    上个月车间那台老等离子切割机又罢工了——喷渣、变形、热影响区大到离谱。老板黑着脸说:换吧。于是,我们咬牙上了一台五轴水刀。说实话,第一次看到它切出来的工件,我真想骂人…怎么没早买? 水刀切割原理?简单说,就是超高压水射流带着磨料,硬生生把材料“撕开”。但真正玩转了,才知道门道有多深。今天不扯教科书,就聊聊实战里那些让你又爱又恨的细节。 精度迷思:别信标称,信…

    2026-06-25
  • PCBA 打样那些事儿,新手也能轻松 get 要点

    要是你刚接触电子行业,听到 “PCBA 打样” 这个词可能会有点懵,不知道它到底是干啥的。其实简单说,PCBA 打样就是在正式批量生产电子产品前,先做出几个或一小批样品来测试效果。别小看这一步,很多时候它能帮你避开后续生产里的大麻烦,节省不少时间和成本呢。 就拿咱们身边常见的智能家居设备来说,比如一个小小的智能温控器,在工厂大批量组装之前,肯定要先做 PCB…

    2025-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息