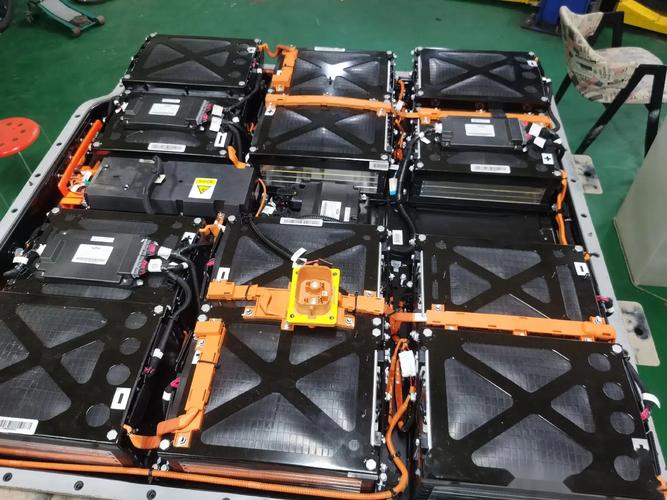
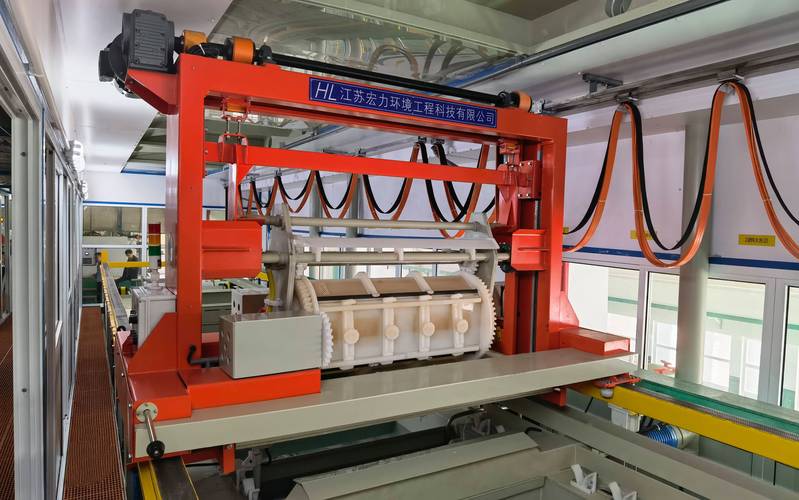
新能源汽车火了之后,铝合金构件的用量翻了三倍还多,对表面处理的要求也越来越刁钻。要轻,要耐磨,要耐电解液腐蚀,还要能过盐雾测试几千小时。喷涂太厚,电泳容易掉,电泳涂层还不耐磨。只有阳极氧化能满足绝大多数要求。
,这层膜本身就是铝变的,和基体结合得死死的,根本不可能掉。比起其他粘上去的涂层,稳定性强了不止一个档次。
问:阳极氧化是不是只能用来处理铝合金?
答:工业场景中95%以上的阳极氧化订单,处理的都是铝及铝合金。镁、钛等金属也可以做阳极氧化,但应用范围非常小,别瞎折腾拿不锈钢、碳钢去试,根本长不出合格的氧化膜。
问:阳极氧化的膜层越厚,质量就越好吗?
答:不一定。看你用在什么地方,普通消费电子中框,8-12微米就足够了,做耐磨结构件才需要几十到上百微米的硬质膜。膜太厚反而会让铝件韧性下降,容易开裂,完全没必要多花钱做超厚膜。
我见过太多新手,不管是设计师还是加工厂老板,栽在阳极氧化上的,一抓一大把。
第一个坑,铝材不对。你拿掺了太多回收料的非标铝合金做件,杂质偏析严重,阳极氧化出来全是灰斑麻点,没有任何补救办法。我认识一个浙江的加工厂老板,前两年接了一千台无人机机臂的订单,图便宜一吨省两千块买了非标铝锭,做完氧化全废,亏了小两百万,提起这事现在还摇头。
第二个坑,
偷工减料。很多小厂为了省电费省料钱,封孔时间砍半,用几块钱一公斤的劣质封孔剂,出货的时候看着没问题,放三个月就变色掉粉,客户找上门全是退货。
💡现在主流的冷封孔工艺,比传统热封孔节能30%以上,只要用合格的封孔剂,性能不比热封孔差,不用抱着老工艺不放,也不用为了省钱选劣质材料。
第三个坑,忘了留公差。氧化膜是往内外同时长的,对吧?你要做10微米厚的膜,成品尺寸就会比你机加工的尺寸大10微米(两面各长5微米)。很多新手设计师画图纸,完全没留这个余量,做完氧化尺寸超差,整批报废,找谁都没用。对吧?谁刚入行没踩过这个坑?
不过话说回来,这个坑其实只要跟氧化厂提前沟通好,留对余量,根本就不会出问题,就怕设计师自己拍脑袋定公差,不听工厂建议。
——需要焊接的地方不氧化,需要耐腐蚀的地方做氧化,精度能控制到0.5mm以内,已经完全量产了,不用再整个做了再磨掉焊接区的膜,省了好多工序,成本降了不说,良率还提了十几个点。
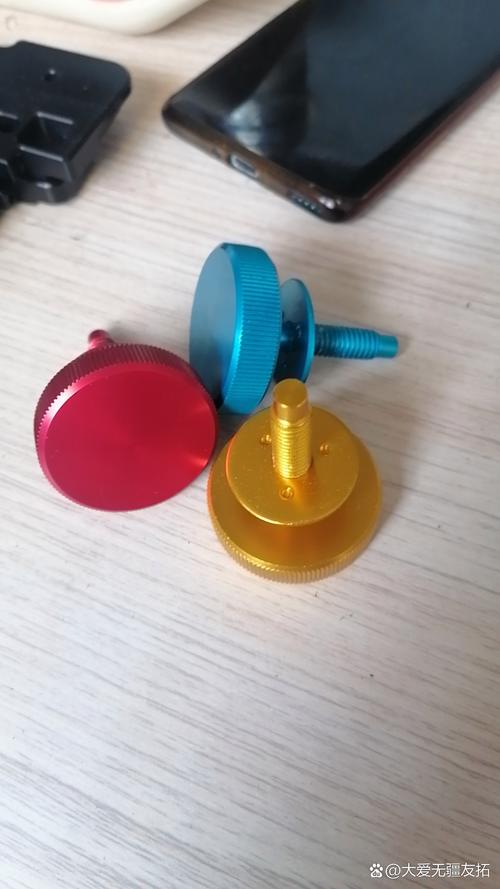
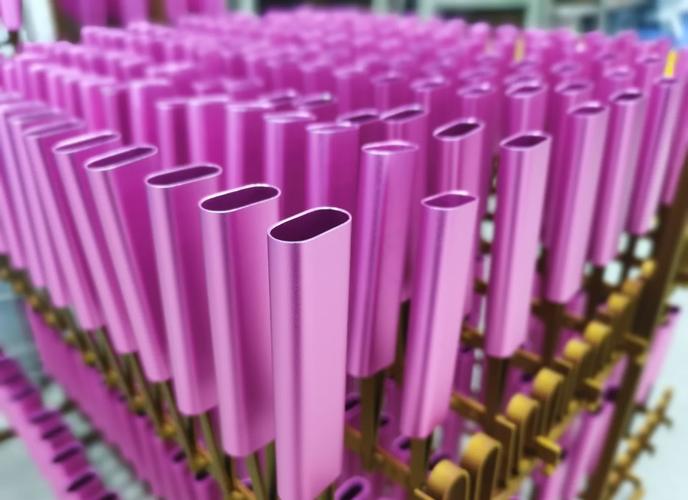
还有环保彩色阳极氧化,现在做消费电子个性化中框、户外智能设备外壳,用的都是无重金属的有机染料,完全符合欧盟ROHS和REACH标准,出口一点问题没有,颜色还比以前更均匀,耐晒不褪色,放五六年都不会变黄。
❗硬质阳极氧化现在玩出花了,重载工业机器人的铝传动零件,做100微米左右的硬质阳极氧化,耐磨性能比得上普通低碳钢,重量直接轻了一半,降重效果太香了,现在很多机器人厂商都换成这个工艺了。不过提醒一句,做硬质阳极氧化一定要控温,电解液必须稳在0-5℃,温度高一度,膜层硬度掉十几个HV,别嫌制冷费电,省那点钱最后亏得更多。
现在做高端制造,拼的就是细节。很多人看不起阳极氧化这种后处理,实际上真把它做好了,产品竞争力一下子就拉开了。别拿它当可有可无的工序,选对工艺,提前避坑,能帮你省大把冤枉钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:铝加工行业最被低估的核心表面处理工艺 https://www.dachanpin.com/a/tg/70911.html