变频驱动(VFD):工业节能改造里被低估的隐形王牌

很多工厂做节能改造,上来就砸钱换电机、铺光伏,忘了最划算的投入其实是改变频驱动(VFD)。 我干了快二十年工业现场,见过太多扔出去的冤枉钱。

为什么说变频驱动(VFD)是工业节能的第一抓手?

大部分人对VFD的认知还停留在“调速度”,没搞懂它真正的威力在哪。 国内工厂里,至少六成的风机、水泵、输送类负载,几十年都是靠工频运行,用阀门、挡板、旁路来调流量、压力和温度。说白了,电机一直满负荷转,多余的能量全耗在挡板和阀门上,变成热量散到空气里。 那烫手的阀门外壳,摸一下,全是烧的电费啊。
工频风机挡板与VFD调速能耗对比图
工频风机挡板与VFD调速能耗对比图
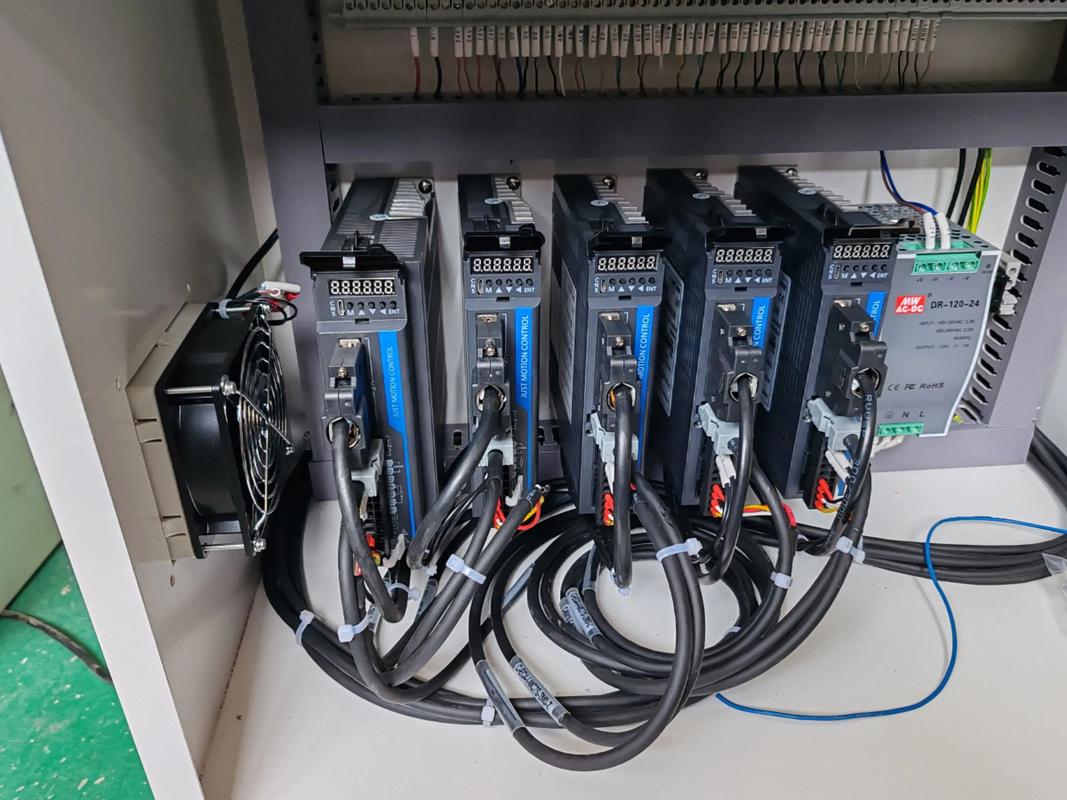
变频驱动(VFD)的逻辑完全反过来,它通过改变输出电源的频率调整电机转速,需要多少流量就转多少速度,没有多余的截流损耗。据我接触过的项目数据,风机水泵类负载改完VFD,普遍能省20%-40%的电费,夸张点的能到一半。 说实话,很多人对VFD的应用场景有误解,我这里直接答两个最常问的问题: 问:是不是只有大功率风机水泵才值得装变频驱动(VFD)? 答:绝对不是。我去年在广东佛山一个五金压铸厂跑项目,见过十几台1.5kw的熔炉循环泵,原来常年工频,靠旁通回油调温度,改完VFD之后,单台每月省八十多度电,六台一年下来省小六千,改造成本不到八千,一年多点就回本。只要不是常年满负荷运行的电机,哪怕功率只有几千瓦,改VFD都划算。 问:老旧电机装变频驱动(VFD)会不会烧电机? 答:早年的VFD确实因为谐波问题出过这种事,那都是十几年前的老黄历了。现在主流的VFD出厂都带输入输出电抗器、主动谐波滤波,只要你的电机绝缘不是老化到快断的程度,根本不会出问题。实在不放心,改之前做个绝缘检测,花不了几百块买个安心。 不过话说回来,要是电机绝缘已经快不行了,那本来也该换了,别甩锅给VFD对吧?

2024年工业现场变频驱动(VFD)的新玩法

现在的VFD早不是十年前那个只会调速度的元器件了,跟着工业互联网的风口,玩法早就变了。 我今年接触过好几个新上的项目,VFD本身已经集成了边缘采集模块,能直接把电机的电流、温度、运行时长、负载率这些数据上传到工厂MES或者能源管理系统,根本不用额外加装传感器,省了一笔不小的采集端成本。 💡 举个实际的例子:江浙一带很多做纺织的工厂,现在整经机、浆纱机全都用VFD,根据纱线材质自动调整转速,不仅省电,出次品率还降了快3个百分点。 还有一个我觉得特别香的新应用,就是带能量回馈功能的变频驱动(VFD),用在起重、电梯、大型破碎机这类有势能回馈的场景。原来设备下降或者刹车的时候,多余的能量全耗在制动电阻上,变成热量烤车间,现在直接回送到电网,能省15%-20%的电,夏天还省了空调降温的钱。
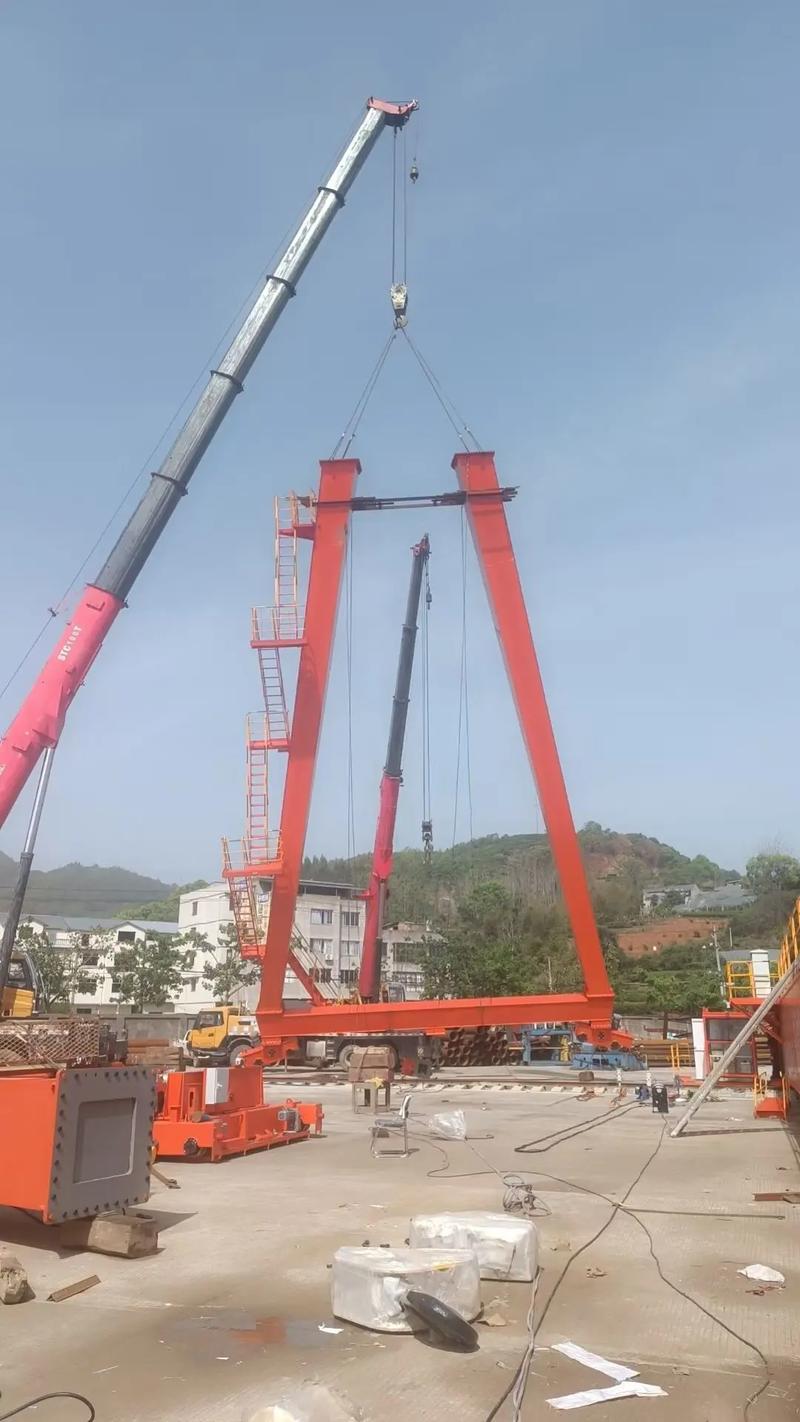
港口门机起重机能量回馈VFD安装现场
港口门机起重机能量回馈VFD安装现场
我今年春天在天津一个内河港口看的改造项目,四台10吨的门机改完能量回馈VFD,半年就省出了改造成本,真的超出预期。

选变频驱动(VFD)避不开的三个坑

选变频驱动(VFD)避不开的三个坑
选变频驱动(VFD)避不开的三个坑
说了这么多好处,不代表闭着眼买就行,我见过太多踩坑的项目,钱花了没达到效果,还锅甩给VFD本身不行。 ✅ 坑一:为了省钱选小功率 电机标称55kw,就买55kw的VFD?要是你的电机带的是重载负载,比如破碎机、传送带、起重,启动扭矩大,必须放大一个功率等级选,不然一启动就过载跳保护,折腾好几次最后还是换VFD,多花好几千安装费,亏不亏? ❗ 坑二:忽略现场环境选防护等级 南方潮湿多粉尘,盐碱地沿海工厂有腐蚀性气体,别图便宜买IP20的敞开式VFD,用不到两年就积灰短路、绝缘击穿,换的时候还停产,损失更大。这种场景直接上IP54以上的封闭柜体,多花不了一千几百块,能用十年,太值了。 💡 坑三:不做现场调试,按默认参数开机 买完VFD接上电就开机,觉得能转就行?默认参数都是给通用场景调的,要么转矩给的不对,启动冲击大伤电机,要么参数不对能耗降不下来,白花了钱没拿到该有的节能效果。大部分厂家都免费提供上门调试,找工程师来调两个小时,比什么都强,别省这个功夫。 现在国产VFD做的真的挺好,十年前大家抢着买进口的,贵一倍还多,现在不管是稳定性还是功能,完全能打,大部分普通场景,国产的性价比真的高太多了。 你有空去自己工厂转一圈,摸一摸那些常年运行的阀门挡板,那烫手的温度,全是你每个月交的电费。改个变频驱动(VFD),真的是少有的低投入高回报的工业改造项目。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:变频驱动(VFD):工业节能改造里被低估的隐形王牌 https://www.dachanpin.com/a/tg/68151.html

赞 (0)
拆解监督控制与数据采集(SCADA):工业数字化最被低估的隐形骨架
上一篇 2026-08-25 03:32:55
拆解工业自动化的心脏:伺服电机选型避坑全指南
下一篇 2026-08-25 04:13:52

相关推荐

  • 柔性制造系统(FMS):为什么说它是中小批量定制生产的破局钥匙?

    最近跑了二十多家长三角珠三角的制造企业,听得最多的抱怨就是:订单越来越碎,批量越来越小,换产占了大半产能,赚的钱都浪费在停机等待上了。做惯了大批量的老板,一提到多品种小批量就头疼。交期赶不起,成本降不下来,接单就亏,不接单就没活干。 柔性制造系统(FMS)到底解决了什么真问题? 传统大批量生产靠专用流水线,效率高成本低,可只要换产品,整条线都要动,夹具刀具工…

    投稿 2026-09-26
  • 工业固废处理:别只盯着填埋,那些能赚钱的落地路径

    去年去苏南一家钢铁厂调研,厂长指着堆得比足球场还大的钢渣山叹气——一年产两百多万吨,填埋不仅要拍地,当地现在连证都批不下来。 放在长三角,这样的厂不在少数。工业发展到今天,固废堆存已经不是新问题,只是最近几年监管趋严、填埋场饱和,才把这个问题硬生生推到所有人面前。 当下工业固废处理最头疼的不是技术,是卡脖子在合规和成本 很多人分不清工业固废和危废,总觉得只有…

    投稿 4天前
  • 铣削加工:从入门到崩溃?一位老鸟的避坑指南

    我是怎么走上铣削这条不归路的?毕业那年分到车间,师傅扔给我一把铣刀,说:“干吧,坏了算我的。”后来我才明白,这把刀和这句话,奠定了我对铣削加工的所有敬畏——和怨念。 💡 刀具选择:不是越贵越好,是越对越好 说起来好笑,刚入行那会儿,我总以为涂层牛、价格高的刀就是神。结果呢?一刀下去,工件没咋动,刀尖崩了。那声音,至今想来牙根都酸。铣削加工的核心,在于匹配。 …

    2026-06-22
  • 别再瞎改设计:失效模式与影响分析(FMEA)帮你把问题掐在摇篮里

    上个月跟一家汽车零部件厂的质量总监吃饭,酒过三巡他拍着桌子骂,说新款零件量产三个月,已经换了三次模具,光报废就亏了两百多万,早知道设计阶段花一周捋一遍问题至于这样?问题出在哪?他掏出来他们的失效模式与影响分析(FMEA)文档我翻了两页,哦,原来全是抄五年前老产品的,连失效原因都没改,只是换了个表头和项目编号。说白了,国内至少七成工厂的FMEA,都是用来应付审…

    投稿 6天前
  • 产品生命周期管理(PLM):为什么它成了工厂里最让人头疼的“神器”?

    一提到PLM,不少在工厂干了几十年的老师傅会直摇头。说句不客气的话——这东西,用好了是数字化的屠龙刀,用不好就是自缚手脚的麻绳。最近逛行业论坛,看到有人抱怨:“上线两年,图纸版本照样满天飞,BOM表还是对不上,PLM反倒多出三个维护专员。” 你说滑稽不滑稽? 💡 别神化PLM:先聊几个让老工程师崩溃的瞬间 我记得有一次去一家中型的模具厂。他们花大价钱上了某国…

    投稿 2026-07-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息