别拿直方图当普通统计图,你可能用错了好几年
说实话,我见过太多现场QC,测完十几二十个尺寸,随便分个组堆成柱子,就算完成任务了。他们根本不知道,直方图的核心作用,是帮你
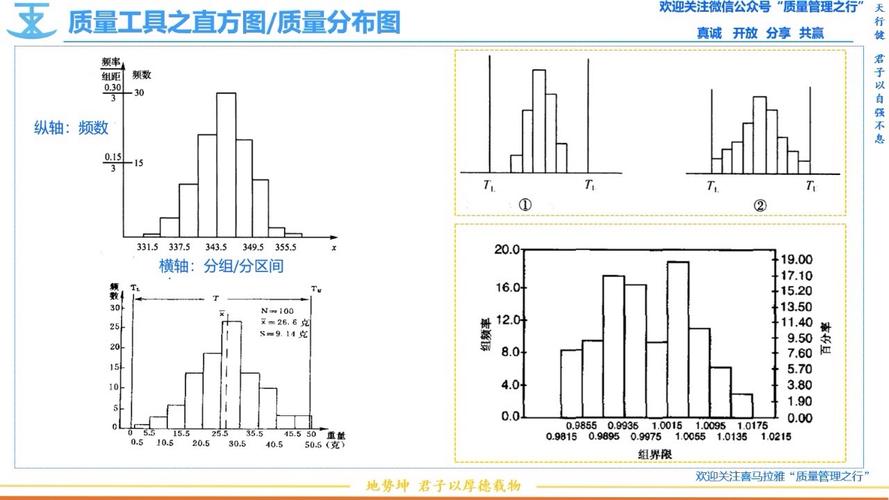
好好的一张直方图,摆在你面前,要看三个点:第一,分布中心和规格中心对不对齐?第二,整个分布有没有超出规格上下限?第三,分布形状有没有异常,比如双峰、断齿、偏态?
问:我做出来的直方图就是标准钟型,这就说明过程没问题对吗? 答:哪有这么简单!钟型只能说明你的数据符合连续正态分布,核心得对照规格上下限看啊!如果整个钟型整体偏左或者偏右,哪怕分布再均匀,批量不合格的风险都明明白白摆在那。我前两年去东莞一家汽配厂,线体组长说我天天按要求画直方图交周报,怎么还是出了1200件不合格品流去了主机厂,挨了几十万的罚款。我拿过他的报表一看,哦,整张表只有柱子,连规格线都没画!整个分布偏了0.02mm,刚好偏出下偏差,他半年都没发现,这不挨罚才怪。直方图怎么和质量控制(QC)七大手法的其他工具搭配用?
单用直方图解决不了所有问题,得搭着其他工具用,效果才会翻倍,这都是现场摸出来的经验。
💡 最常用的组合就是前年深圳一家做3C结构件的注塑厂,找我过去看良率问题,外观尺寸良率一直卡在92%上不去,直方图出来就是明显的双峰,一开始所有人都说是注塑机精度老化要换设备,换设备要小两百万呢。后来我让他们把白班和夜班的数据分开,各做一张直方图,哦,谜底直接揭开了——夜班车间温度低10度,塑料收缩率不一样,两个不同的分布叠在一起,才出了双峰。只是调了一下夜班的成型参数,良率直接涨到99.2%,一分钱没花。
2024年现场QC用直方图的新实践
现在很多工厂都在搞数字化,不少人觉得老的QC手法过时了,都去搞复杂的SPC、AI质量预测,其实老工具换个用法,威力比很多新系统还大。
我上个月去长三角一家做新能源电池壳的工厂,他们把直方图做了实时化,在线测量设备每两小时自动抽10个样,生成最新的直方图,直接投放在线体尾的电子看板上,班组长一抬头就能看到分布有没有偏移。更绝的是,他们还加了防错逻辑:只要分布的10%分位超出了预先设好的警戒区,系统自动提醒调机,再偏就直接锁机,根本流不下去。去年一年,他们的批量不良降了70%,就是这个简单的方法起了大作用。✅
不过话说回来,现在很多工厂学质量控制(QC)七大手法,总想着啃最复杂的控制图,学最花哨的新方法,看不起直方图这种简单工具,觉得太 low。其实啊,把直方图用透,就能解决工厂80%的现场质量问题。与其花大价钱学一堆用不上的复杂理论,不如把这个简单的照妖镜练熟,真出问题的时候,一抓一个准。
相关推荐
-
无人配送:悄然改变生活的智能新图景
当你在办公室接到手机通知,楼下智能快递柜已存放刚下单的生鲜食材;当小区门口的无人配送车精准停在单元楼前,提醒取走网购的日用品 —— 这些场景如今正从科幻电影走进现实生活。无人配送,这一融合了人工智能、物联网与自动化技术的新兴领域,正以润物细无声的方式重构物流末端服务模式,为人们的日常起居注入更多便捷与高效。它不再是实验室里的概念模型,而是渗透到餐饮、零售、医…
-
锦缎上的光阴:时尚里的永恒与流转
丝线在指尖缠绕出蝶翼般的弧度,老裁缝将最后一针藏进盘扣深处时,晨光正透过木格窗,在那件月白旗袍的滚边上镀上细碎的金芒。这是江南古镇巷弄里最寻常的清晨,却藏着时尚最本真的模样 —— 它从不是橱窗里冰冷的标价签,而是指尖温度与时光对话的痕迹,是人类用审美为生活绣缀的花边。 时尚的基因里,始终镌刻着文明的密码。古埃及女子将靛蓝颜料涂染亚麻布,经纬间便有了尼罗河的潮…
-
电脑这玩意儿,早成了生活里的「隐形搭档」
翻出抽屉里那台旧笔记本时,键盘缝隙还卡着去年吃薯片掉的碎屑。开机键按下去的瞬间,熟悉的风扇转动声慢悠悠爬出来,像位许久未见的老友在打招呼。这台用了快八年的电脑见证过太多时刻:大学时赶 ddl 到天亮的论文,刚工作时对着空白文档发呆的迷茫,还有疫情期间隔着屏幕和家人聚餐的欢笑。它早不是冰冷的电子设备,更像个默默守在角落的观察者,把细碎的生活片段都悄悄存进了硬盘…
-
变频驱动(VFD)在泵控中的那些坑与省钱妙招
那晚电话惊醒我——泵房又跳闸了。恒压供水,才投运三个月的VFD。赶到现场,显示屏黑着,电机烫得能煎蛋。 💡 不是所有泵都适合VFD 理论上,离心泵加变频就像给了它一个温柔的大脑。但实际?问题出在低频。泵的转速一掉到30%以下,扬程就是二次方衰减——你可能连系统背压都打不破,水根本送不出去。这时候操作界面还在努力维持闭环,结果就是电机过载发热。那天就是,工艺要…
-
超声波加工:你踩过这些坑吗?一个老工程师的实战笔记
说实话,我第一次接触超声波加工是十年前的事儿了。那时厂里接了一批陶瓷基板的活儿,传统磨削搞不定——崩边、裂纹,报废率超过四成。老板差点儿把桌子拍碎。 后来,一个老技师叼着烟说:“试试超声吧。”。我心想,超声?不就是振动吗?结果第一次试切,刀具直接焊在工件上了。别提多尴尬。 这玩意儿,没你想的那么简单。但搞懂了,真的很猛。 超声波加工的核心:不是“硬碰硬” 很…