机械加工(切削):干了三十年老师傅才说透的刀具成本控制

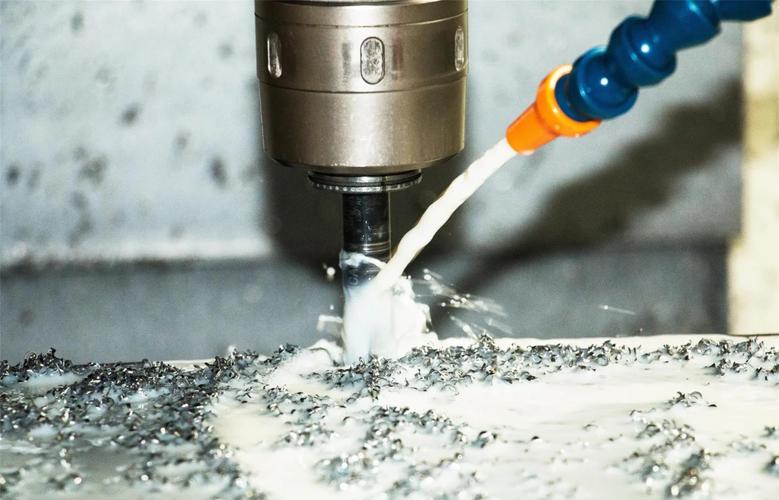
干机械这行,赚的就是牙缝里抠出来的钱。 尤其是机械加工(切削)环节,一刀下去掉的不是铁屑,是刀钱,是电费,是交货期的保证金。很多人入行十几年,都没摸透这里面的门道。

为什么说机械加工(切削)的成本大头在看不见的地方?

大多数工厂算账,只会把刀具采购价算进成本,最多加个切削液的钱。很少有人算停机换刀的时间成本,更没人算崩刀后报废工件的隐形成本。

我去年去过一家长三角的汽配厂,一百多台加工中心,每月刀具采购费才二十万,但是因为刀具寿命不稳定,每月停机换刀、调机的损失,加起来超过六十万。你敢信?

说白了,刀具省的那点钱,还不够填停机的坑。
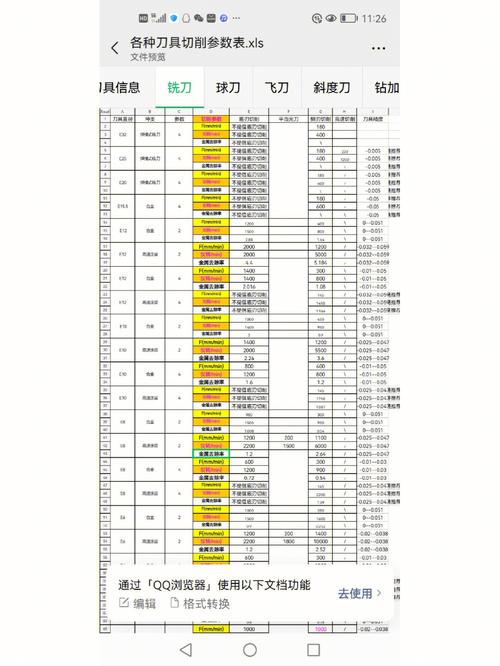
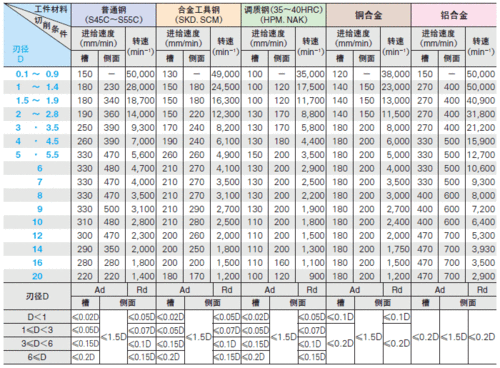
机械加工车间切削加工刀具损耗对比表
机械加工车间切削加工刀具损耗对比表
问:我们厂算过,一把国产刀比进口刀便宜一半,哪怕寿命短三分之一,算下来还是国产刀划算啊? 答:这个账哦,很多人都算错。你算没算换刀的十分钟,机床停着,一天开两班,一分钟就是好几块的工位成本,换刀勤了,一天多换三次,就是半小时没了,一个月下来多出十几个小时的停机,够你买十把进口刀了。还有,刀具寿命不稳定,干一半崩刀了,工件废了,那损失是一把刀钱的几十倍啊,对吧? 不过话说回来,也不是说进口刀就一定好,这里面的搭配门道很多。

车间里最实用的几个切削降本实操技巧

说实话,我见过不少大厂搞什么全员降本运动,最后都是流于形式,反而是小厂的老师傅,有几个不传的小招,好用得很。

  • 💡 刀具分档次用,不搞一刀切:粗加工吃刀量大,对精度要求低,用性价比高的国产涂层刀具完全够用。精加工公差要求到丝级,再用进口高硬度刀具,这样下来,刀具成本能降三成,精度还不崩。
  • ❗ 宁愿慢十秒,不瞎加吃刀量:很多班组长为了赶产能,把切削速度、进给量拉到满,看似一刀下去干的多,其实刀具寿命直接砍半,总换刀反而拖慢了产能,算下来单位成本反而涨了快两成。
  • ✅ 固定换刀周期,不扛到崩刀:很多厂为了榨干刀具最后一点寿命,非要等到崩刀了才换,殊不知崩刀划伤工件、划伤机床主轴的损失,远远大于那一点点剩下的刀具寿命。按照加工次数定时换,看似浪费,其实最省钱。
问:现在行业都在推高速切削,我们中小型加工厂要不要跟风改工艺? 答:高速切削当然好,效率高,表面质量也好,但要看你家的底子。你的机床刚性够不够?夹具夹的稳不稳?加工批量大不大?你要是干普通的45钢结构件,批量只有几十件,原来的切削参数跑的好好的,没必要为了赶那点产量瞎改折腾刀具。真要试,先拿十件工件试跑,算完单位零件的总成本再换线,别听刀具供应商吹得天花乱坠就掏腰包。
机械加工切削不同刀具加工工位成本对比图
机械加工切削不同刀具加工工位成本对比图

现在火的切削新技术,哪些是真有用哪些是智商税

现在火的切削新技术,哪些是真有用哪些是智商税

这两年逛展会,各种新概念满天飞,很多厂花了大价钱试水,最后发现根本不适用。我给大家捋捋。

先说MQL微量润滑,干铝合金切削真的好用,省切削液,车间干净,零件表面不沾油,后续清洗省好多事,环保查的严的地方,这个真的可以上,投入不大,见效快。但你要是干重切削粗加工,刨铁屑那种,那还是老老实实浇切削液,别瞎搞,MQL扛不住,刀具坏的更快。

再说现在炒的很热的AI刀具寿命预测,说实话,年产能过亿的大厂,流水线二十四小时转,那可以搞,积累个一两年数据,确实能省不少换刀成本。但你一个几十台机床的小厂,连每天的刀具更换记录都没整理清楚,上这个就是交智商税,几十万扔进去,连个响都没有。小厂还是靠老师傅摸刀杆温度、听切削声音,比AI靠谱。

还有各种花里胡哨的纳米涂层刀具,我见过太多换个包装涨一倍价的,实际用起来,和普通的TiAlN涂层比,寿命提升不到10%,价格涨了一倍,纯属赚智商税。真要好用的新涂层,你先拿样刀试,切个几十件比完寿命再买,别听销售瞎吹。

干机械这行,从来没有什么神乎其神的黑科技能让你一夜暴富。都是在每个切削环节抠一点点,积少成多,最后才能赚到钱。毕竟,你对每一刀都算的清楚,利润才会对你手下留情。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):干了三十年老师傅才说透的刀具成本控制 https://www.dachanpin.com/a/tg/68214.html
赞 (0)
粉末涂层:为什么它成了2024年工业金属防护的顶流选择
上一篇 2026-08-26 06:58:55
车削加工:老工艺里藏着的新精度密码
下一篇 2026-08-26 08:01:02

相关推荐

  • 粉末涂层:为什么它成了2024工业涂装的顶流选择

    我干工业涂装这行快二十年,见过太多厂子为了省几个涂装钱,最后把整条产品线的口碑砸了。这两年问粉末涂层的人越来越多,十个里面有八个还是搞不清,它到底好在哪,自己该不该换。 哪类工厂真的该换粉末涂层? 别听网上瞎吹什么所有场景都能用,我说实话,只要你是做户外工件、金属结构件、汽配农机这类产品,又刚好被环保查VOC、被涂装返修率搞到头大,那真的可以试试。去年隔壁江…

    投稿 2026-09-04
  • 人机界面(HMI)的进化:为什么有些老师傅就是不喜欢触摸屏?

    上周去一家汽配厂,车间主任老周拉着我吐槽:“新换的那批触摸屏,操作工都不爱用!手指头按半天没反馈,油污一糊全瞎了。” 他边说边敲了敲旁边一台老式按钮面板,“你看这个,闭着眼都能摸到急停。” 老周的怨气,其实点中了人机界面(HMI)进化中一个特实在的痛点:技术跑得太快,把人的直觉给落下了。 说实话,我自己刚入行那会儿,HMI基本就是按钮、旋钮、指示灯的三件套。…

    2026-06-11
  • 方寸电路板上的匠心温度:PcBA 加工厂里的无声坚守

    走进那座略显低调的厂房,最先触动感官的不是机器的轰鸣,而是空气中弥漫的专注气息。PcBA 加工,这个听起来带着工业冷硬感的词汇,在这里却被一群人赋予了细腻的情感与执着的坚守。每一块小小的电路板,从零散的元器件到完整的功能模块,都像一条被精心呵护的生命,在无数双眼睛的注视下、无数双手的操作中,逐渐绽放出属于自己的价值。这里没有惊天动地的壮举,只有日复一日的重复…

    2025-09-13
  • 物料搬运避坑指南:别只知道叉车,这些打法能让你成本砍半

    干物料搬运这行快二十年了,最烦听到一句话——“不就是搬东西吗?有什么难的?” 每次遇到这种客户,我都想直接甩过去一摞事故报告。 去年某汽配厂,就因为选了不合适的搬运设备,愣是把一条价值八千万的产线给撞停工了半个月…… 你说,这叫“没什么难的”? 别被“能用就行”坑死:设备选型里的血泪账 很多老板看参数只盯着载重和起升高度,殊不知真正的魔鬼全在细节里。 举个真…

    投稿 2026-07-22
  • OPC统一架构(OPC UA):别被“统一”俩字骗了,它远比你想象的狂野

    第一次接触OPC UA,我差点儿把它当成又一个工业协议坟场里的新成员。你知道的,就像那些曾经辉煌一时的Fieldbus,最后都成了博物馆展品。但后来我发现,我错得离谱。这玩意儿根本不是协议,它是一个平台,一个会自我描述的操作系统——原谅我用这么不精确的词,但当你看到它的地址空间模型时,你就会明白。 说实话,工业圈子里一直有个痛点:不同厂家的设备说不同的“方言…

    投稿 2026-07-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息