单件流:为什么说它是中小制造企业降本最快的切入点

我跑过国内三十多家中小制造工厂,见过太多离谱的事。 老板砸五百万上自动化,车间角落的在制品堆得比人还高。 交付拖期,客户天天催,财务对着库存表头疼,却没人想到,改个单件流,花几万块就能解决多半问题。

别被”流”字骗了,单件流根本不是什么高大上的新东西

很多人一听单件流,就觉得是丰田那套大公司玩的精益生产,离自己小工厂远得很。 说白了,单件流就是一次只加工一个工件,做完立刻传到下一个工序,不堆批量。 没有成堆的在制品占地方,没有转工序等两三天的窝工,问题出在哪一眼就能看到。
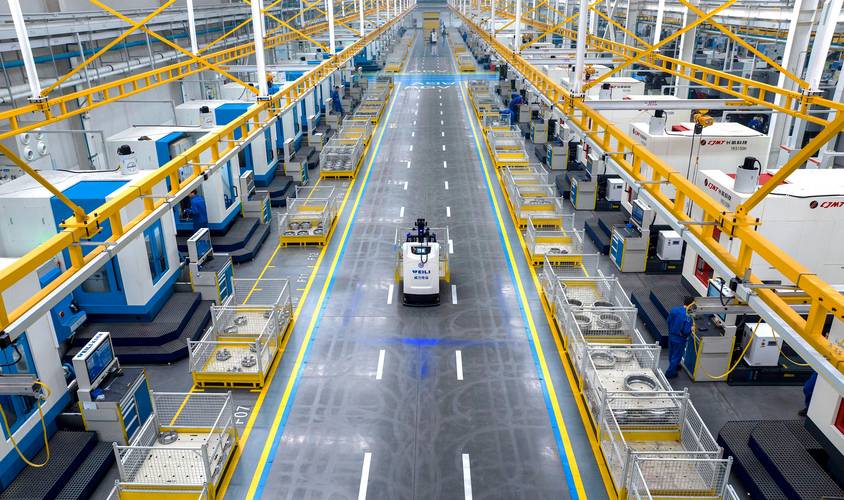
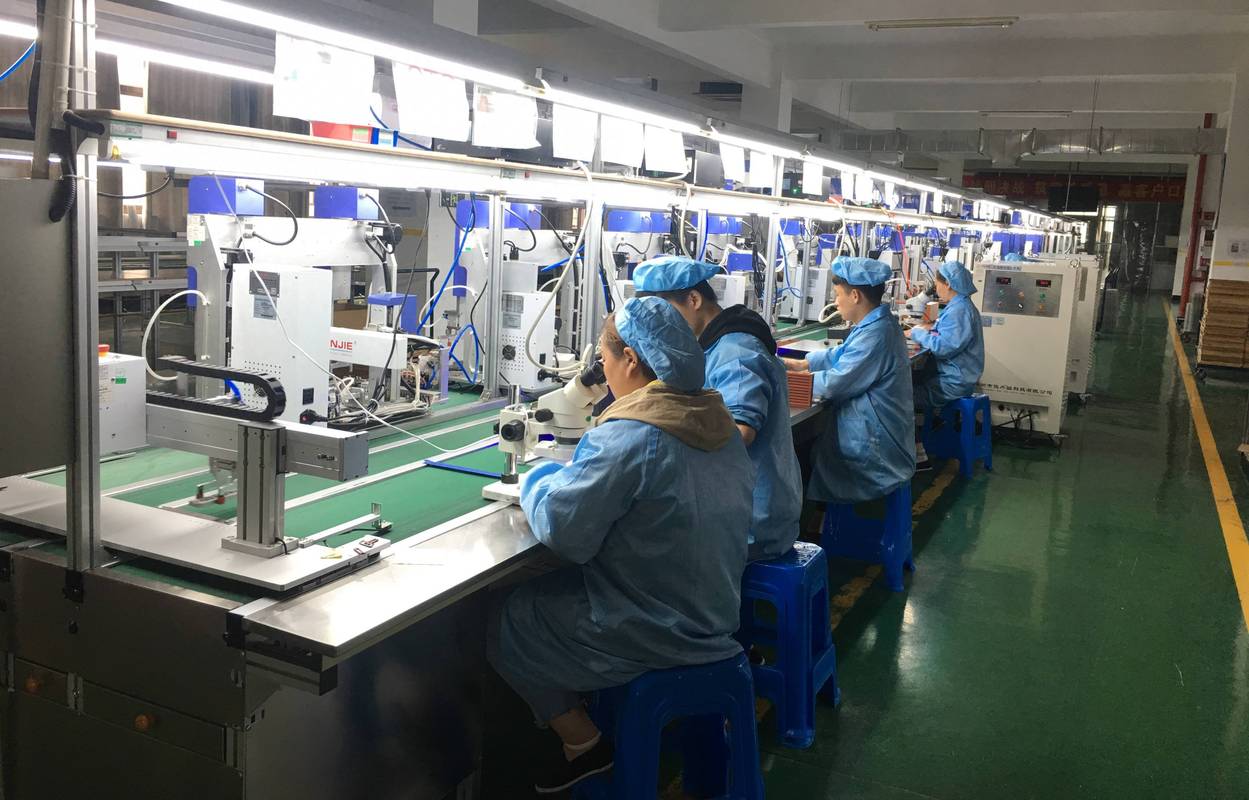
工厂车间单件流生产线现场实拍图
工厂车间单件流生产线现场实拍图
问:我们工厂接的都是几万件的大订单,做单件流反而会慢吧?有必要改吗? 答:刚好反过来。大订单批量生产,看起来每台机都不停,其实大部分时间都花在堆料、转料、找料上了。去年我跟进过浙江宁波一家做汽车紧固件的工厂,原来每个工序批量做500件,转一次工序要等三天,单单在制品压的流动资金就超过两百万。改完单件流之后,整条线在制品总价值不到三万,交付周期从7天砍到1天,哪怕是大订单,周转速度也快了不止一倍,资金半年就能多转一次,利润直接涨了15%。 说实话,哪怕你只降了在制品的库存,把压的钱腾出来,改造成本几个月就收回来了,对吧? 不过话说回来,改单件流踩坑的也不在少数。

改单件流,九成工厂第一步就走错了

我见过最多的错误,就是一上来就砸钱买设备、拆厂房,非要搞出个完美的全自动单件流生产线。 钱花了几十万,最后老板看到没立刻见效,慌了,又改回原来的批量生产,白白浪费钱。 💡 记住这两个坑,别踩: ❗ 第一个坑:非要追求100%的线平衡。一点节拍不平衡就要换设备调参数,折腾半个月。其实允许10%以内的不平衡完全没问题,哪怕某台机偶尔闲两分钟,也比堆一大堆在制品强一万倍。 ❗ 第二个坑:全工厂一起改。一下子把所有生产线都停了改造,订单交不出来,老板顶不住压力,直接项目下马。
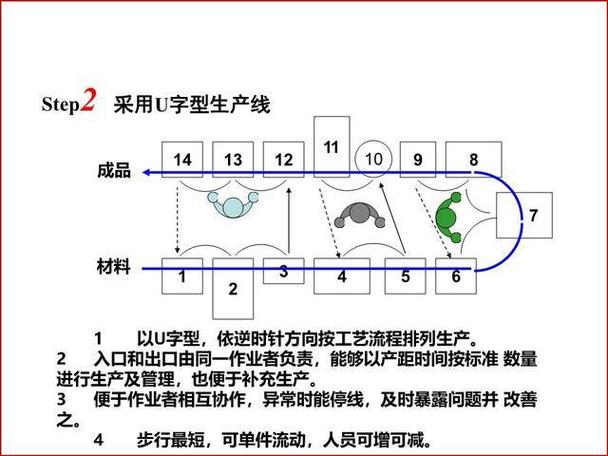
制造业U型单件流生产线布局示意图
制造业U型单件流生产线布局示意图
问:我们厂是多品种小批量,换线特别频繁,改单件流会不会越改越乱? 答:换线慢根本不是单件流的问题,反而是单件流能逼着你把换线流程优化。我去年接触过广东顺德一家家电配件厂,原来换一次线要两个多小时,改单件流之后,为了适配多品种换产,把换线步骤拆解成内部换线和外部换线,把能在机器运行时候做的准备工作提前做,现在换线只要18分钟,反而比原来批量生产的时候整体效率高了22%。而且你完全可以先挑一条最小的试验线改,跑两三个月,跑通了再全工厂复制,风险几乎为零。

2024年的单件流实践,早就不是原来的老路子了

2024年的单件流实践,早就不是原来的老路子了
现在早就不是十年前纯人工跑单件流的时代了,很多中小工厂都玩起了低成本数字化单件流。 不用花几十万上全套MES,几百块一个的低成本IoT节点,装在每个工序机台上,工人出了异常按一下就能停线,哪个工位节拍不对系统自动记下来,一周就能调出优化方案。 原来大家都怕停线,出了不良品偷偷往下流,最后到组装才发现,一堆废件,现在单件流加异常停线,不良出来立刻就能解决,不良率平均能降30%以上,这笔省下来的钱,可不是小数。 说实话,现在制造行业有多难,大家都清楚。原材料涨,客户端压价,资金都压在库存和在制品上,想投个新产品都拿不出钱。 与其砸几百万上没人玩得转的自动化,不如先拿一条线改个单件流,几万块的成本,两三个月就能看到效果,把压在仓库里的钱腾出来,它不香吗? 很多咨询公司把精益生产吹得玄乎,收几十万服务费,其实说白了,单件流就是个改了就能见效果的笨办法,不用懂太多理论,改了就知道好在哪。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:为什么说它是中小制造企业降本最快的切入点 https://www.dachanpin.com/a/tg/68235.html

赞 (0)
单元化生产:中小制造企业降本提效的破局路
上一篇 2026-08-26 14:30:55
拉动系统:从丰田车间走出来的降本实战指南
下一篇 2026-08-26 15:10:46

相关推荐

  • 阳极氧化那点事:从车间实操到质量坑,一次说透

    先说个真事。上个月去一家汽配厂,他们给铝合金支架做阳极氧化,客户投诉盐雾测试不过关。老板第一反应是药水浓度不对,换了一整槽硫酸,花了八千多。结果呢?一点用没有。后来我去现场一看,前处理除油那步就根本没洗干净,油膜还在,氧化膜长上去也是虚的。这种事儿,车间里太常见了——一出问题就想着调配方、加药水,却忘了阳极氧化是个系统工程。 很多人以为阳极氧化就是把铝件往硫…

    投稿 2026-08-12
  • 工业区块链:信任被编码进每一颗螺丝之后

    去年在宁波一家注塑厂,我看到一幕荒诞剧——质检员拿着游标卡尺,对着屏幕手动录入数据,旁边一台机械臂正以0.02毫米精度自我校准。两个世界,中间隔着一道信任的鸿沟。机械臂的数据可信吗?谁说得清。老板苦笑:’上了MES又怎样,客户不信我们的报表,非要派人驻厂盯着。’ 这大概就是工业区块链最原始的冲动:让机器生成的数,天然带着不被篡改的胎记…

    投稿 2026-07-24
  • 时间敏感网络(TSN):让工业通信不再“卡脖子”的狠角色

    我头一回在现场碰到实时通信崩掉的时候,差点把调试电脑砸了。 那是一条汽车焊装线,不到两百个节点,用的还是某知名品牌的PROFINET。结果呢?周期抖动动不动就上三位数微秒,铆接工位的同步误差直接干到毫秒级——别小看这一毫秒,焊钳电极蹭过去早了几微秒,熔核深度就不合格。后来查了整整三天,发现是某台交换机的时钟晶振老化,加上网络负载一冲,整个环网差点连锁脱机。😩…

    2026-06-29
  • 设备综合效率(OEE):为什么你的数据总是说谎?

    不少工厂的OEE报表,说实话,就是一张遮羞布。我见过最离谱的——可用率102%,因为操作工把故障时间填成了“计划维护”,然后维护又没记录。天哪❗ 数据是假的,改善从哪里来? OEE这个指标本身不复杂:可用率 × 性能 × 质量。三个百分比乘起来,看似简单。但越简单的东西,越容易在细节上被玩坏。 先撕开“可用率”的假面 设备开了12小时,坏了2小时,可用率83…

    2026-06-24
  • 全员生产维护(TPM):从“全员假参与”到“全员真维护”的血泪经验

    一、全员生产维护?我开始真的不信 说实话,十年前第一次搞TPM,我差点被气死。开了无数会,贴了无数标语,设备该坏还是坏。操作工背地里骂我们脱产人员“吃饱了撑的”。那时候我悟出一个道理——形式主义的TPM,比不搞更可怕。但奇怪的是,后来换个打法,居然成了。设备综合效率OEE从65%飙到85%,这个数我现在还记得。 TPM真正的核心不是维护,是预防。但很多厂子硬…

    投稿 2026-07-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息