别拿脱模斜度不当模具设计核心
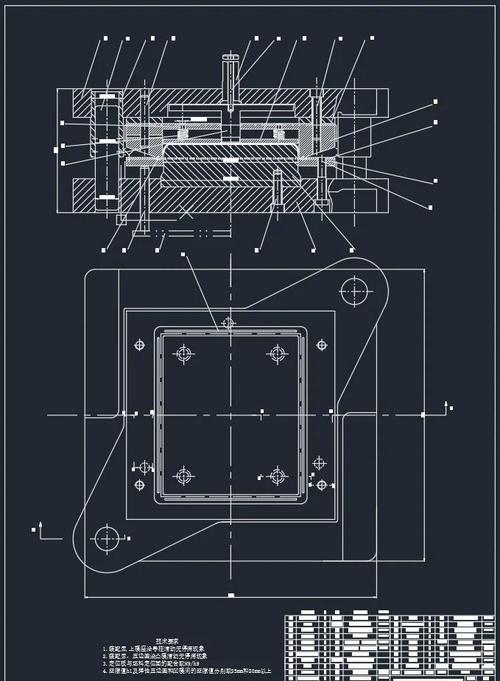
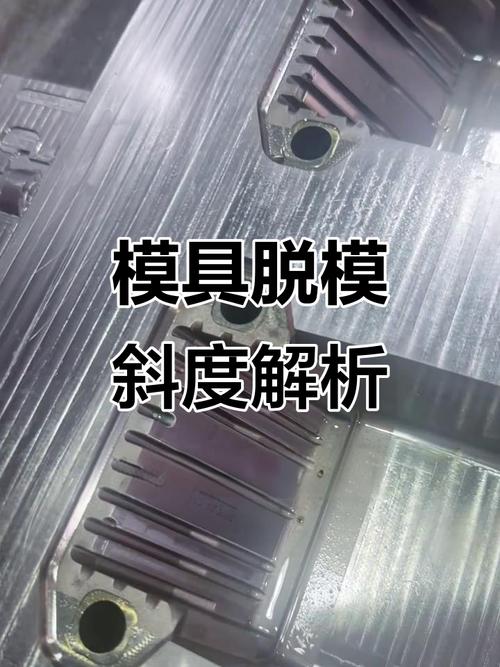
很多新手设计师,甚至干了五六年的老设计,都容易犯这个懒病:画完产品分完型,先把复杂的抽芯、顶出结构画完,脱模斜度随手填个1度,就当完事了。
说实话,这个步骤本来应该是第一步做的。不对,是产品设计阶段就要和模具设计对齐的。
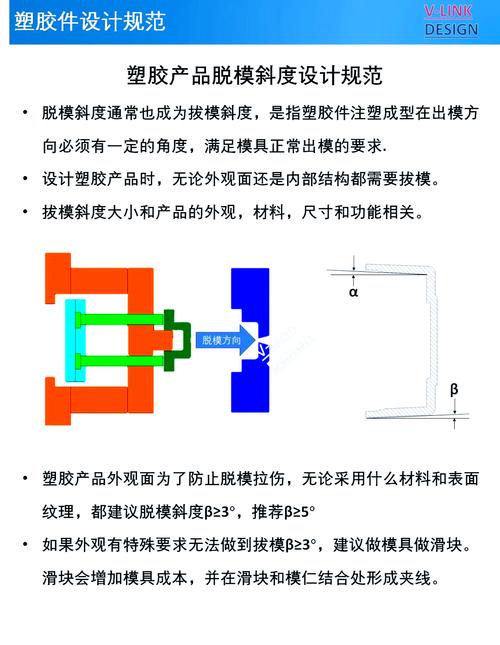
不同材料收缩率不一样,斜度要求差得不是一星半点。高结晶的PP和收缩率稳定的PC,差半度斜度,脱模的时候一个顺顺利利,一个直接把产品侧壁拉裂。去年碰过一个做一次性餐盒的客户,为了多留0.1mm壁厚省材料,硬生生把斜度从要求的0.5度砍到0.25度。结果呢?打了不到五百模,脱模板直接崩了,型腔拉得满是划痕,整块模架废掉,重新开模花了快四十万。你说亏不亏?
问:现在很多产品先做3D打印手板验证,手板不用脱模,是不是产品设计的时候就可以不用提前考虑模具设计的斜度要求? 答:大错特错。手板是手板,开模是开模。哪怕你产品外观要求完全零斜度,也要提前给模具设计留好放电、蚀纹的余量,绝不能等到开模才想起来补。哪怕真的要做零斜度外观,那模具分型面就要改,镶件要提前做拆分,这些成本都要提前算进去,不能糊弄。2024年最新的模具设计脱模斜度计算逻辑
早就不是靠老经验瞎蒙的年代了。现在CAE模拟早就普及了,新能源车上一堆新的改性工程塑料,收缩率比传统料高30%以上,老经验根本套不上。
三个必须记牢的核心原则:- 💡 外观面做蚀纹:纹深越深,斜度越大,每0.01mm纹深至少加0.1度斜度,这个是跑不掉的,别跟我讲什么经验省斜度,出了问题哭都来不及。
- ❗ 内型脱模:比外型斜度要再加大0.2-0.5度,因为产品冷却收缩是包紧型芯的,脱模力比外型大得多,斜度不够直接顶穿产品。
- ✅ 透明光学产品:尽量不要在外观面留拔模顶针印,斜度不够的话顶出来就是一圈白痕,整批产品直接报废,连返工的机会都没有。
现在很多厂都用上了AI辅助模具设计,输入产品参数自动出斜度,挺方便对吧?不过话说回来,AI算出来的数,一定要结合自己厂的加工工艺改。你们厂磨床抛光留多少余量,蚀纹厂做纹深误差多大,AI才不管这些。只信AI,死得更快。
问:做高精度的精密模具,脱模斜度能不能做到0.1度以下? 答:理论上加工可以做到,但没人会这么做。除非产品是完全的碰穿面,根本不需要脱模,否则哪怕精度做到0.001mm的模具,0.1度斜度脱模,打个几十模之后,模具型腔就会被拉伤磨损,后面修模都修不好,模具寿命直接缩短三分之二。省了一点点产品尺寸的牺牲,换了几十万的模具提前报废,这笔账怎么算都亏。老模具设计工程师攒出来的实用技巧
当然,很多时候我们也身不由己。产品已经定版了,客户不肯改产品,斜度就是不够,开模又赶着上线,怎么办?
这里说几个我攒了十几年的法子,一般我不给外人说。
第一个,做皮纹的时候,跟蚀纹厂打招呼,把脱模方向的纹路做浅,反方向做深,利用纹路的坡度凑斜度。只要差的不多,完全能解决问题,产品外观根本看不出区别。
第二个,型腔表面做DLC陶瓷涂层,把摩擦系数降下来,哪怕斜度小个0.3度,也能顺利脱模。做一套模具涂层也就两三千块钱,比起返工改模几十万,划算到姥姥家。
第三个,别死扛着做整体型腔,该拆镶件就拆镶件。拆完之后哪怕斜度不够,还能单独拋光调整,总比整个几十公斤的钢块废掉强。我见过太多年轻设计师,为了显摆自己结构做的简洁漂亮,非要做整体型腔,结果脱模出问题,连修都没法修,只能回炉重造,耽误了项目周期,还落一顿骂,图什么呢?
干模具这行,模具设计拼的从来不是谁的结构画的花里胡哨,谁会的软件多。是谁能把小事做对,把坑提前避开。一个斜度而已,值不了几个设计费,错一次,够你吃三年亏。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:别小看脱模斜度,它能帮你省几十万返工费 https://www.dachanpin.com/a/tg/68330.html