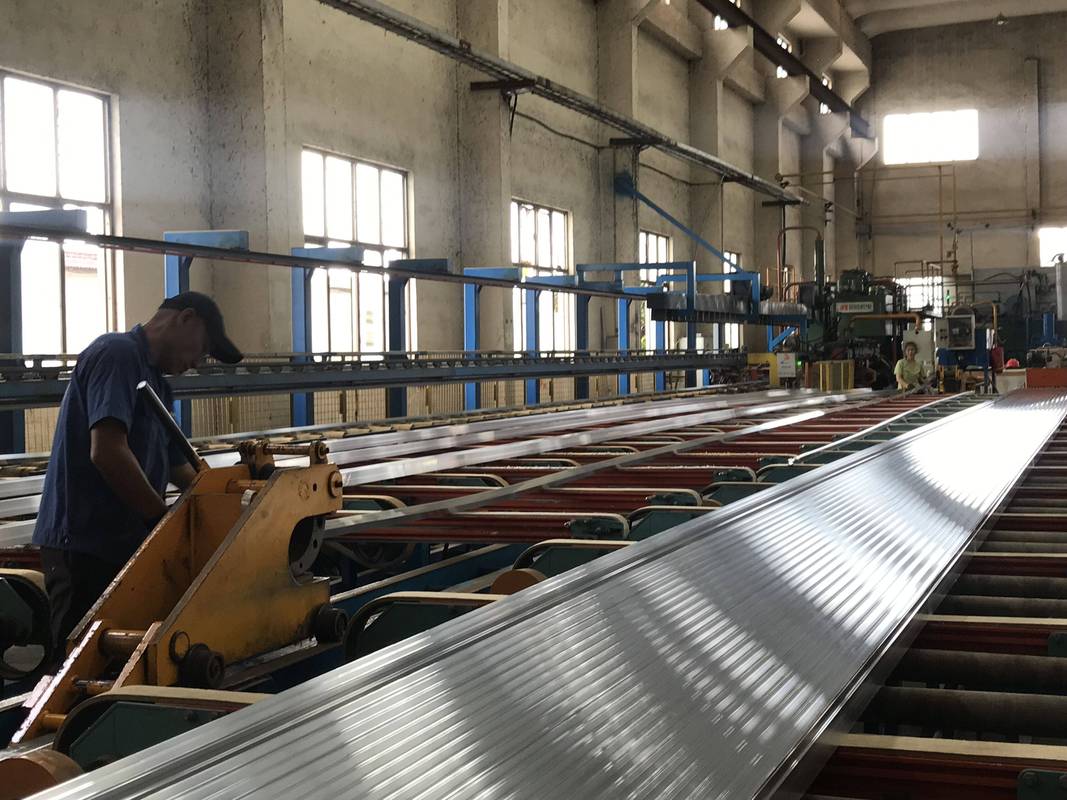
很多做机加工的朋友接铝件订单,头一个头疼的就是表面处理。
选喷涂,容易掉。选电镀,成本太高,还不环保。绕来绕去,最后都得碰阳极氧化。
铝这材料,优点太突出:轻,强度够,易加工。缺点也扎心:软,易刮花,放潮湿环境里不出半年就发乌长霉斑。
之前试过不少替代方案,达克罗不适配铝基材,电泳膜层硬度不够,根本扛不住高强度摩擦。阳极氧化不一样。它不是在表面涂一层额外的东西,是让铝构件本身的表层转化成氧化铝陶瓷层,长在基体上,根本掉不了。
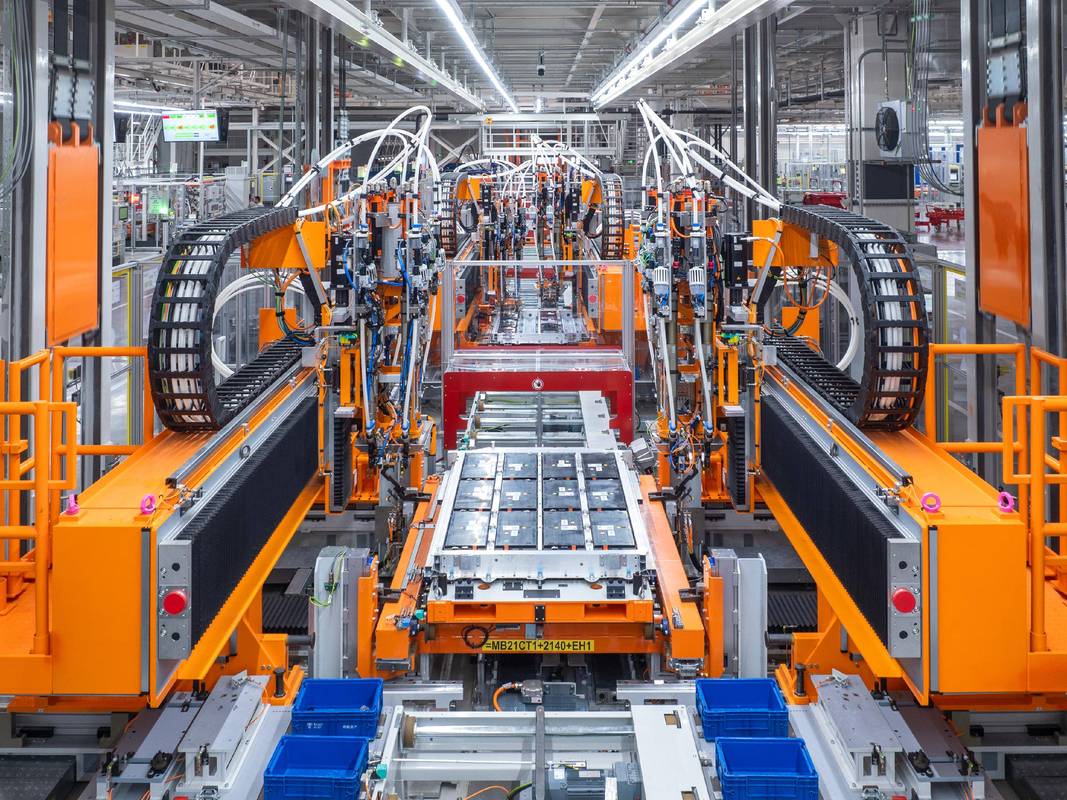
现在新能源汽车的铝电池壳、无人机的铝机身、甚至户外光伏的铝支架,全在用。说实话,我上个月跑佛山一个机加工产业带,十家做铝件的八家订单明确要求做阳极氧化,这趋势真的猛。
问:阳极氧化和铝的自然氧化有啥本质区别?
答:很多人刚入行都搞混。自然氧化是铝自己在空气里长的那层膜,薄得可怜,也就几个纳米,碰两下就磨没了,根本起不到防护作用。阳极氧化是通电催化人工“养”出来的氧化膜,厚度能做到几微米到几百微米,常规装饰氧化的硬度都能到HV150以上,硬质阳极氧化能到HV300甚至更高,耐磨耐腐都不在话下,还能染成各种颜色,适配外观需求。
💡 目前常规的阳极氧化分两类:装饰型做外观,硬质型做耐磨结构件,按需选就对了。
别看着工艺原理简单,很多小厂做出来的活,不出半年就出问题。我见过最离谱的,一批出口的铝合金脚手架,要求做硬质阳极氧化,结果拉到工地三个月就大面积腐蚀起泡,查了半天,是
偷工减料,根本没封严实。
给大家整理几个踩过的大坑:
❗ 前处理除油不净。铝材加工过程带的脱模剂、切削油,哪怕只有一点点残留,氧化出来都会一块亮一块暗,废品率直接拉到20%以上,现在大厂都会多一道碱洗喷砂工序,就是为了去掉残留。
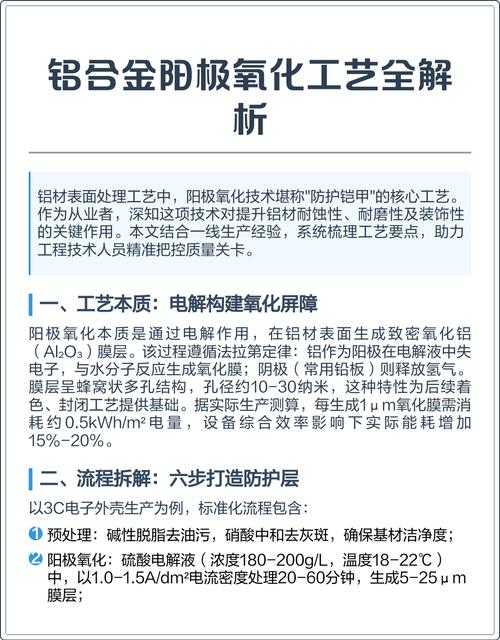
✅ 槽液温度必须稳。我见过夏天为了省电费不开制冷的,槽温分分钟升到30℃以上,出来的膜层直接粉化,手一摸就掉粉,全是废品。现在成熟的厂都会给槽体加温控,稳定在18-22℃,做出来的膜层均匀性好太多。
问:做阳极氧化之前,铝件的焊接痕迹要不要打磨处理?
答:太需要了。焊接点的铝材质和基体本身就不一样,还残留大量焊药杂质,不打磨平整抛光,氧化出来那块就是黑的,完全没法用。哪怕是氩弧焊的无痕焊道,也要过一遍喷砂,不然颜色差得能一眼看出来,外观件直接报废。
不过话说回来,哪怕所有工序都做对,铝基材本身也会影响结果。含硅量高的铸铝,做出来的氧化膜颜色偏暗,不可能做成高光的外观件,提前给客户说清楚,省得后期扯皮。
,环保达标,处理成本还降了15%左右,性能和原来的含镍封孔没差,甚至封孔的耐腐蚀性还更好一点。苏南那边做出口铝件的厂,基本上两年前就全换了。
原来业内有个老大难问题:高硅铸铝没法做合格的硬质阳极氧化,因为硅杂质会影响膜层生长,做出来硬度不够,还不均匀。现在通过调整电流波形的
,已经解决了这个问题,好多做汽车活塞的厂已经用上了,原来铸铝件因为做不了耐磨氧化层,只能换更贵的钢材,现在直接用铸铝做阳极氧化,减重还降本,寿命翻了一倍都不止。
染色这块也有升级,原来的有机染料放在户外,两三年就褪色,现在用无机颜料渗透工艺,做出来的颜色放在户外五六年都不变,做户外铝构件、景观铝制品的厂家都爱用。
干了二十多年表面处理,看着阳极氧化从只有军工航天才用得起的高端工艺,变成现在普通民用铝件都能用的标配,变化真的太大了。技术进步把成本压下来,质量还提上去,对整个产业链都是好事。
但还是要提醒一句,选阳极氧化加工厂家,千万别只看价格。那些报价比市场价低三成的,十有八九是偷减了工序,氧化层厚度不够,封孔偷工,用的时候出问题,返工的成本比你省的那点钱多好几倍。
靠谱的工艺,才配得上靠谱的产品。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:工业铝构件防护升级的实操干货 https://www.dachanpin.com/a/tg/68339.html