防错技术(Poka-yoke):帮制造企业把错误消灭在发生之前

很多工厂老板都有过这种噩梦:一批货发出去,半个月后被客户退回来,就因为一个零件装反了。 上百万的货全废,还赔了违约金,信誉也受影响。 谁都不想出错,但人哪有不犯错的?连续盯八个小时工位,眼神飘一下,错就出去了。 防错技术(Poka-yoke)说白了,就是解决这个问题的——不用靠人盯,错都错不了。

为什么防错技术(Poka-yoke)是当前制造圈的隐形降本密码

我去年接触过珠三角一家做汽车连接器的工厂,老板跟我吐槽,前一年光是错装返工加客户赔付,就亏了快四百万。全检岗加了三个人,还是挡不住漏检。后来把核心工位改了防错工装,错了插不进去,半年下来,错装率直接降到0,三个全检岗撤了两个,省下的工资加返工费,不到一年就赚回了改造投入。 很多人对防错有误解,觉得防错就是质检。完全两码事。 质检是出错之后,把错的挑出来。防错是从根上,让错误根本发生不了。
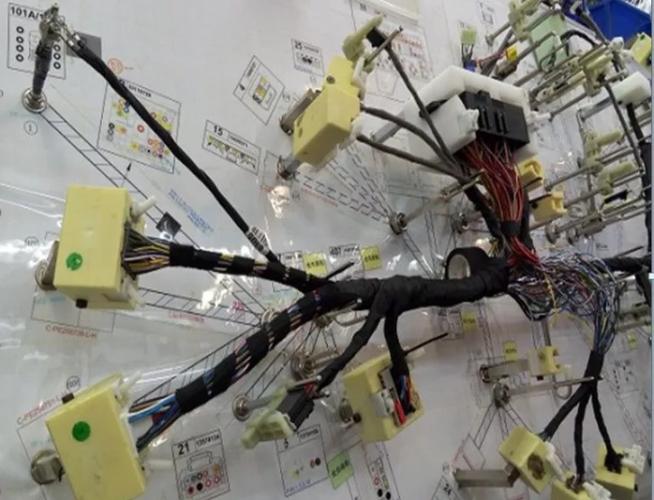
汽车连接器生产线防错工装实拍
汽车连接器生产线防错工装实拍
问:我们工厂已经做了全员质量培训,也有全检流程,还需要做防错改造吗? 答:质量培训是提高人的意识,全检是事后把关,都没办法做到100%杜绝错误。人会疲劳,会走神,会换岗,会有疏忽。防错技术是把对人的要求,变成对工装、对流程、对设备的要求,哪怕新人刚上岗,都不会出基础错误。就像USB接口,你从记事起就用,反着插能插进去吗?根本不可能,这就是最成功的防错。

零成本到低成本,适合大多数工厂的防错落地玩法

很多小工厂老板一听“技术”两个字,就觉得要花大价钱上自动化。说实话,完全没必要。防错技术(Poka-yoke)从诞生起,就不是有钱人的专利,新乡重夫当年在丰田搞防错,很多都是几块钱几十块钱的小改造。 💡 最常用也最省心的几种方法: ✅ 形状防错法:给工装治具做和零件匹配的形状,方向不对、规格不对就放不进去。刚才说的USB就是典型例子,生产线改一个治具不过几百块。 ✅ 计数防错法:漏装零件就走不下去,比如装螺丝,没拧够数量,流水线不会启动。哪怕手工工位,装个简单的计数器,漏装就卡壳。 ✅ 顺序防错法:工序不对就进行不下去,上一个工序没做完,下一个工位的工装打不开。 问:我们工厂几十个人,接的都是小单,经常换产,改防错会不会太麻烦? 答:换产多更要做防错。换产的时候最容易出零件拿错的错,对吧?我之前给东莞一家做注塑配件的小厂做顾问,他们经常换不同规格的产品,螺丝拿错是重灾区,错装率一度到1.2%。我给他们出的方案,不到两千块,给不同规格的螺丝料斗开不同大小的出料口,错规格的螺丝根本掉不出来,改造完错装率直接降到0,换产的时候只要换对应的料斗就行,一点不麻烦。
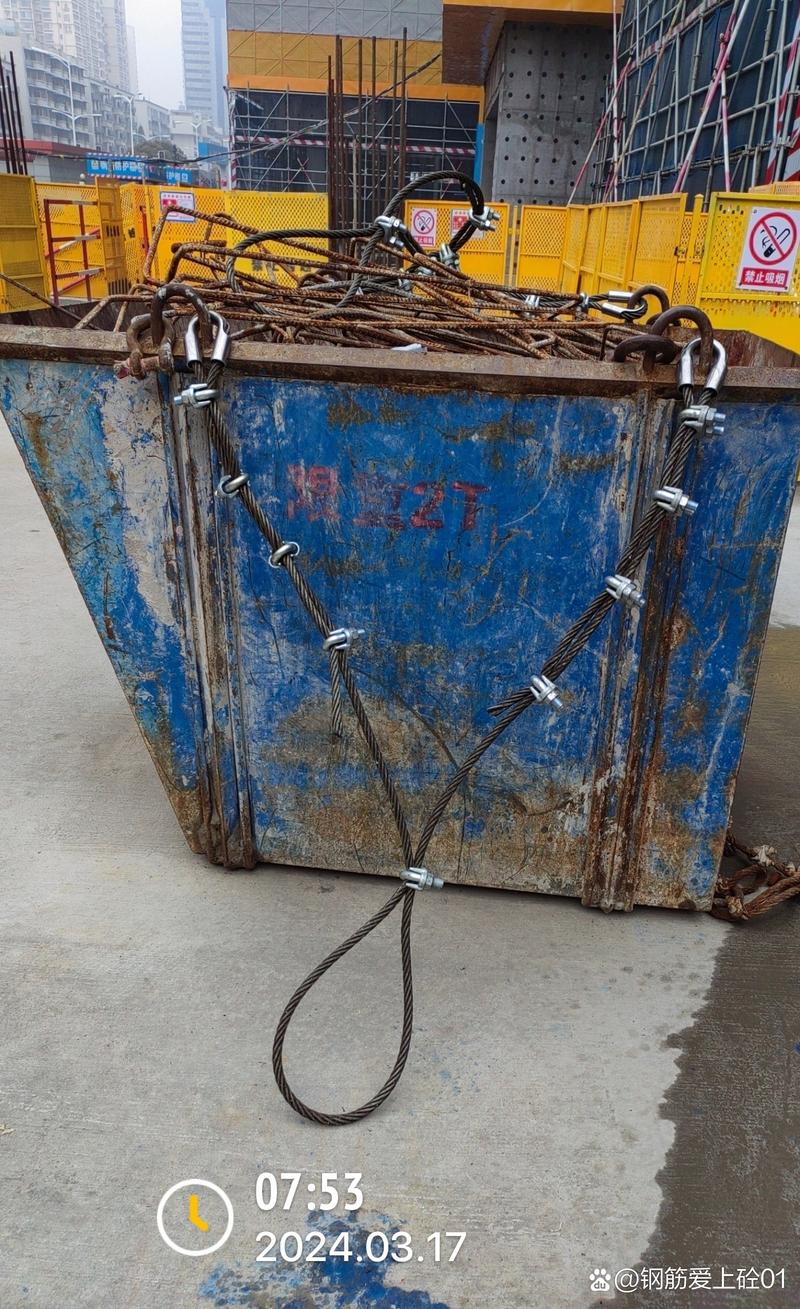
小型加工厂手动螺丝防错料斗实拍
小型加工厂手动螺丝防错料斗实拍
不过话说回来,不管用什么方法,核心逻辑都是一样的:承认人会犯错,然后提前给错误设个过不去的坎。

防错落地最容易踩的三个坑,别踩

防错落地最容易踩的三个坑,别踩
防错落地最容易踩的三个坑,别踩
我见过太多工厂,防错改造花了钱,最后没效果,大多是踩了这几个坑: 第一个坑:把“提醒”当防错 很多工厂就在工位贴个A4纸,写着“请注意不要装反零件”,这叫提醒,不叫防错。本质还是靠人注意力集中,该错还是错,等于白花钱花功夫。 第二个坑:防错影响正常生产效率 有些工厂设计防错,正常操作也要多等好几秒,工人干一天要多干几百个动作,嫌麻烦,转头就把防错装置关了,那还能有效果?做防错改造的时候一定要记住,正常操作不能添额外步骤,只有出错的时候才卡你,这才是好的防错设计。 第三个坑:上来就砸大钱搞全流程改造 很多老板一听防错好,一下子投几百万,把整条生产线都改了,结果适配不好,各种问题,钱花了见不到效果,后面再也不想提了。不如先找你工厂出错最多、损失最大的那个工位,先改,改完看到效果,拿到数据,再一点点推,所有人都能接受,风险也小。 现在很多新能源、汽车零部件的新工厂,已经把防错技术和MES系统、视觉检测结合起来了,防错装置的数据实时上传,哪个工位容易出什么错,一目了然,还能持续优化。上个月我去长三角一家做动力电池结构件的工厂,他们改完视觉防错加数据化管理,一年减少返工损失近两千万,总投入才不到两百万,这回报率,做什么能比? 做制造,拼到最后,就是拼谁少犯错。少出一次批量错,就是多赚大几十万。防错技术(Poka-yoke)说穿了,不是什么高大上的黑科技,就是把“人总会犯错”这件事,想在前面,堵在前面,让错误没机会流出去。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:防错技术(Poka-yoke):帮制造企业把错误消灭在发生之前 https://www.dachanpin.com/a/tg/68489.html
赞 (0)
小批量定制时代的工业装配:降本提效的一线实践
上一篇 2026-09-01 16:45:09
为什么制造工厂的标准作业程序(SOP)越改越乱?帮你戳破3个常见误区
下一篇 2026-09-01 17:50:38

相关推荐

  • 可穿戴工业设备:我去工厂戴了一天AR眼镜,差点被当成外星人——不过真香

    上周去南方一家汽配厂拜访,车间主任老李拉着我诉苦:“你们写文章的天天吹工业4.0,可我们这儿巡检还是靠人眼和纸笔,新来的实习生转一圈能把故障码抄错三位。” 我笑了一声,从包里掏出个盒子,递给他。 他打开一看,皱起了眉头——一副智能眼镜,镜腿比普通眼镜粗两圈,右边还带个微型摄像头。“这玩意儿?”他语气里满是怀疑。 对,就是这玩意儿。不过说实话,我一开始也觉得它…

    投稿 2026-07-26
  • 为什么离散制造降本增效,绕不开产品生命周期管理(PLM)

    上个月去长三角跑了三家做定制工程机械的工厂,老板们吐槽的点出奇一致。设计改了三版,车间开料还在用去年的旧图纸。BOM对不上,采购多进了十万块的特殊钢材,放了大半年还占着仓库。卖出去的设备出了故障,售后跑到现场,查不到当年生产这款设备用的是哪批元器件,哪版设计。你说亏不亏?这些损失,既不是原材料涨价,也不是订单不足,全是信息混乱攒出来的冤枉钱。 别把产品生命周…

    投稿 2026-09-05
  • 可编程逻辑控制器(PLC)选型避坑指南:一个老工程师的血泪史

    前几天车间出了个大麻烦——新上的灌装线突然全线停机,整整四个小时,老板脸都绿了。查到最后,罪魁祸首居然是那台刚买不到半年的小PLC。I/O点根本不够用,模拟量模块现场才想起来加,结果底板槽位又不够……为了省几百块钱,损失十几万,这买卖干的。说实话,搞工控二十年,我见过太多人在PLC上栽跟头,今天就把那些不能写在招标文件里的血泪教训摊开说说。 问:PLC的I/…

    投稿 2026-08-08
  • 解开资源循环的密码:循环经济如何重塑我们的生活

    当你随手将喝完的塑料瓶投入可回收物箱时,或许未曾意识到这个简单动作背后正涌动着一种改变世界的经济模式 —— 循环经济。它不像传统经济那样遵循 “开采 – 生产 – 消费 – 废弃” 的单向流程,而是通过设计、生产、消费到回收的全链条优化,让资源始终处于不断循环的利用体系中,既减少对自然的索取,也降低废弃物对环境的压力。这种…

    2025-09-10
  • 高速铣削加工:真的越快越好吗?

    说实话,搞机械的谁没在铣削上栽过跟头?尤其是高速铣削——刚入行那阵子,我迷信转速,觉得越快越牛,结果崩刃、振纹、工件报废,一样没落下。现在回想起来,都是学费。 高速铣削不是简单的“快”。它是一整套逻辑,涉及机床、刀具、编程、装夹,甚至冷却。缺一环都不行。但一旦跑顺了,效率翻倍、表面质量飞升,那感觉——爽。 高速铣削的核心:不是转速,是平衡 很多人上来就问:“…

    2026-06-07

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息