车削加工入门到进阶:老师傅藏了十年的实战干货

为什么说现在车削加工早就不是“靠手感吃饭”了

干了快二十年机械,见过太多人对车削加工的误解,觉得不就是卡盘转起来,刀子走一刀切掉多余料吗?

放二十年前,这话没大错。那时候全靠普通车床,师傅的手感决定一切,转速对不对,进给稳不稳,全靠耳朵听、眼睛瞄,出来的活好赖全看经验。

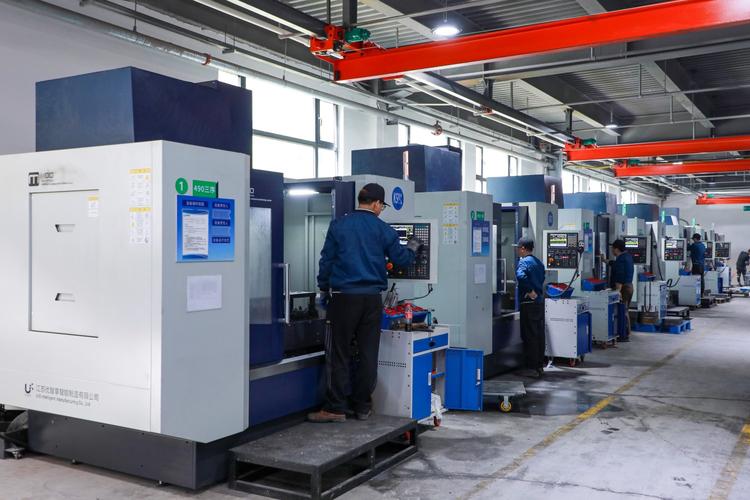
现在呢?数控车床普及快二十年了,现在连小作坊都换上了数控,编程输进去,自动走刀,精度能控制在一丝以内。
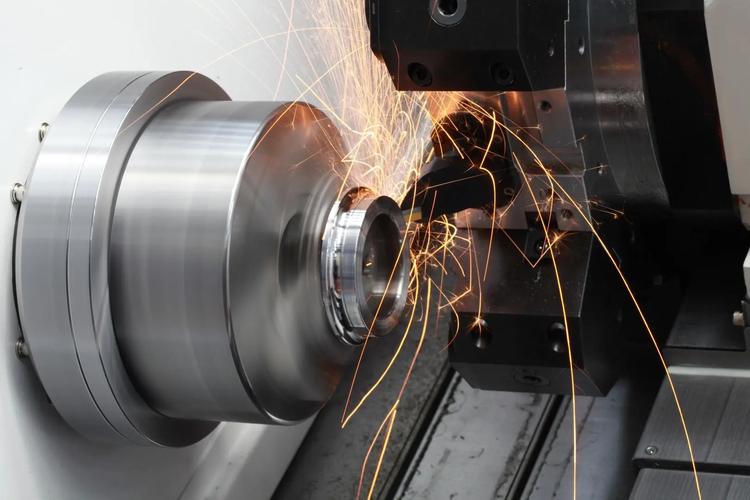
现代数控车床车削加工汽配工件现场
现代数控车床车削加工汽配工件现场

但话说回来,设备进步了,该有的底子一点都不能少。我见过不少年轻小孩,上来就会敲代码编程,车刀崩了都不知道怎么磨,出了振纹只会瞎调参数,最后活废了都找不到原因。

问:刚入行的新人,先学传统车削还是直接学数控车削? 答:说实话,我从来不推荐新人上来就扎进数控。花两三个月摸透普通车床,练会磨车刀,摸清楚切削的时候刀头是什么手感,什么声音,出来的刀纹对应什么问题,这层底子是多少钱都买不来的。练完基础再转数控,你理解参数为什么这么设,比只会抄程序的人强太多。当然也不用死磕传统三五年,摸透基础就赶紧转数控,毕竟现在行业需求摆在这。

车削加工最容易踩的三个坑,90%的新人都中过

干了这么多年,见过的废活没有一万也有八千,大部分问题都是低级错误,不是技术不行,是没上过心。

💡 第一个坑:刀具参数乱配

拿加工淬火钢的涂层刀车铝合金,出来的工件全是积屑瘤,表面粗糙度直接超差,还反过来骂刀具质量不好。你刀都选错了,神仙来也救不了对吧?不同材料对应不同刀具角度、不同涂层,这个懒绝对不能偷。

❗ 第二个坑:薄壁件装夹不留量

为了不打滑,死命夹紧,结果松卡盘之后工件变形,尺寸直接歪了。我刚入行的时候就干过这事,车了一下午的铝套,全部废了,当时懊恼得连着三天吃饭都不香。薄壁件一定要用软爪,夹紧力刚好能固定住就行,别逞能。

✅ 第三个坑:为了赶活乱提转速

老板催着交活,车工图快,把转速开到机床额定上限,结果不到十分钟车刀就烧了,崩出来的刀头差点伤到人防,这可不是闹着玩的。安全永远比速度重要。

车削加工合格工件与振纹工件对比图
车削加工合格工件与振纹工件对比图
问:车削加工总是出振纹,调了半天也没用,到底怎么解决? 答:振纹这玩意说穿了就是三个地方出问题,按顺序查就行。先看刀具,刀杆伸出长度是不是超过刀杆直径三倍了?超过就缩回去,换粗刀杆,90%的振纹都是这里的问题。其次看装夹,工件是不是伸出太长了?没支撑肯定振,加个顶尖或者辅助支撑就行。最后调参数,转速降15%或者升20%,进给降10%,试两次就出来了。别上来就瞎磨刀,刀没问题的话磨了也白磨。

2024年车削加工的新趋势,老师傅都要跟上

2024年车削加工的新趋势,老师傅都要跟上

别觉得车削加工是老工艺,这么多年没变化。说实话,这五年的变化比过去五十年都大。

最明显的就是干式车削加工的普及。原来车削必须浇切削液,防刀损、降温度,还提高表面质量,但是污染大,废液处理成本高,车间也脏。现在涂层技术上来了,用合适的CBN或者涂层硬质合金刀具,直接干切,精度和表面质量一点不差,还省了切削液的成本,车间干干净净的。上个月我去宁波一家汽配厂参观,整条线全是干切,工人不用穿沾满油污的工作服,太舒服了。

还有就是硬车削,原来工件淬完火必须上磨床,现在硬度HRC60以内的淬硬钢,直接用CBN刀具车削,精度和表面粗糙度能达到磨床的水平,省了一道工序,效率直接翻三倍,成本降了快一半。很多做模具、做汽配的厂子都已经改工艺了。

不过话说回来,新东西再好,底子还是要打牢。你连最基本的对刀都对不准,磨个车刀都磨不明白,给你再好的设备、再好的刀具,也干不出好活。现在行业缺的不是会按按钮的操作工,缺的是能解决疑难杂症的老手,上个月我帮朋友招人,开一万八的月薪,找了半个月都没找到合适的,你说邪门不?

车削加工这行,饿不死有手艺的人,只要你肯沉下心练,什么时候都有饭吃。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工入门到进阶:老师傅藏了十年的实战干货 https://www.dachanpin.com/a/tg/68745.html
赞 (0)
搞懂高精度铣削加工:老师傅不会全说的现场经验
上一篇 2026-09-05 12:03:54
磨削加工:被低估的精密制造最后一道防线
下一篇 2026-09-05 12:06:00

相关推荐

  • 共享出行:重塑城市流动的新范式

    城市交通的脉搏跳动着居民生活的节奏,而共享出行的兴起正以不可逆转的态势改写这一节奏的韵律。从街头巷尾穿梭的共享单车到按需响应的网约车,从固定线路的共享汽车到智慧调度的拼车服务,这些模式不再是简单的交通补充,而是逐渐成为重构城市出行生态的核心力量。它们以 “共享” 为内核,打破了传统交通中 “私人所有” 的固有逻辑,让每一辆交通工具、每一段道路资源都能被更高效…

    2025-09-10
  • 工业5.0:不是换赛道,是把制造业还给人

    聊工业5.0聊了快三年,我见过最扯的说法,是把它当工业4.0的升级补丁——换个说法骗政策钱的。真不是。 工业5.0到底改了什么? 自从欧盟2021年正式提出这个概念,国内各路专家炒得沸沸扬扬,有人说是第四次工业革命的下半场,有人说是换汤不换药的概念营销。我跑现场跑多了,反而觉得它戳中了最近十年制造业最大的误区。 问:很多工厂现在连工业4.0都没玩明白,聊工业…

    投稿 2026-09-26
  • 工业开发者社区:别再抱着手册死磕,一线工程师的解法都在这儿

    上周去苏州找个做PLC调试的老伙计喝酒,他吐槽说之前为了改个S7-1200和国产伺服的通讯匹配,翻了三本手册、打了三次厂商400电话,耗了整整两天,最后在一个工业开发者社区里翻到个三年前的帖子——人家把踩过的坑、改完的报文、甚至连注释都标好的梯形图代码直接贴出来了,照着改完二十分钟搞定。他拍着桌子骂,说早知道之前不瞎折腾了。真的。很多人对这类社区的印象还停留…

    投稿 6天前
  • 手机:从通信工具到生活中枢的进化之旅

    在现代社会,手机已成为人们生活中不可或缺的一部分。它从最初简单的通信工具,历经多次变革与创新,逐步演变成如今集通信、娱乐、办公、学习等多种功能于一体的智能生活中枢,深刻地改变了人们的生活方式与社会运行模式。 早期的手机,以摩托罗拉 DynaTAC 8000X 为代表,于 1983 年在美国开售,单价高达 3995 美元。这部手机长 33 厘米,重近 1 千克…

    2025-09-09
  • 计算机视觉(CV)在产线上吃过多少亏?——一个老工程师的实话

    去年跟一家汽配厂合作,产线上用CV做缺陷检测,半年换了三次方案。第一次,纯靠深度学习,样本不够,把划痕当脏污——漏检率飙到12%。客户脸都绿了。第二次,加了传统算法做预处理,误报又上来了,产线一天停四五回。 说实话,这些坑我都踩得麻了。但越踩越觉得,CV这东西,离真正的“智能”还远着呢。你得把它当做一个特别轴的学徒——眼力好,但缺经验,得一点点教。还得给他配…

    投稿 2026-07-27

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息