磨削加工:被低估的精密制造最后一道防线

很多入行没几年的机加工师傅,提起磨削加工第一反应就是”磨毛刺的收尾活”,没什么技术含量。 真的是这样吗? 我上个月刚帮一个老板处理了一批报废的新能源汽车电机轴,前面锻造、车铣、热处理全合格,就因为最后磨削的时候尺寸差了2微米,动平衡不合格,一百多根轴全废,损失小二十万。

为什么高精度磨削加工是现代制造业的刚需

现在不管是航空航天的涡轮叶片,还是新能源汽车的电池辊压辊,哪怕是我们手机里的镜头模组边框,都要求微米甚至亚微米级的精度和极低的表面粗糙度。车铣刨磨这些传统加工里,也只有磨削能稳定做到这个级别。
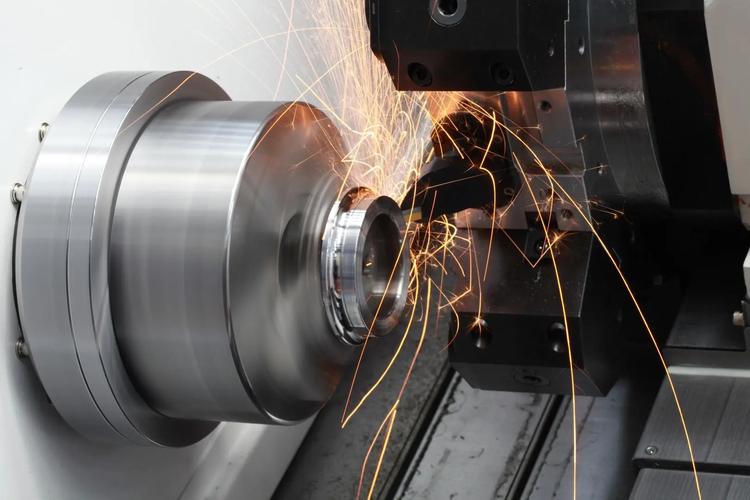
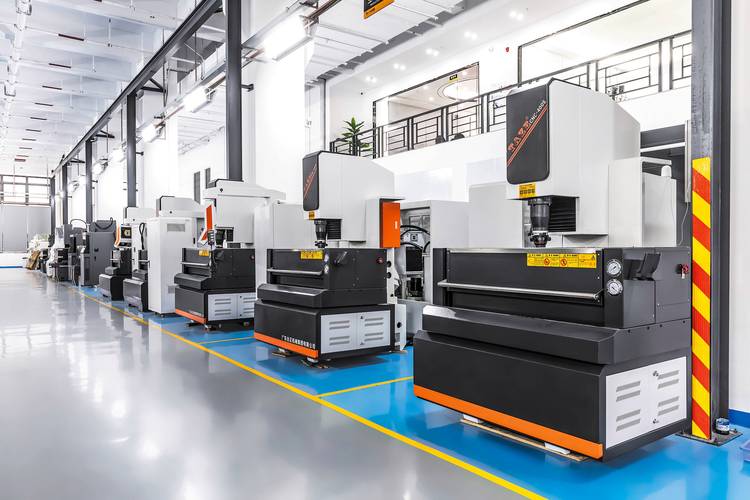
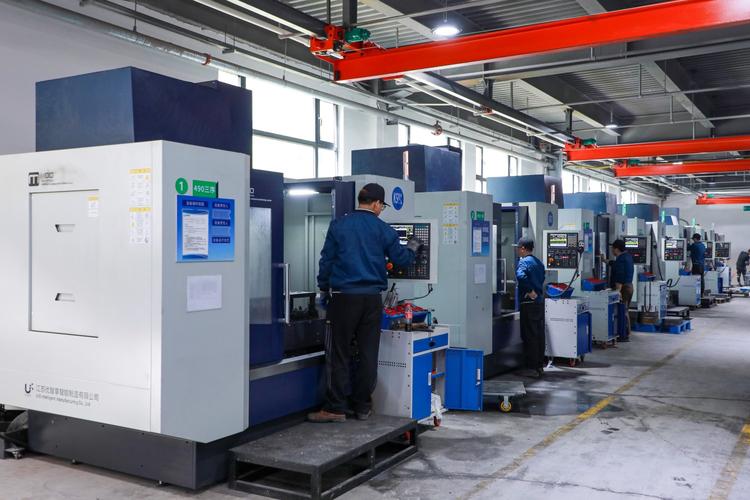
工厂数控高精度磨削加工生产现场
工厂数控高精度磨削加工生产现场
哪怕是现在五轴加工中心精度越来越高,也替代不了磨削。很多人对此有疑问,刚好整理了问得最多的问题: 问:现在顶级五轴车铣的精度已经能做到1微米以内了,为什么还要单独做磨削加工? 答:核心原因两个,一个是表面质量,一个是硬材料加工能力。车铣是断续切削,刀具再锋利也会留下微小的刀痕,粗糙度最低也就Ra0.8,而液压件的配合面、轴承的滚道,要求粗糙度一般都在Ra0.2以下,部分密封件甚至要到Ra0.05,这个只有磨削能做到。另一个,大部分需要高精度的零件都会做淬火处理,硬度能到HRC55-65,普通硬质合金刀具车削这种硬度的材料,刀具寿命不到一百件,成本高到离谱,磨削用的CBN或者金刚石砂轮,硬度远高于淬硬钢,加工起来又快又稳。 说白了,只要你要做高精度的硬零件,就绕不开磨削加工。

干磨削加工最容易踩的几个坑,全是老师傅踩出来的经验

说实话,干了二十多年机加工,见过太多死在最后磨削环节的活了。说几个最常见的,大家对号入座: ❗ 砂轮选型错了,全白干。磨淬硬钢用普通棕刚玉,磨不锈钢拿错碳化硅,很多小厂图便宜拿什么都磨,结果要么砂轮磨不动效率奇低,要么工件表面烧伤,直接废。 ❗ 冷却不到位,变形坑死人。很多厂为了省成本,乳化液半年不换,浓度调到最低,磨削的时候产生的热量带不走,零件局部升温变形,磨的时候量着尺寸对,放凉了尺寸差好几丝,你找谁说理去。 ❗ 舍不得修砂轮,因小失大。砂轮用钝了还接着磨,不光效率低,精度根本保证不了。
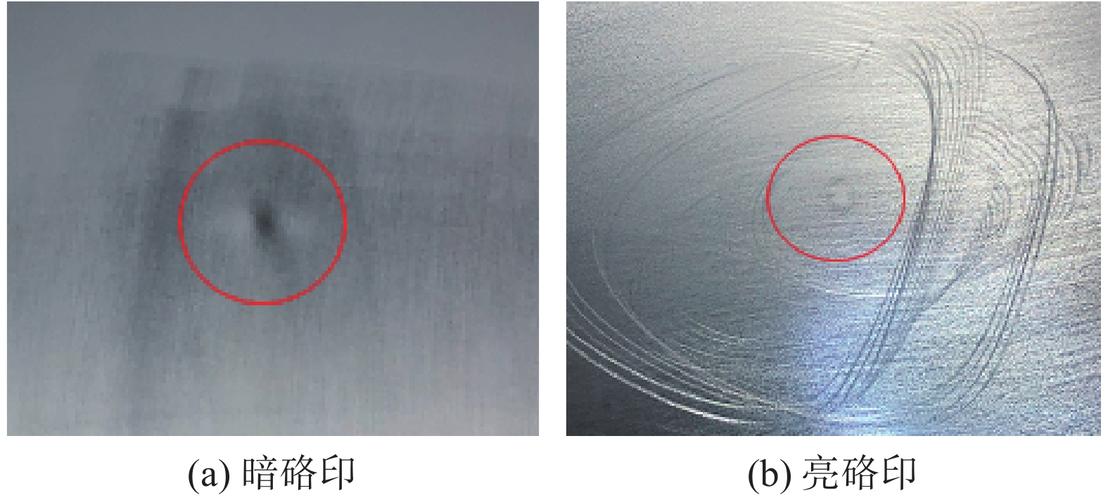
磨削加工工件正常表面与烧伤缺陷对比图
磨削加工工件正常表面与烧伤缺陷对比图
这里也解答一个新手问得最多的问题: 问:新手怎么判断磨削用的砂轮该修整了? 答:记住三个信号就行,只要出一个直接停机器修:第一,磨削的声音不对,原来清脆的切削声变成发闷的嗡嗡声,还带明显震动;第二,工件表面出问题,要么有不规则波纹,要么出现发黑的烧伤痕迹,粗糙度明显下降;第三,同一批加工出来的零件尺寸波动越来越大,明明程序没改,尺寸差越拉越大。别省那十几分钟修整的时间,废一件零件的损失够你修十次砂轮。 不过话说回来,哪怕师傅经验再足,老设备的精度稳定性也比不过新设备,这两年磨削加工的变化真的比过去十年都大。

近年磨削加工的新变化,很多老厂都没跟上

近年磨削加工的新变化,很多老厂都没跟上
近年磨削加工的新变化,很多老厂都没跟上
现在的磨削加工早就不是原来工人手动摇机床、反复量尺寸的老黄历了,几个新普及的技术直接把行业效率和精度抬了好几个档次: ✅ 在线检测自动补偿:现在新出的数控磨床基本都带这个功能,磨的过程中实时测工件尺寸,偏差自动补进给,不用工人反复卸下来打千分尺,一批零件的精度稳定性能提高好几倍,原来做100件要废个三五件,现在一百件也就废一件不到。 ✅ 高速缓进给磨削:原来磨削要分好几次走刀,去除余量要花十多分钟,现在缓进给磨削一次走刀就能去掉几个毫米的余量,效率直接翻三四倍,做批量零件太香了。 ✅ 特种材料辅助磨削:现在碳化硅陶瓷、碳纤维复合材料用得越来越多,普通磨削磨出来全是崩边分层,根本用不了,超声辅助磨削近几年快速普及,解决了这个大问题,很多原来接不了的活现在就能接。 上个月去江苏一个做风电轴承的厂,人家新上的数控成型磨床,磨一套轴承滚道的时间比原来少了三分之二,精度还提高了一个等级。很多老板总觉得磨削就是个收尾活,舍不得投钱换新设备,前面花大成本做了前面的工序,最后栽在磨削上,真的不值当。 干机加工这行,差一丝一毫都不行。磨削就是最后那道守门的,把不住门,前面再努力都白搭。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:被低估的精密制造最后一道防线 https://www.dachanpin.com/a/tg/68746.html

赞 (0)
车削加工入门到进阶:老师傅藏了十年的实战干货
上一篇 2026-09-05 12:04:49
电火花加工(EDM):为什么它是高端精密制造躲不开的核心工艺
下一篇 2026-09-05 12:06:53

相关推荐

  • 工业自动化改造,先别急着上系统——聊聊数据采集与边缘计算

    说实话,干这行二十多年,我最怕听到“我们要全面工业自动化”这种话。倒不是反对自动化,而是很多老板一上来就要上MES,上云端,搞大数据分析——结果车间里连个设备数据都采不上来。这不扯淡吗? 今天不聊那些虚头巴脑的概念,就说工业自动化里最要命也最容易被忽略的一环:数据采集。 你想想,你生产线上的PLC天天在那转,但里面的数据你看不见、摸不着,对吧?等你想搞个效率…

    投稿 2026-08-14
  • 云制造:承诺了十年,为什么我们还在等那朵飘在车间上方的“云”?

    去年深秋,我在长三角一家精密零部件工厂的车间里,被三台数控机床的报错声震得耳膜疼。设备上明明贴着“已接入云平台”的标识,可操作工老周还是得扯着嗓子喊技术员过来手动排故。他瞥了一眼那块屏幕,嘟囔着:“这玩意儿,除了把停机时间实时上传,还能干嘛?” 我一时语塞。说实话,云制造这个概念,从2009年李伯虎院士团队提出算起,已经整整蹒跚了十五年。十五年间,工业界经历…

    2026-06-29
  • 单件流:把制造业的”隐形浪费”扫干净

    我上个月去珠三角一家做汽车塑料内饰件的工厂看线,厂长拉着我吐槽,说单量涨了20%,工人加了15个,利润反而掉了8个点。 怎么会?去线边一走就看出来了,工位堆了半人高的在制品,上工序做了一大堆堆着,下工序赶工赶得要死,还是出不了活。 这就是典型的,没摸到单件流的门。 为什么大部分工厂的流水线,都没跑出该有的效率 很多老板提起单件流,第一反应就是「不就是把设备摆…

    投稿 2026-09-15
  • 烟火里的盟约:婚恋中的温柔与坚韧

    婚恋是架在两个生命之间的桥,一头连着初见时的心动雀跃,另一头通向岁月里的柴米油盐。它从来不是童话里 “从此幸福地生活在一起” 的简单句点,而是无数个寻常日子里,两个人用理解、包容与坚守写就的长篇叙事。有人说它是温暖的港湾,有人视它为成长的课堂,更多身处其中的人会发现,它更像一株需要共同浇灌的植物,在时光里抽枝长叶,也在风雨中锤炼根系。 初识时的悸动总带着几分…

    2025-09-16
  • 指尖流转的时光:那些藏着温度的工艺品

    老周的竹编铺子藏在巷弄深处,青石板路尽头拐个弯,就能看见挂在木门上的蓝布幌子,上面用白棉线绣着 “周记竹编” 四个字。铺子不大,靠窗的位置摆着一张旧木桌,桌上总摊着几捆削得整齐的竹篾,阳光透过格子窗洒进来,在竹篾上投下细碎的光影。每天清晨,老周都会坐在桌前,戴上老花镜,拿起最细的那根竹篾,开始一天的活计。他的手指粗糙,指关节处有常年握刀留下的厚茧,可当竹篾在…

    2025-09-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息