机械加工(切削):干了二十年师傅才说透的高速切削那些坑

我前几天在长三角一家汽配加工厂帮忙调机,刚进门就看到几个小伙子围着一台新上的五轴机唉声叹气。 花了小两百万换的新设备,赶新能源汽车结构件的订单,干出来的零件粗糙度总是不合格,刀具损耗比预算翻了三倍。 这不是个例。现在但凡做机械加工(切削)的,只要接了薄壁零件、大尺寸结构件的订单,几乎都在跟风上高速切削,可真正能摸透门道的,没几家。

高速切削不是快切这么简单

很多人对高速切削的理解,还停留在“提高转速拉快进给”,恨不得把设备标称的最高参数直接拉满,美其名曰提效。 完全错了。高速切削的核心逻辑,从一开始就不是“快”,而是让绝大部分切削热被切屑带走,避免传到工件和刀具上。这个核心搞反了,参数再对也出不了好活。
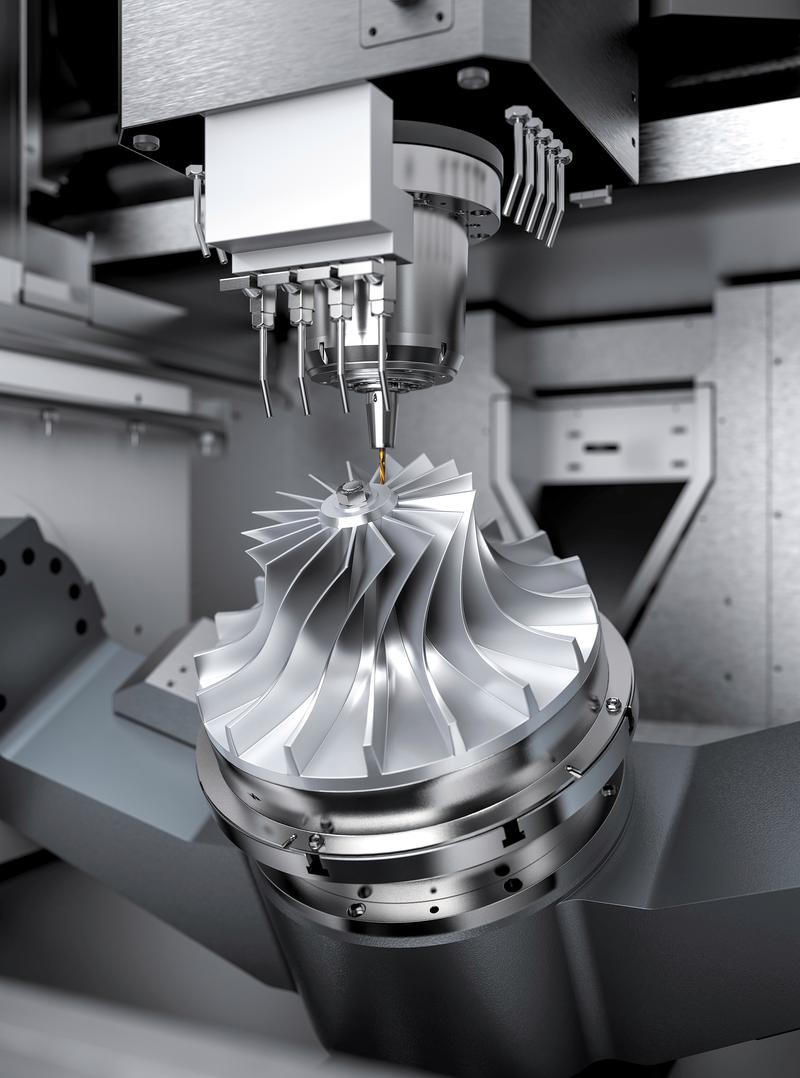
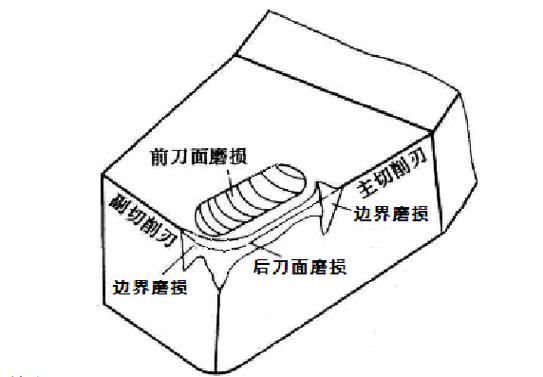
机械加工切削高速切削新刀具磨损刀具对比图
问:新手刚上高速切削设备,最容易踩的第一个坑是什么? 答:绝大多数人上来就把转速拉到设备标称最大值,进给往快了调,以为这就是高速切削。实际上高速切削的参数匹配是一套组合拳,切什么材料、用什么涂层刀具、冷却方式是什么,每变一样参数都要调。比如切常用的6061铝合金,你转速拉到12000转,进给每分两米,切深0.5,听起来没问题,但若你的冷却喷嘴没对准切削刃,10分钟刀尖就会热塌,切出来的面全是颤纹。我见过一家厂做了三个月,废刀费比赚的加工费还多。真亏。 不过话说回来,现在设备厂商的培训也水,上来只教你怎么操作面板,核心的调参逻辑半字不提,全靠自己摸。摸对了赚钱,摸不对亏钱。

普通加工场怎么调出适配自己的切削参数

现在大厂都在用数字化调参软件,输入材料刀具直接出参数,确实方便。可国内九成以上都是中小加工厂,几十万的软件费掏不起,难道就做不了好活?当然不是。 💡 分享一个我用了十几年的试错方法,不用花钱,半天就能出最优参数: 1. 先固定切深,根据你的刀具直径和装夹刚度定,薄壁件切深别超过刀具直径的1/10 2. 转速从刀具厂商推荐值的70%起步,每走一刀提10%转速,每次测粗糙度 3. 粗糙度持续下降就继续提,一旦粗糙度突然变差,立刻停,往回退5%就是你的最优转速 4. 最后调进给,在不震刀的前提下尽量往高提就行 问:我们厂做多种材料混单,每次换活都要重新试,会不会太浪费时间? 答:其实试一次你记下来,下次同材料同刀具直接用就行,积累个三五次,你自己就有一本专属的参数表,比网上下载的通用手册准一百倍。通用手册是给所有人看的,你的设备刚性、你的装夹方式都是独一份的,参数当然要自己调。
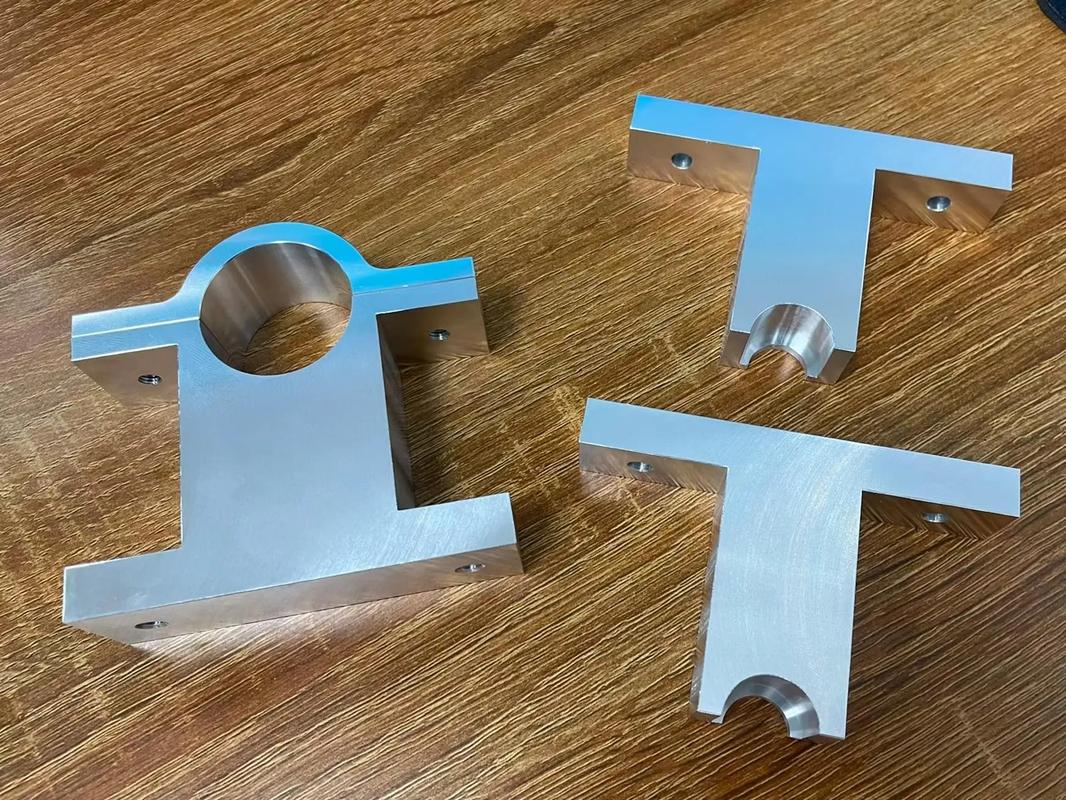
机械加工切削铝合金薄壁零件试切实拍图
机械加工切削铝合金薄壁零件试切实拍图
说实话,我见过太多人手里拿着最新的金刚石涂层刀具,参数还是十年前切铝那套,转速三千进给三百,高速切削的优势一点没发挥出来,还说新刀具不耐用。这不扯吗。

那些决定合格率的隐形细节

那些决定合格率的隐形细节
那些决定合格率的隐形细节
干机械加工(切削),最后拼的从来不是设备多新,而是细节抠得够不够细。我随便说两个,很多人都不在意。 第一个是刀具悬伸。同样一把10mm的立铣刀,悬伸从20mm加到30mm,刚性直接降一半,高速切削的时候颤纹直接涨两个等级,粗糙度直接从Ra0.8变Ra3.2,合格变不合格。很多人贪方便,不管切多深都把刀伸到最长,反正不用频繁换刀,最后活废了都不知道为啥。 第二个是冷却压力和喷嘴。现在新的高速切削机床都带高压内冷,很多厂舍不得换滤芯,舍不得通喷嘴,用了半年压力从70bar降到20bar,切屑吹不出来,留在型腔里二次切削,刮花加工面还磨刀具。一个喷嘴才几十块,废一个零件就是几千块,怎么算怎么亏。❗ 别嫌麻烦,每班下班清一次喷嘴,半个月换一次滤芯,花不了十分钟,合格率能涨10%以上。 干这行几十年,我最大的体会就是,没有什么神设备神工艺,所有的高效高质,都是把每个小细节抠到位出来的。跟风上设备没用,得跟着自己的活摸透规律,才能赚到钱。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):干了二十年师傅才说透的高速切削那些坑 https://www.dachanpin.com/a/tg/68855.html

赞 (0)
工业零件防护首选:粉末涂层为什么能替代传统喷漆?
上一篇 2026-09-06 06:00:54
铣削加工避坑指南:老手都容易忽略的精度控制细节
下一篇 2026-09-06 06:43:49

相关推荐

  • 摸透IT与OT融合路径:制造业落地不踩坑的实战指南

    我见过太多工厂老板,砸了几百万上系统,最后还是IT归IT,OT归OT。一堆数据躺在服务器里发霉,连现场师傅都懒得打开系统看一眼。 砸钱,没用。拼概念,更没用。 为什么九成工厂的IT与OT融合都卡在半路上? 核心问题从来都不是技术,是人,是利益。OT部门守了十几年的封闭现场,就怕随便改网络改系统导致停线,一天损失几万十几万,出了问题谁都没法向上交代,而IT部门…

    投稿 2026-10-11
  • 资产数字化建模:工厂重资产盘活的落地密码

    上个月去东莞一家做汽车冲压的老厂做调研,厂长拉着我吐槽了快一个小时。刚搬完产业园,为了符合园区的数字化要求,花了小两百万上数字孪生,结果系统里的设备和现场对不上号,年终盘点还是要拉着三个老工人跑半个月,钱全打了水漂。说白了,问题出在根上——资产数字化建模就没做对。 别拿概念当落地:资产数字化建模不是画CAD 很多甲方乙方都走进了同一个误区:觉得资产数字化建模…

    投稿 2026-09-16
  • 统计过程控制(SPC)在数字化车间:老工具的新把戏

    上个月去一家汽配厂,车间主任拉着我看他们的新系统。大屏上花花绿绿的控制图跳动,他一脸得意:“看,我们现在全自动SPC,实时报警!”我凑近一看——差点没喷出来。均值-极差图的控制限用的是规范限……这跟拿尺子量体温有啥区别?😓 说实话,SPC这玩意儿,真是入门容易,用对太难。 但你说它过时了吗?根本没有。只是太多人把它用成了“检查表”,而不是“预防针”。 为什么…

    2026-07-01
  • 物料搬运不是买几台设备就行:2024年中小制造车间的落地实操指南

    上个月去东莞长安一家做精密结构件的厂复盘,车间主任拉着我吐槽,说去年咬着牙上了两台潜伏式AGV,花了快三十万,结果现在大半时间蹲在充电区吃灰。 为啥? 没搞懂自己车间的物料搬运核心需求,照着同行的方案抄的呗。 很多人一提物料搬运升级,第一反应是上自动化、买贵的设备,真到落地的时候才发现,线边通道宽了20公分都能卡半天,载具尺寸和工位料架对不上,工人宁愿手拉着…

    投稿 2026-10-17
  • 工业对标管理:制造企业降本提效的隐形抓手

    很多制造企业老板一提到降本提效,第一反应就是砍原材料成本、挤一线工时,很少有人静下心来,把工业对标管理真正用在车间里。很多人对工业对标管理的印象,还停留在咨询公司做的厚厚报告,锁在文件柜里落灰。说实话,那是做错了。 很多企业做工业对标管理,一开始就做错了 最常见的错误,就是只对标结果,不对标过程。一开口就是“人家XX企业年营收百亿,毛利率25%,我们才18%…

    投稿 2026-10-01

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息