为啥?
没搞懂自己车间的物料搬运核心需求,照着同行的方案抄的呗。
很多人一提物料搬运升级,第一反应是上自动化、买贵的设备,真到落地的时候才发现,线边通道宽了20公分都能卡半天,载具尺寸和工位料架对不上,工人宁愿手拉着液压托盘跑两圈,也懒得等慢悠悠的AGV——毕竟谁也不想为了个所谓的“自动化”指标,把自己的生产节拍拖慢。
别上来就谈全自动化,先把搬运的“账”算明白
很多人对这笔成本没概念——物料搬运成本通常能占到离散制造企业总制造成本的20%-35%,但大部分厂在这部分的投入,连设备投入的零头都不到。我跑过不下80家离散制造车间,见过最离谱的,是一家做汽车零部件的厂,光车间里来回转的手动液压车就有47台,算上每年的维修、人工、货损成本,一年花在物料搬运上的钱,够上一整套轻量级的AGV调度系统。
算这笔账真的不难,你就拉着生产主管、仓管、一线班组长坐下来算三笔数:
✅ 每台设备每天因为等料停线的时间有多少?
✅ 一年因为搬运磕碰导致的零件报废、返工成本有多少?
✅ 现有搬运团队的人均月成本,以及未来3年的人工涨幅?
别拿那种大厂的通用测算公式套,你车间的零件是单重达200公斤的压铸毛坯,还是重量只有几十克的电子接插件,搬运路径是从高架库到12个分散的装配工位,还是从冲压机到隔壁的清洗工位,差一点,方案的成本能差出三倍去。
问:我们车间规模不大,单班产能才300万,是不是根本没必要谈物料搬运的系统优化?
答:恰恰相反。规模越小的厂,抗风险能力越差——你没有冗余的人力可以耗在无意义的来回搬运上,也承担不起一次因为搬运磕碰导致的批量零件报废。我见过最划算的一个优化项目,是浙江台州一家做小五金的厂,总共12个生产工位,没买任何自动化设备,只是把原来固定在车间中央的临时堆料区挪到了每个工位旁3米的线边位,把原来80公分宽的通道拓宽到1.2米,光这一项调整,每个班就省出了2个搬运工的人力,三个月就把改通道的钱赚回来了。
别迷信“一步到位”,轻量迭代比一步到位靠谱10倍
说实话,我特别烦那种一上来就给你推整厂智能物流方案的供应商,一开口就是几百万的预算,好像你不上个几层的立体库、几百台AGV,就不算做了物料搬运升级。真的没必要。
你想想,你现在车间里的料架尺寸是不是统一的?载具是不是每次换产都要重新缠膜?如果连这些最基础的单元化标准都没统一,你就算买了最贵的AGV,它也认不准托盘的位置,最后还是得靠人去手动调整。
💡 给个实在的落地顺序,照着走基本不会踩坑:
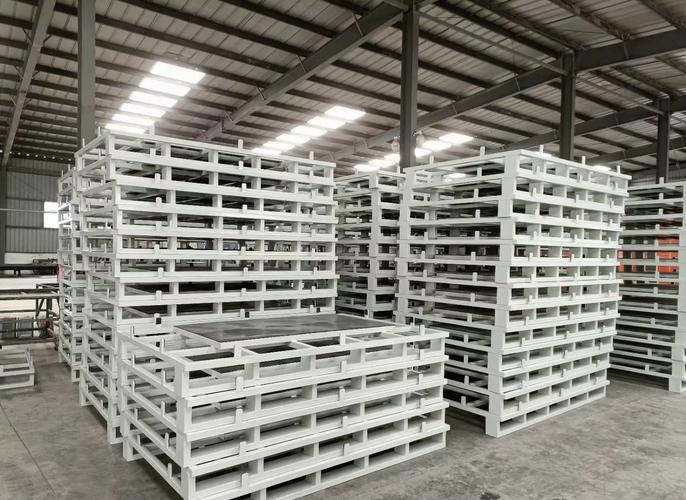
1. 先花1周时间,把全车间所有物料的载具尺寸、单次搬运重量、最长搬运路径摸清楚,把不统一的载具全部换成标准化的可循环托盘,别再用那种歪歪扭扭的木托,换一次托成本其实很低。
2. 把每个工位的线边位重新规划,按照生产节拍算好每个工位需要的最大存货量,别让工人因为怕缺料,把工位周围堆得连下脚的地方都没有——堆得越乱,搬运的时候越容易磕碰,找料的时间越长。
3. 等前面两步都跑顺了,再在最长的、重复度最高的搬运路径上,先上1-2台轻量的AMR,别一开始就铺全车间。等跑个3个月,把调度逻辑、停靠点位置都磨顺了,再慢慢加设备。
单元化载具的标准化,是所有物料搬运优化的前提。我去年帮佛山一家做家电结构件的厂做的方案,就是按照这个顺序来的,从第一台AMR进场到全车间12条固定搬运线打通,前前后后花了8个月,总投入才不到40万,比他们一开始算的“一步到位”方案省了快60%,而且因为每一步都是根据实际运行数据调整的,设备投用之后的稼动率从来没低于过85%。
问:我们之前上的AGV总是卡壳,工人也不愿意配合用,到底是哪里出了问题?
答:90%的问题都出在你把设备当“大爷”供了,而不是把它当“帮工人减负的工具”。我之前见过的一个最离谱的案例,厂方为了让AGV能顺畅跑,把原来1.5米宽的通道压到了1.2米,要求工人走路都得靠边走,遇到AGV就得停下来等,换你你能愿意配合?
好的物料搬运方案,永远是先考虑人的作业习惯,再去适配设备的运行要求。比如你可以在AGV的停靠点旁边装个一键呼叫的按钮,工人需要送料的时候按一下,AGV再过来,而不是让AGV不管有没有人、有没有料,就在通道里来回瞎跑;比如你可以把AGV的搬运速度调到和人正常走路的速度差不多,别搞那种快得吓人的速度,工人躲都躲不及;比如你算好AGV的单次搬运量,别让它每次只拉半托料,跑个两三米就停,那还不如工人手拉液压车来得快。
那些容易被忽略的细节,才是物料搬运成本的隐形黑洞
很多人算物料搬运的成本,只会算设备钱、人工钱,根本注意不到那些藏在细节里的损耗。比如你有没有算过,每次换产的时候,因为搬运路径临时调整,导致的找料、等料时间有多少?
比如你有没有观察过,搬运工人为了少跑两趟,每次都把托盘堆得超高一截,走两步就得停下来扶一下,甚至因为重心太高把整托料翻了,导致零件摔变形的损失有多少?
❗ 我见过最夸张的一个厂,因为没在搬运通道的拐角处装缓冲条,一年光因为叉车碰坏墙角、碰坏设备外壳的维修费用,就有12万。
别觉得这些是小事。
我去年在宁波一家做新能源结构件的厂做优化的时候,就是把原来直角的通道拐角改成了圆弧过渡,把每个工位的料架高度调整到刚好和工人的腰齐平,不用弯腰抬料,也不用踮脚够料,就这两个小调整,搬运工的劳动强度降了快40%,零件因为磕碰导致的不良率直接掉了1.2个百分点,算下来一年省的钱,比改这两个地方花的成本多了20倍都不止。
哦对,还有个很多人忽略的点:别把物料搬运的优化当成一次性的项目。
你每个月的产品型号在变,生产节拍在变,订单结构在变,对应的搬运路径、线边仓的存货量、载具的尺寸,也得跟着变。我见过太多厂,三年前做的搬运方案,现在订单结构从大批量单品种,变成了小批量多品种,还抱着原来的路径和线边位用,最后越搬越乱,效率越来越低,还反过来吐槽当初的方案没用。
哪是方案没用啊?是你自己从来没跟着变过。
上周又去长安那家一开始吐槽AGV吃灰的厂,现在他们把原来抄来的全车间AGV方案撤了,先把载具标准化、线边位调整完,只在从原料仓到冲压车间的那条固定路径上留了2台AGV,剩下的分散路径还是靠工人用标准液压车跑。车间主任说,现在算下来,每个月的搬运成本比之前降了30%,工人也没之前那么累了,毕竟谁也不傻,能真正省力气、少干活的方案,大家自然愿意配合。
对了,别总觉得物料搬运是车间里最没技术含量的活。你在工位上多优化1秒的加工时间,可能要花几十万改设备;但你在搬运环节省出来的10秒,可能只是调整一下通道的宽度、挪一下料架的位置,根本花不了多少钱。
就这么简单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:物料搬运不是买几台设备就行:2024年中小制造车间的落地实操指南 https://www.dachanpin.com/a/tg/71348.html