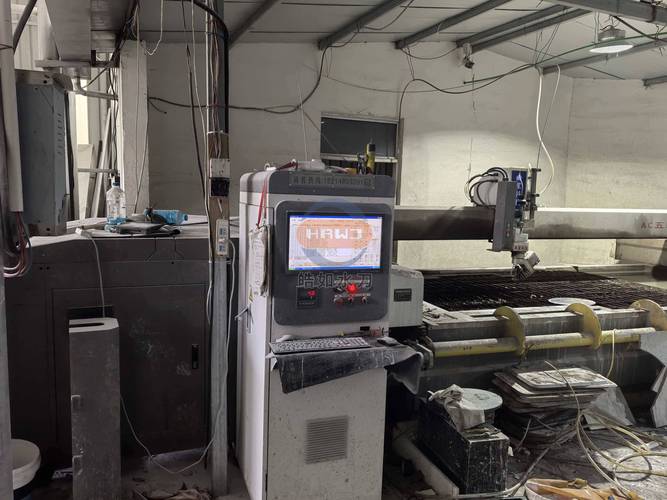
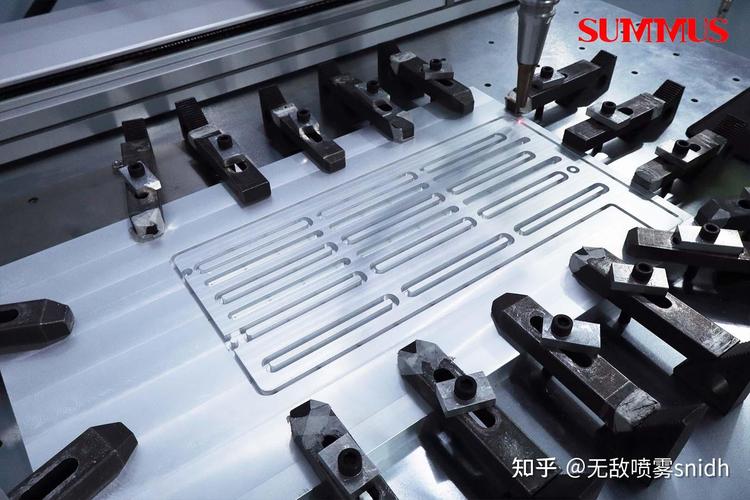
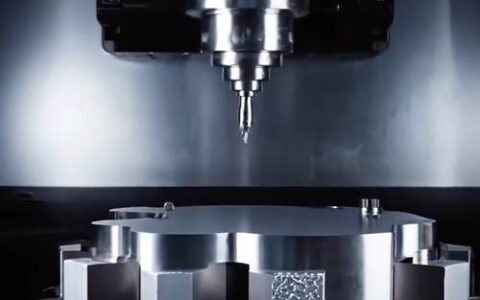
上个月去东莞大朗找朋友,进他的加工车间转了一圈。角落一台灰蓝色的机床安安静静转着,没什么刺耳的噪音,也没有激光切割那种刺眼的弧光。凑近一看,机床台面上一块200mm厚的碳化硅陶瓷,已经被切出了大半个不规则的弧形。伸手摸切面,光滑得像打磨过,连一丝崩裂的痕迹都找不到。
这就是水刀切割。
很多刚接触加工的新手,会以为水刀就是「靠压力喷水把材料冲开」。太想当然了。
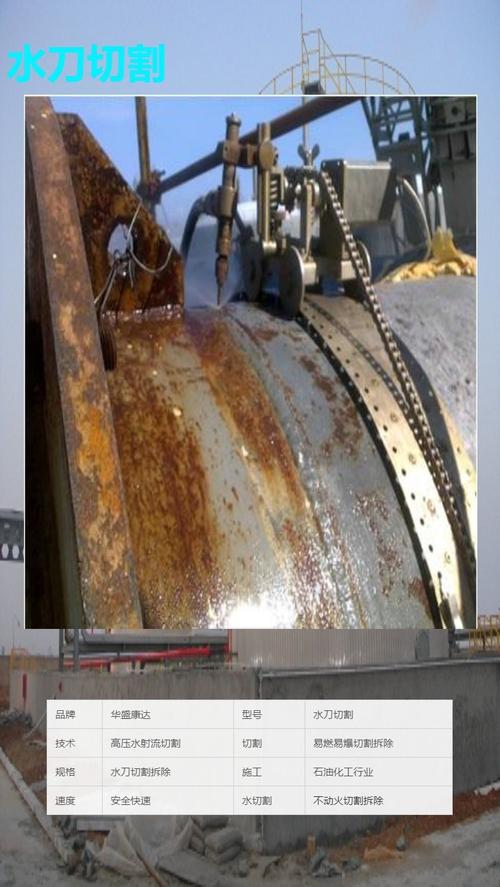
纯水刀切割确实只靠高压水,一般用来切纸、泡沫、食品这类软材料,工业加工领域90%以上用的都是
。高压水泵把水加压到300-420兆帕,然后从宝石喷嘴喷出来,再混合石榴石这类磨料,打在工件表面。
说个直观的对比:1兆帕差不多是10公斤压力,400兆帕就是在指甲盖大小的面积上,压了4吨的重量。什么概念?就是金刚石它也能给你磨穿。
对比其他常见切割工艺,水刀的优势真的太突出了。激光切割切不动厚铝板、铜板,一反光能量就散了;等离子切割切完边缘热变形严重,厚件还要二次打磨;线切割速度慢,只能切导电材料。
水刀是冷切割,整个切割过程温度不会超过100℃,几乎不会改变工件材料的内部结构和理化性质。这对航空航天的钛合金结构件、运动器材的碳纤维板来说,简直是刚需。
问:水刀切割是不是真的什么材料都能切?
答:网上吹的「万能切割」有点夸张,实际有例外。钢化玻璃绝对切不了,一受力整块就碎了;还有10μm以下的极薄软膜,固定难,走刀容易飘,也不适合用。除此之外,从软的橡胶、海绵,到硬的陶瓷、钛合金、金刚石,只要能固定住工件,都能切。
问:水刀切割的精度够不够做精密零件?
答:普通三轴水刀的加工公差就能控制在±0.1mm以内,现在常用的高精度五轴水刀,公差能做到±0.02mm,绝大多数民用、工业精密加工的需求都能满足,甚至能满足航空航天部件的加工要求。
水刀不是什么新技术,国内普及也快三十年了,但最近几年新玩法真的不少,都是跟着下游新产业起来的。
最典型的就是新能源赛道。现在动力电池的Pack箱体,很多是铝挤或者复合材料做的,要开各种出线孔、安装孔,用激光切割容易产生热变形,影响箱体的密封性能,用等离子切割公差又达不到要求。现在头部电池厂的供应链,几乎都是用五轴水刀切割来做。还有光伏硅片的开方,硅料脆,又怕热,水刀切割的崩边率比线切割还低,现在不少N型硅片厂已经在测试量产了。
还有就是和大尺寸金属3D打印配套。现在很多大型模具、航空结构件都用金属3D打印做,打印完要把零件从成型平台上切下来,还要去除支撑。用线切割慢,用激光切割容易影响零件表面的晶粒结构,水刀冷切割正好解决这个问题,切完直接能用,不用二次热处理。
我接触过不少做设备研发的朋友,找外发加工踩坑的真不少,说几个常见的。
第一个坑:低价引流,隐形收费。很多小厂报价的时候只报切割的工时费,不说工装费、打孔费、校平费,甚至磨料费都要单独加,最后结账的时候比报价高出去一半,太坑了!
第二个坑:旧泵凑活用,切割质量差。水刀的增压泵是核心部件,用了五六年以上的旧泵,压力衰减很厉害,原来能到400MPa,现在可能只有300MPa不到,切厚件的时候走刀慢,切面粗糙,崩边多,拿到手还要自己打磨,耽误工期。
💡给大家几个实用的选厂建议:
✅ 切厚度超过50mm的工件,一定要提前问清楚对方增压泵的额定压力,低于380MPa的不要接,切不动还容易出质量问题。
✅ 加工对精度、切面要求高的材料,比如碳纤维、碳化硅,一定要先打样,别直接批量做,拿到样件测完公差、看过切面再谈后续。
✅ 签合同的时候一定要把所有费用写清楚,别给工厂留隐形消费的空间。
说实话,水刀切割看起来门槛不高,找个几万块的二手机床就能开门做生意,但实际做出来的活,差的真不是一点半点。我之前见过一个做自动化设备的老板,图便宜找小作坊切了一批铝蜂窝板的隔板,切出来公差差了快1mm,整批货都废了,耽误了客户的交付,赔了二十多万,得不偿失。
现在制造业都在啃硬骨头,各种新材料、新工艺不断冒出来,原来很多其他工艺解决不了的切割问题,找水刀试试,说不定就解决了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:为什么它是复杂材料加工的「万能刀」 https://www.dachanpin.com/a/tg/68862.html