约束理论(TOC):帮制造工厂啃下产能瓶颈的硬骨头

我见过太多工厂老板,天天盯着产能愁得睡不着。加班加了,新设备买了,中层培训做了,算下来单位成本没降多少,利润反而被一堆堆的在制品吃掉了。

为什么大部分工厂降本增效都走错了方向

现在行业里的主流玩法,是每个工位抠效率,每个工人抠产量,恨不得每分钟都不让人闲下来。结果呢?整条流水线跑下来,中间仓库堆了半米高的半成品,成品出不来,客户天天催单,财务天天喊现金流不够。
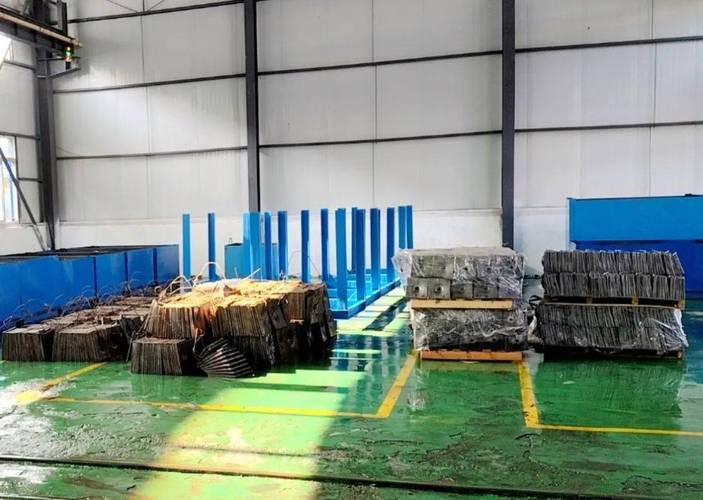
离散制造工厂车间在制品堆积现场图
离散制造工厂车间在制品堆积现场图
这就是没摸透约束理论(TOC)的核心逻辑:整个生产系统的最大产出,完全由系统里的瓶颈约束决定。非瓶颈环节的效率再高,提的都是虚产,变不成能卖钱的成品,反而变成堆在仓库里的垃圾。 问:TOC说的瓶颈,就只是设备产能不够吗? 答:当然不是。我上个月在东莞看一家汽车零部件加工厂,设备全是全新的进口货,单台产能能顶原来两台,结果整体产能居然卡在上游供应商的原材料交付——每周只送两次货,每次还缺个两三种规格,你说这算不算瓶颈?还有的工厂瓶颈在质检,订单都急着出,质检岗只有三个人,天天排着队等检验,这也是瓶颈。更有意思的是,我还遇到过瓶颈在销售的工厂,全厂设备闲一半,接不到足够的订单,整个系统的产出直接被市场需求约束死了。

约束理论(TOC)落地工厂,三步就能出效果

别觉得TOC是什么咨询公司卖钱的高大上工具,工厂里用,门槛低得很,按三步走,一个月就能看到变化。 💡 第一步:找,找出系统里的瓶颈 不用拉一堆数据算半天,你穿个工服去车间转一圈,哪里堆的在制品最多,哪里工人天天排队等活,哪里就是瓶颈,一找一个准。我见过最夸张的一家电子组装厂,80%的半成品都堆在SMT工位门口,不用任何分析,瓶颈直接钉死在这。 💡 第二步:挖,榨干瓶颈的每一分钟产能 很多工厂的瓶颈设备,居然天天因为换料停半小时,中午工人吃饭停一小时,换模还要等钳工来闲晃半天,这都是赤裸裸的浪费啊!把换模改到夜班,吃饭改成两班轮,哪怕一天多挤出一个小时,产出就能涨好几个点,一分钱都不用花。 问:挖完瓶颈的现有产能,是不是就要立刻花钱扩瓶颈了? 答:真不一定。我接触过的工厂,至少七成,把瓶颈的潜力挖透之后,产能就已经能满足当前订单需求了,根本不用投钱买新设备。去年帮浙江一家五金厂做诊断,原来冲压工位是瓶颈,我们只是帮他们优化了换模流程,把换模时间从40分钟降到12分钟,一天就能多产300多件成品,刚好够接新的大订单,直接省下了八十多万买新冲床的钱,这香不香? 💡 第三步:迁就,全系统配合瓶颈节奏 非瓶颈环节一定要跟着瓶颈的节奏走,别为了自己的效率好看拼命生产。很多工厂原来搞计件工资,工人干得多拿得多,结果非瓶颈工位做出来一堆半成品,全堆在瓶颈门口,占地方不说,放久了生锈沾灰,变成不良品,全是白扔的钱。按照TOC的逻辑,非瓶颈环节本来就应该有闲置,这不是浪费,是合理的。
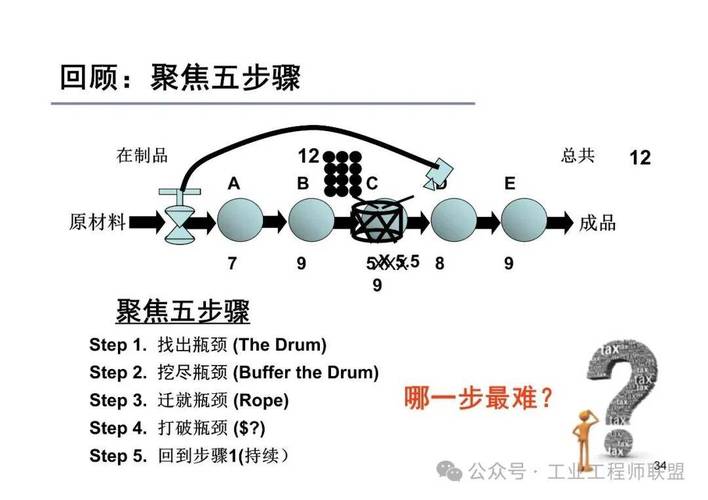
制造工厂约束理论TOC瓶颈识别流程图
制造工厂约束理论TOC瓶颈识别流程图

2024年制造工厂用TOC的新实践

2024年制造工厂用TOC的新实践
2024年制造工厂用TOC的新实践
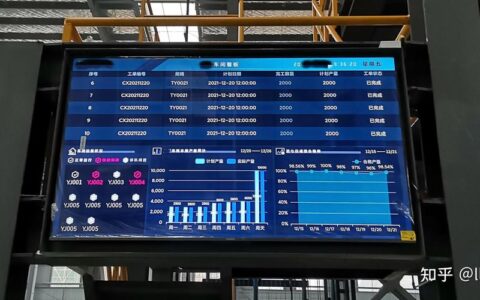
TOC是几十年前提出来的理论,但放到今天的制造场景,反而越来越好用。 现在大部分工厂都上了MES和物联网设备,原来找瓶颈要转三天车间,现在系统后台直接看每个工位的负荷率、等待时长,一键就能定位瓶颈,比人工摸查准多了,还能抓动态瓶颈。 什么是动态瓶颈?现在很多工厂都是多品种小批量的柔性生产,今天做这个产品,瓶颈在CNC加工,明天做那个产品,瓶颈就跑到表面处理去了。原来靠人工排产根本跟不上,现在把TOC的逻辑放到APS排产系统里,结合数字孪生实时调整,把动态瓶颈的利用率一直拉满,我见过的工厂,这么改完,产出普遍涨15%到30%,太稳了。 说实话,我见过太多工厂,花了大几百万上千万上数字化系统,结果还是抱着原来的思路,每个工位抠OEE,每个部门抠KPI,到头来就是报表好看,利润没涨,忘了整个系统的瓶颈在哪,说出去都丢人。 不过话说回来,TOC最打动我的地方,就是它从来不逼你先砸大钱升级。它要求你先把手头现有的资源用到极致,真的不够了再考虑投钱扩产能,这对现在现金流紧巴巴的中小制造工厂来说,简直太友好了。 ✅ 不用全链路推翻改造,只改瓶颈,见效极快,通常一两个月就能看到明确的产出增长。 ✅ 几乎不用大额前期投入,先挖潜再投资,风险几乎为零。 ❗ 千万别忘了,你卖出去的成品才是利润,局部的高效率换不来全局的高收益,别捡了芝麻丢了西瓜。 有空去你自己车间转一圈,看看哪堆货堆得最高。那堆货,就是你今年最该啃的硬骨头。啃下来,利润自然就上来了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):帮制造工厂啃下产能瓶颈的硬骨头 https://www.dachanpin.com/a/tg/68879.html
赞 (0)
制造车间降本神器:拉动系统到底怎么落地不翻车?
上一篇 2026-09-06 14:58:46
工厂降本增效利器:六西格玛(DMAIC)实战避坑指南
下一篇 2026-09-06 15:45:53

相关推荐

  • 指尖凝韵:那些流淌在时光里的工艺品之美

    阳光穿过老巷里的玻璃窗,在一排错落摆放的工艺品上投下斑驳的光影。桃木梳齿间雕着缠枝莲纹,每一道曲线都顺着木材的纹理蜿蜒;青瓷笔洗的釉色如雨后晴空,边缘若隐若现的冰裂纹似自然生长的脉络;苏绣手帕上的牡丹开得正盛,丝线在光线下折射出不同层次的绯红,仿佛能嗅到淡淡的花香。这些出自匠人之手的物件,并非冰冷的工业制品,而是凝结着时光与情感的生命体。 走进江南古镇的手工…

    投稿 2025-09-23
  • 失效模式与影响分析(FMEA)为什么总做不好?一位老工程师的掏心话

    干了二十年制造,说实话,我经手的FMEA文档能摞到天花板。但真正起作用的——扳着指头数,不过三五份。剩下的全是废纸。有时候夜班盯着产线,突然就想起那些被锁在柜子里的漂亮表格,心里一阵发苦。 你们不觉得吗?FMEA这东西,失效模式与影响分析(FMEA),名字听着就硬邦邦,可它的内核其实特别柔软。它要求我们提前想象“哪儿会出事儿”。这本身就很反人性。谁愿意在方案…

    2026-06-04
  • 新制造时代的工业人才画像:我们到底需要什么样的产业人

    前阵子跟珠三角五个制造厂长凑在一起喝酒,十个话题九个绕不开招人。招不到合适的,不是没人找工作,是大部分人对不上现在的需求。 从“只会操作”到“能解决问题”:工业人才画像的核心变了 放在三十年前,工业人才的标准很简单:听话,能出活,按工艺卡干十年不出错就算好工人。十年前,得会操作数控设备,能看懂基本的CAD图纸,就算得上骨干。现在呢?要求完全不一样了。去年我去…

    投稿 2026-09-10
  • 工业技能认证:为什么现在制造企业抢着要持证工人?

    去年跑珠三角走访三家规模以上智能制造工厂,进门扫了眼前台贴的招聘启事,突然发现一个很有意思的变化——焊装、数控加工、工业机器人运维这些核心一线岗,第一条要求不是“三年以上相关经验”,是“持有对应工种正规工业技能认证”。以前我们总说,技工吃饭靠手艺不靠证,是骡子是马拉出来遛遛就知道。现在这套逻辑,不灵了!去年东莞一家做新能源汽车配件的工厂招机器人调试技工,二十…

    投稿 2026-09-25
  • 设备综合效率(OEE):为什么你的数据总是说谎?

    不少工厂的OEE报表,说实话,就是一张遮羞布。我见过最离谱的——可用率102%,因为操作工把故障时间填成了“计划维护”,然后维护又没记录。天哪❗ 数据是假的,改善从哪里来? OEE这个指标本身不复杂:可用率 × 性能 × 质量。三个百分比乘起来,看似简单。但越简单的东西,越容易在细节上被玩坏。 先撕开“可用率”的假面 设备开了12小时,坏了2小时,可用率83…

    2026-06-24

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息