说实话,我第一次在车间看到超声波加工的时候,整个人是懵的——完全听不到传统切削那种刺耳的噪音,刀具在材料上像切豆腐一样滑进去,完了表面光洁得能当镜子。那时候我心里就一句:这不科学啊!后来自己啃了无数资料,外加弄碎了几片陶瓷样件之后,才慢慢品出这技术那股‘闷骚’的强悍劲儿。
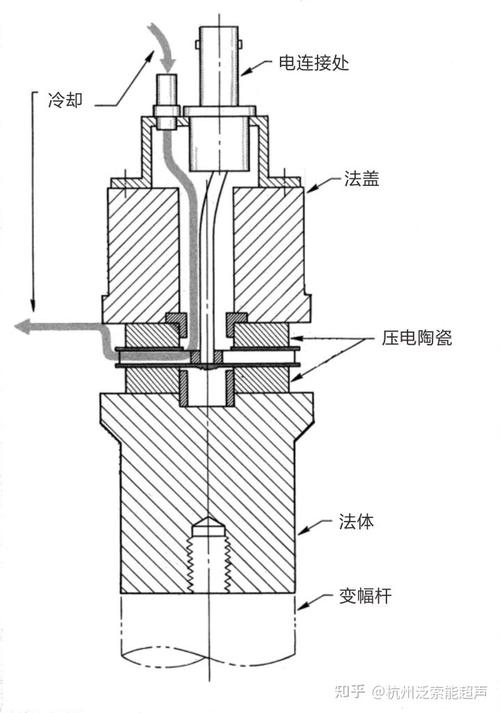
咱们不扯虚的,先给它扒层皮。超声波加工,核心就靠那个压电换能器把高频电振荡变成同频率的机械振动,频率一般在20kHz到40kHz,振幅也就几微米到几十微米。你想想,一秒两万次以上的微小撞击,工具头带着磨料悬浮液怼在工件上,硬生生把材料‘震’碎。这原理和啄木鸟凿树似的——如果啄木鸟每秒啄两万下的话。
这工艺到底能啃动哪些硬骨头?
提到这个我有点激动啊。传统切削最怵什么?硬脆材料呗。像碳化硅、玻璃、陶瓷、红宝石这类,你用铣刀去切,基本就是刀报废、件崩边的结局。超声波加工偏就专治各种不服:它不管你多硬多脆,只要导电性不是必要条件(这点和电火花不同),它就能像慢功夫磨豆浆一样给你弄出形状来。我见过一家做碳化硅晶舟的,用超声加工打深小孔,直径0.5mm,深度60mm,出来孔壁跟抛光过似的。换以前,打那样的孔得靠激光,但激光弄出来的锥度、热影响区他们又受不了——原话是“想把图纸摔工程师脸上”。
不过话说回来,这工艺也不是万能钥匙。它的材料去除率跟挤牙膏似的,慢。你要是想用超声去铣个钢件,那纯属给自己找不痛快。所以后面衍生出的超声辅助加工更聪明:把超声振动叠加到传统铣削或钻削上,给刀具装了个“高频微颤”功能,切削力能降下来,排屑也顺畅,刀命还长了。这招对钛合金、高温合金这类难加工材料特好使,就比如航空发动机叶盘的加工,谁用谁知道。❗
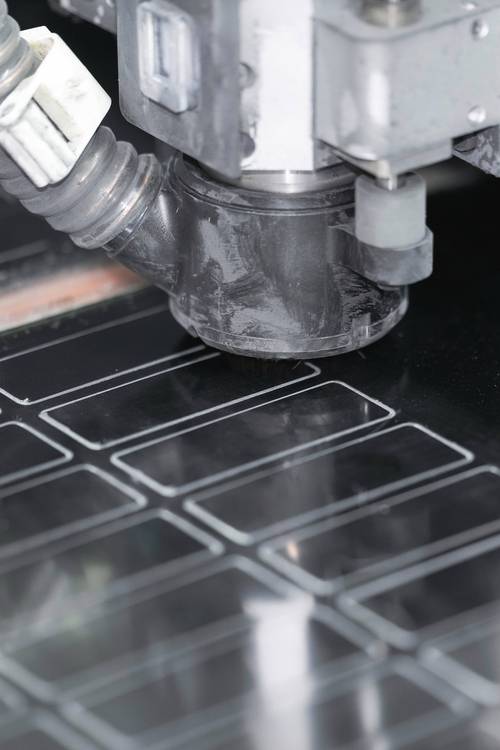
怎么选设备?系统里藏的那些坑
你要真打算上超声波加工,听我一句劝:别光盯着单个部件看。这玩意儿是一整个超声振动系统在配合,包括超声波发生器、换能器、变幅杆、工具头,最后还得配磨料悬浮液循环。任何一个环节不匹配,振动模态一跑偏,效果直接打骨折。
我之前调试过一套国产系统,发生器频率追踪倒是挺准,可那个变幅杆设计得有点水——明明是阶梯形,应力集中区横截面变化太陡,用不到两周就在节点位置微裂纹了。后来换了幂指数形变幅杆,振幅放大比稳多了。所以选的时候得问清楚:什么形状的变幅杆?节点位置有没有做有限元分析?发生器带不带自动频率跟踪和振幅控制?——这些细节,往往比品牌排名重要十倍。💡
对了,磨料也马虎不得。碳化硼、碳化硅、氧化铝这些常用磨料,粒度一换,加工精度和效率跟着变。尤其做微孔或窄槽,磨料颗粒太粗会堵,太细又没效率,有时候还得混搭。现场有种土办法:用手指捻一点悬浮液,感觉有细微沙沙声,但几乎看不到颗粒感,那粒度就差不多了——别笑,老师傅的经验有时比说明书靠谱。
实际应用里那些“啊哈时刻”
考你们一下:一根直径0.3mm的石英玻璃毛细管,要在它侧壁开一个椭球形微槽,深度只有0.08mm,还不能有微裂纹。怎么做?
问:这么离谱的要求,是不是只能用超快激光了?
答:激光确实可以,但成本起飞,而且内壁重铸层和微裂纹风险高得离谱。老道的工艺工程师会选微细超声波加工。专门做一个和槽形状匹配的微小工具头,蘸着细粒度钻石磨料悬浮液,在超声高频振动下一点一点“掏”出来。过程慢得令人发指,但成品在显微镜下看堪称艺术——边缘利落,无变质层。后来这东西是用在光通信器件上的,一根卖好几千美元,我算是懂了为什么慢工能出细活。✅
还有一个经典难题:碳纤维增强复合材料钻孔,分层、毛刺、刀具磨损三座大山。普通钻头进去,纤维层直接掀起来,钻出来的孔像被狗啃过。把超声振动叠加到钻削过程中,整个钻头的轴向高速微动会降低切削力,排屑更顺,刀具寿命翻了四倍不止。我参观过一家风电叶片厂,他们钻碳纤维主梁帽的时候,用超声辅助钻削,孔边缘的分层面积比常规工艺减少了将近70%。人家车间墙上贴着标语:“没有超声,不钻复材”——虽然有点狂,但确实是大实话。
问:如果我想用超声加工金属件上的微结构,但不想引入磨料,有可能吗?
答:有,这就是超声抛光或超声表面光整的活了。工具头直接对金属表面进行高频冲击,配合液体可以快速降低表面粗糙度,对模具钢、不锈钢沟槽底部这些难抛区域特别有效。更进阶的是超声纳米加工,能在表面产生压应力,强化零件。我之前试过在3D打印的钛合金尾椎体植入物上搞了一下,表面粗糙度从Ra 15μm一路干到0.4μm,医生看了都想拿去直接灭菌备用。❗
说到底,超声波加工这玩意儿最迷人的地方在于它不跟你硬碰硬,而是用巧劲。你看传统加工像莽夫抡大锤,它就像个太极高手——高频微动,四两拨千斤。尤其在材料越来越变态、结构越来越极端的今天,这技术反而越来越吃香。不过,它要求工程师从系统层面去理解振动、声学、材料去除机制,还得在实践中攒经验,不是买个设备就能一键搞定的事。
最后提一嘴,最近几年行业里开始玩超声与激光复合加工,把激光烧蚀和超声振动结合起来,专门对付透明陶瓷之类的材料,效率提升惊人。还有将超声系统集成到五轴加工中心上的,一个设备能切削、也能超声辅助,切换自如。站在车间里看着那主轴一边旋转一边高频震荡,你会突然感觉:这行业,其实一直挺酷的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:精密制造里的‘隐形手术刀’,这玩意到底有多神? https://www.dachanpin.com/a/tg/69014.html