别把CMS做成“装了就忘的摆设”
很多人对CMS的印象,还停留在“给设备装个传感器,接个报警线”的阶段。真不是。 我见过太多厂,供应商上门推销的时候,算得天花乱坠,说能提前预判故障、减少非计划停机,等真把传感器装完、平台搭好,就没人管了。报警阈值设得跟拍脑袋似的——振动值超过报警线3倍才触发提醒,那不等着设备坏等啥?
现在的CMS,早就不是只测振动的老古董了
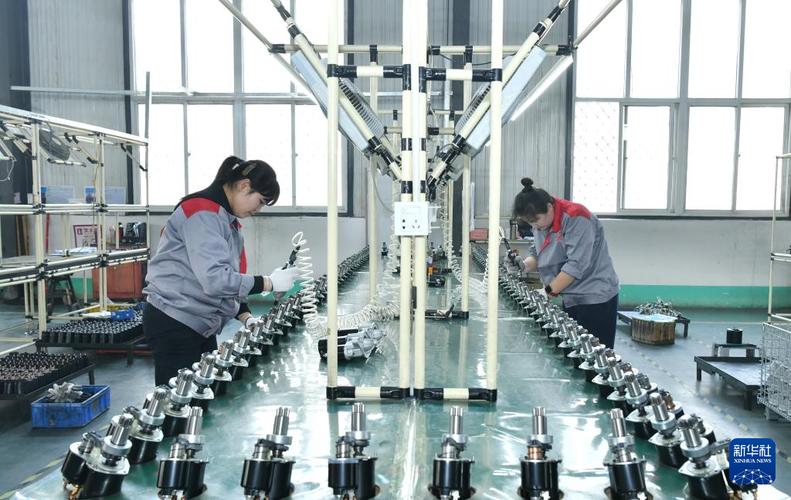
十年前的CMS,核心功能就是采振动值、测个温度,算个有效值,啥趋势分析、故障预判全靠老师傅对着频谱图自己琢磨。 现在不一样了。 今年在长三角的汽车冲压线试点的新一代CMS,早不是单点采集的路子了——它把主电机的电流谐波、冲压滑块的位移偏差、液压站的油液磨粒浓度、甚至冷却水管的压力波动全串在一起,通过边缘网关在本地算模型,能提前72小时预判滑块导轨的间隙异常,根本不用等振动值飙到报警线才反应。
落地CMS最容易被忽略的“人”的问题
很多厂上CMS的思路从根上就错了。 觉得有了系统盯着,就可以把之前的日常点检流程全砍了,省下来的人工费就是赚的。结果呢?上个月碰到个水泥厂,CMS系统显示窑尾风机的振动值全在正常范围,巡检的师傅上去摸,发现地脚螺栓松了三个——为啥?因为振动传感器装在轴承座上,刚好那个螺栓松动的振动频率,被传感器的滤波算法给滤掉了。 💡 说真的,CMS是给点检工搭把手的,不是来替代人的。 你让点检工从每天填半小时纸质点检表、手动抄设备参数的重复劳动里解放出来,对着CMS的趋势图做复核,每天能省下来2个多小时,去做之前顾不上的焊缝检查、密封点排查、螺栓紧固,这才是系统真正的价值。 之前接触过一个食品加工厂,厂里的设备维修老师傅今年就要退休,之前全靠他的经验判断设备有没有问题——比如听电机的声音就知道轴承是不是该换了,摸一下液压站的油温就知道滤芯堵没堵。厂里怕老师傅退休之后,经验带不走,就花了3个月时间,把老师傅每次判断故障的参数、判断逻辑全输进CMS的算法模型里,现在系统给的维护建议,跟老师傅之前的判断差不了多少。 CMS的核心价值从来不是替代人,是把人的经验沉淀成可复用的数字资产。 别上来就搞全厂区的CMS全覆盖。先拿最容易出问题、停机损失最大的3台核心设备试点,跑3个月,把报警阈值调准了,把流程顺了,再慢慢扩。很多厂一上来就花几百万上全厂区的系统,最后没人用,钱全打了水漂。 真的,我见过太多这种冤大头了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别等设备趴窝才想起:状态监测(CMS)在产线的落地避坑指南 https://www.dachanpin.com/a/tg/71742.html