为什么90%的量产质量问题都错在测量:测量系统分析(MSA)核心实操指南

很多工厂过IATF16949审核,测量系统分析(MSA)永远是凑数的环节。报告锁进文件柜,再也没人翻。 上次去长三角一家给新能源车企做结构件的工厂,老板拍着桌子骂,全检出货,客户还是退了三批,拆开一看,一半不合格品都是我们自己放过的。为啥?工人用的游标卡尺磨了半年,卡爪间隙大了,同一个零件,工人塞紧点和松点测,差了0.04mm,公差才0.05mm。这不坑死人?

测量系统分析(MSA)到底在测什么?不是测产品,是测你自己

很多人刚接触MSA,第一反应就是,这不就是换个法子验产品吗?错得离谱。 MSA测的从来不是产品,是你整个测量系统——从量具、操作人员、测量环境到测量方法,整套流程本身有多大变异。 你生产出来的零件合格不合格,全靠测量数据说话,如果测量系统本身的变异就大过了零件公差,你怎么可能分清楚到底是零件真不合格,还是你测错了?
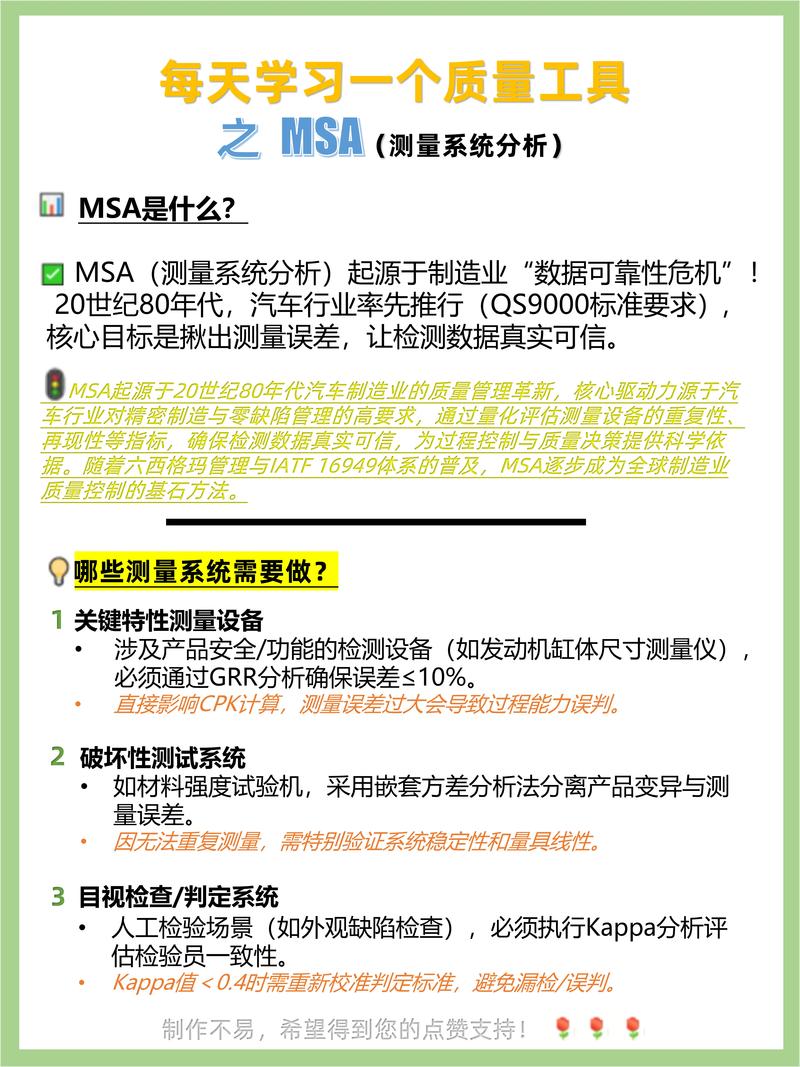
汽车制造业测量系统分析MSA四要素示意图
说实话,国内大部分工厂对测量的重视程度,真的远不如对加工设备的。愿意花几百万买进口加工中心,舍不得花几万换个好点的三坐标测头,更别说花时间好好做MSA了。 问:我们每年都按时送外校准量具,还要做测量系统分析(MSA)吗? 答:校准只能证明单个量具在标准环境下符合精度要求,解决不了实际生产里的系统变异。举个例子,同一个孔径,换三个工人用同一个校准合格的卡尺测,三个人出来三个结果,差出一倍公差,这种情况你去哪说理?校准回答不了这个问题,MSA才能。去年东莞有家做汽车紧固件的工厂,所有卡尺每年校准都合格,就是出线螺母的外径总是被客户投诉,最后做MSA才发现,工人测力不一样,熟练工捏的紧,比新工人测出来小0.02mm,刚好把不少偏上限的不合格品判成合格,这就是典型的测量系统变异。

新手做MSA必踩的三个坑,踩中全白做

❗ 第一个坑:凑零件走流程,不覆盖实际公差范围 很多人为了快点出报告,随便找十个标称尺寸附近的合格零件,根本不找偏上限、偏下限,甚至刚好在公差边缘的零件。算出来的%R&R好看得不得了,实际碰到边界零件,一测一个错。 💡 第二个坑:做完一次MSA,十年不更新 换了新夹具、换了测头、三坐标搬了车间、车间冬天夏天温差超过5度,这些都会改变测量系统的精度。我之前碰到一家做发动机缸盖的工厂,三坐标从恒温车间搬到普通车间,温度差了4度,测出来的缸孔直径整体偏了0.018mm,批量返工了两千件才发现问题,亏了小一百万,就是因为搬完设备没重新做MSA。 ✅ 第三个坑:死套统计规则,不结合实际生产 很多人做线性分析,死卡P值大于0.05才合格,完全不管斜率和截距偏移了多少,其实统计显著性要结合实际公差来看,偏移量只要远小于公差,P值小一点也完全能用。 问:行业里都说%R&R小于10%才合格,那10%到30%之间的测量系统就一定要换掉吗? 答:哪有这么死的规矩。现在很多高端加工的零件公差本身就只有几个微米,要求%R&R降到10%以内,你得买几百万的超高精度测量设备,完全没必要。说实话,只要你的测量变异控制在30%公差以内,用来做过程监控和趋势分析完全没问题,只有你用来做最终合格判定的时候,才需要严格卡10%的线。很多工厂为了凑10%的指标,换设备花冤枉钱,真的太蠢了。
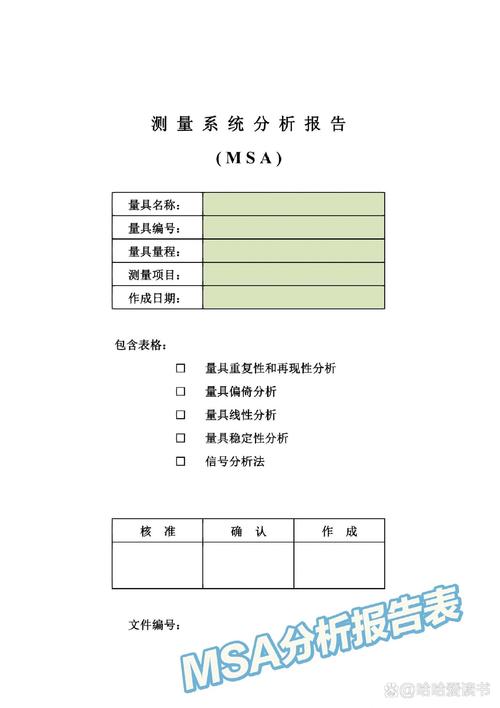
MSA计量型测量%R&R结果判定工业现场对照表

2024年工厂做MSA的新玩法,别再全手算了

2024年工厂做MSA的新玩法,别再全手算了
放在五年前,做一次MSA,工程师要对着几十组数据算半天,还容易算错,现在早就不一样了。 不管是Minitab还是国产的SPC质量管控软件,基本都带现成的MSA模块,自动化测量设备可以直接连网导出数据,十分钟就能出完整的报告,连判定都帮你做好,省下来的时间可以多去现场查几个问题。 不过话说回来,工具再先进,思路不能歪。很多工厂买了几十万的自动化测量线,结果装完就直接用,连个MSA都不做,设备本身的重复性就不合格,测出来的数据连参考价值都没有,这不就是买了个摆设? 小工厂买不起专业软件也没关系,网上找个经过验证的Excel模板,只要你老老实实按要求测数据,不编结果,也能做出能用的MSA报告,核心不是工具,是你真的要搞清楚,做MSA是给谁看的。 不是给审核员看的。 是给你自己看的。 搞制造的,你连自己测出来的数据信不信都没底,谈什么稳定量产,谈什么质量控制。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么90%的量产质量问题都错在测量:测量系统分析(MSA)核心实操指南 https://www.dachanpin.com/a/tg/69025.html
赞 (0)
为什么你做的失效模式与影响分析(FMEA)总是走形式?
上一篇 2026-09-08 20:31:04
用好质量控制(QC)七大手法,从源头降低制造不良损耗
下一篇 2026-09-08 21:18:49

相关推荐

  • 数控机床:那次撞刀后我开始反思,光有精度真不够

    昨天,车间那台老五轴又趴窝了。一查,伺服驱动器报警——过热。师傅老张啐了一口,骂骂咧咧拆盖板。我蹲在旁边递扳手,心里却在想…这已经是本月第三次。明明上半年才做过定位精度补偿,怎么还是这德性? 说实话,玩数控快二十年,这种无力感越来越强。设备说明书上的参数一个比一个漂亮:重复定位精度1.2μm,进给速度40m/min,可一旦连续加工复杂曲面,温度一上来,全漂了…

    投稿 2026-07-21
  • 状态监测(CMS):那些被忽视的振动信号

    说实话,搞了二十年设备维护,有一件事让我又爱又恨——振动。它就像设备的脉搏,跳得稳不稳、有没有杂音,直接告诉你机器是不是要垮了。可很多人偏不信。非等到轴承卡死、齿轮崩齿,才一拍脑门:哎呀,早知道装个状态监测(CMS)了。但CMS不是万能药,尤其振动这块,用不好比不用还糟心。 还记得第一次装在线监测系统,传感器买了最贵的,采集卡带宽拉满,结果天天报警。不是滚动…

    2026-06-16
  • 垃圾分类:让我们的生活悄悄变美好

    提起垃圾分类,可能很多人第一反应是 “麻烦”,觉得每天下班回家都够累了,还要把垃圾桶里的东西分门别类,实在没那个精力。但其实只要真正了解它,你会发现这事儿没想象中那么复杂,反而能给生活带来不少小惊喜,甚至还能为咱们居住的环境做件实实在在的好事。 就拿我邻居张阿姨来说吧,之前她也特别抵触垃圾分类,总说 “扔个垃圾哪来这么多讲究”。直到有一次社区组织垃圾分类讲座…

    2025-09-08
  • 解密区块链:重塑信任的数字技术新范式

    当我们在网上转账、查询商品溯源信息或验证电子合同有效性时,一种名为区块链的技术正悄然支撑着这些场景的安全与透明。这种诞生于 2008 年的技术,最初因比特币的出现进入公众视野,如今已超越数字货币领域,在金融、供应链、医疗、政务等多个行业展现出巨大潜力。区块链并非单一技术,而是由分布式存储、加密算法、共识机制等多种技术融合形成的新型数据库架构,其核心价值在于构…

    投稿 2025-09-06
  • 人机协作的破局点:我亲眼所见的工厂真实局面

    上周去长三角一家汽车零部件厂,车间里多了几台没有护栏的机械臂。说实话,我当时就震惊了——它们和工人混编在一条产线上,一个女工甚至头也不抬地从机械臂下面钻过去拿料箱,嘴里还哼着歌。这也太近了吧?我问车间主任:“安全吗?”他笑了笑:“你一看就是外行。这台是协作机器人,碰到人会自动停的。” 但是我在现场站了半小时,发现事情没那么简单。那台标称“力控精度0.5牛”的…

    投稿 2026-08-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息