上个月跑珠三角的机加工车间,见了不下十个老板,十个里面有八个跟我吐槽:订单不少,就是交不出来,换了新机床产能也上不去,钱全砸设备里了,不见水花。
你猜问题出在哪?
不是工人懒,不是机床差,是最不起眼的
拖了后腿。
东莞那家做新能源汽车铝结构件的老板,当初咬咬牙花两百多万上了进口五轴,原本想着产能能翻一倍,结果测下来只涨了20%。废件率还一直在12%上下晃,怎么调机床都没用。最后找老师傅去看,一眼就揪出问题:原来用的还是十年前的旧工装,夹紧力不均匀,铝件一夹就变形,定位还偏,能出好活才怪。
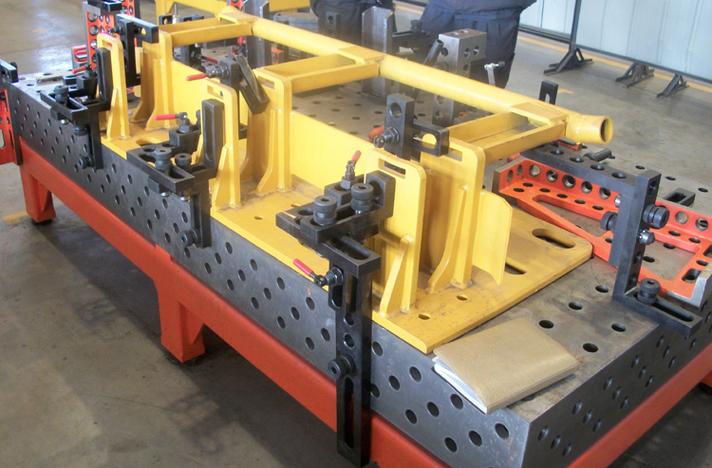
换了一套定制的工装夹具之后呢?废件率一周掉到1.2%,产能直接涨了70%。老板说,早知道这样,我早换了,亏了大半年的钱。
大部分做制造的,资源都砸在机床、下料这些看得见的地方,工装夹具就是个“打辅助的”,没人当回事。
说实话,现在高端机床随便买,供应链大家都拿得到,拼到最后,拼的就是这些没人注意的细节。对吧?
现在新能源、航空航天这些领域,零件公差要求动不动就是0.01mm级,稍微一点装夹变形、定位偏差,整件直接报废。一件大点的航天零件,原材料成本就几万,废一件够你买半套新工装了。
很多人说我批量小,犯不上用好工装?错了,批量小换活就多,你换一次工装调两个小时,一天能做几件活?停机的工时费,比工装贵多了。
很多人看到这肯定有疑问,刚好整理了两个大家问得最多的问题:
问:标准工装夹具和定制工装夹具到底选哪个划算?
答:如果你的产品是批量很大、好几年不变的标准件,那选标准工装没问题,成本低换起来也方便。但现在哪个做制造的不是接多品种小批量订单?尤其是汽车、新能源这些领域,订单换得快,你用标准工装每次换活都要调机,少则半小时多则两三个小时,这停机的钱都够你做半套定制工装了。我接触过做多品种小批量的机械厂,换了快换工装夹具之后,换线时间从2小时降到15分钟,每天多开3炉活,这账怎么算都划算。
现在制造行业都转柔性化了,工装夹具早就不是原来那个死沉死沉的铁疙瘩了,几个新玩法已经在大厂普及,中小厂也能低成本跟上。
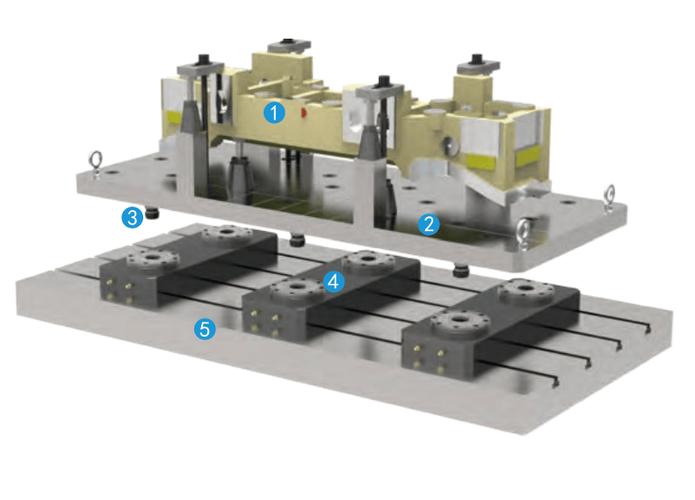
✅ 第一是模块化快换体系,搭配零点定位系统,只要基座固定在机床台面上,换夹具夹头只要拧几个螺栓或者自动锁紧,精度直接保证,不用反复打表校准,这是现在解决换线慢最成熟的方案。
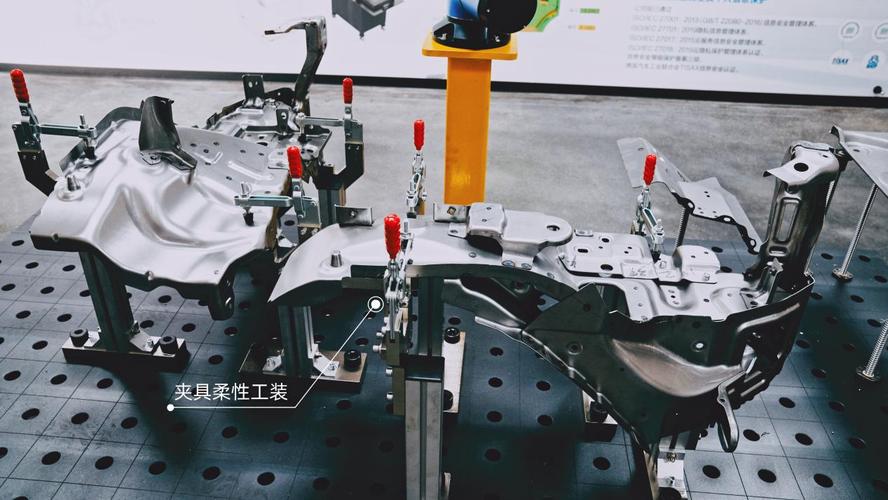
✅ 第二是自适应柔性工装,做异形件的朋友应该深有体会,之前每出一款新异形件就要开一套新治具,仓库堆得全是旧治具,成本还高。现在一套自适应柔性工装,一堆可调节的定位销夹紧块自动贴合工件轮廓,换活只需要调参数,不用换夹具,太省成本了。
✅ 第三是自动化适配工装,现在上下料机器人普及得很快,新工装基本都带标准定位接口和锁紧反馈传感器,机器人直接就能找准位置,自动完成上下料夹紧,完全不用人工蹲在机床边上操作,适合缺人的中小厂。
不过话说回来,新技术再好也要结合自己的情况来,别盲目追新。
再来一个大家问得最多的问题:
问:老车间改造想换工装夹具,全换成本太高扛不住,有没有折中办法?
答:完全不用一下子全换,我给客户的方案从来都是先改瓶颈工序。你先算算账,车间哪个工位换线时间最长、废件率最高,先换那个工位的工装,一般两三个月就能把投入的成本赚回来,然后再用赚的钱慢慢改其他工位,压力小太多。而且很多模块化工装可以只换夹头不换基座,成本能降一半多,真的没必要追求一步到位。
这么多年见过太多厂子在工装夹具上踩坑,白白扔了不少钱,整理三个最常见的,给大家提个醒:
❗ 只拼价格,不看精度保持性。很多小厂图便宜,找小作坊做工装,价格比正规厂便宜三分之一,结果用了三个月,定位面就磨花了,夹紧精度掉了0.05mm,出一堆废件,算下来亏的比省的多太多了。选工装一定要看材质和加工精度,别光看报价。
❗ 不预留自动化升级接口。现在哪个厂子不用个三五年就要上机器人、搞自动化?你做工装的时候不留标准定位接口,等上自动化的时候,所有工装全部重做,又是一笔几万十几万的冤枉钱,提前留个接口没多少钱,省了后面的大麻烦。
❗ 买完就不管,从来不维护。再好的工装,天天沾切屑、切削液,定位面刮得坑坑洼洼,精度掉得飞快。其实每周花半小时清一清定位面,紧一次螺栓,每半年校准一次精度,工装就能多用三四年,摊下来每年成本低很多。
干制造这么多年,我最大的感受就是,赚大钱都是靠细节抠出来的。大家都买一样的机床,拿一样的订单,你把工装夹具这个小事做好了,成本比别人低几个点,交货比别人快一周,竞争力一下子就出来了。别等亏了钱才想起,哦,原来问题在这。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:被很多中小制造企业忽略的产能翻番密码 https://www.dachanpin.com/a/tg/69368.html