模具设计:那些踩过坑才懂的脱模斜度核心细节

上周刚帮隔壁加工厂擦了个屁股。 开了一套ABS家电外壳模,试模打了三十模就粘模,崩了两个镶件,返工费比开模费还贵。追根溯源,问题就出在脱模斜度——有一个立面干脆没做斜度,其余面只开了0.1度。 很多干了三五年的模具设计师都觉得,脱模斜度就是随便加个零点几度,不影响外观就行。 大错特错。

为什么说脱模斜度是模具设计的生死线

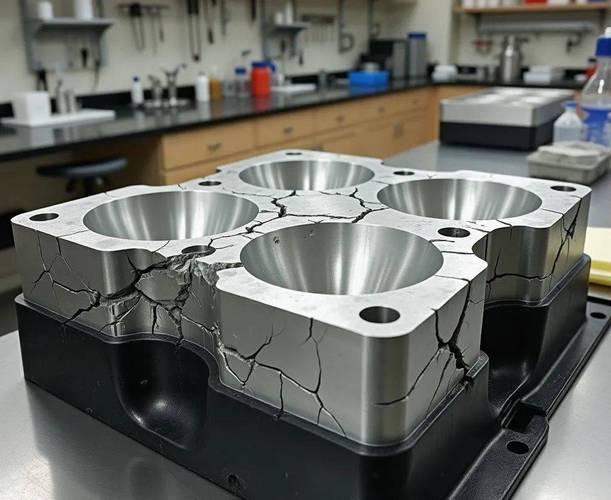
脱模是注塑成型的最后一步,也是报废率最高的一步。粘模、顶白、拉裂、变形,80%的脱模问题根源都在斜度设计不合格。说实话,我见过太多方案,把浇口、冷却系统算得门儿清,最后斜度拍脑袋给,亏得底掉。
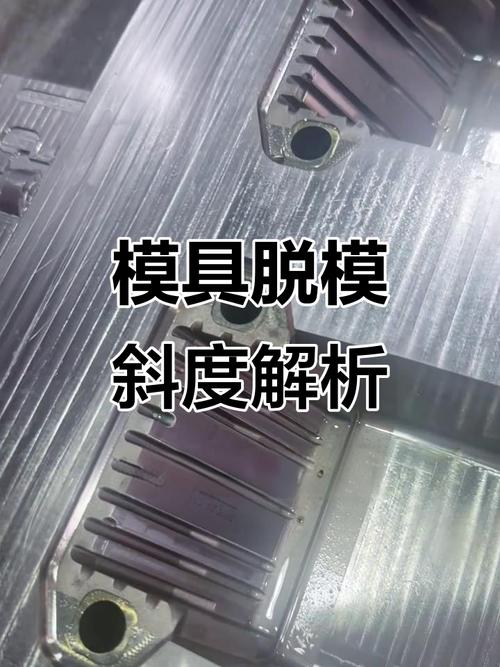
注塑模具粘模拉裂报废产品实物图
注塑模具粘模拉裂报废产品实物图
现在新材料层出不穷,从玻纤增强PA到高透PMMA,再到软质TPE,不同材料收缩率、摩擦系数天差地别,对脱模斜度的要求差十倍都不奇怪。比如玻纤增强PA,收缩率小但硬度高,摩擦力大,斜度小了直接把产品表面粘下来一块;软质TPE更夸张,脱模本身会拉伸变形,斜度不够直接拉成歪的,修都没法修。 问:通用标准里写脱模斜度0.5度就够用,为什么我按标准做还是出问题? 答:标准是死的,应用场景是活的。那个通用标准只适用于普通ABS、PP这类常用料,而且是产品深度不超过50mm的情况。产品越深,累积的尺寸误差越大,需要的斜度自然越大。你算一下,100mm深的型腔,0.5度斜度上下差是0.87mm,要是给0.25度,就只有0.44mm,材料一收缩刚好把型芯抱紧,不粘模才怪。还有做皮纹蚀纹的产品,皮纹越深需要的斜度越大,这个是行内默认的规则,好多新手不知道,做了1度斜度,结果试模全拉花,全废。

不同场景下的脱模斜度怎么选才不会踩坑

我把这些年踩坑踩出来的经验整理成了常用参考,直接拿过去用就能避开80%的坑: 💡 透明外观件(PMMA、PC):型腔面斜度不小于1度,型芯面不小于1.5度,宁愿大一点,也不能小。透明件一点顶白拉痕都没法遮掩,抛光都救不回来。 ❗ 深型腔塑件(深度大于100mm):每加深20mm,斜度加0.25度。别嫌大,开模一次贵着呢,多零点几度不影响装配,出了问题哭都来不及。 ✅ 带皮纹/蚀纹的产品:皮纹深度每增加0.01mm,斜度加0.1度。对,就是这么夸张。之前接过一个汽车内饰件的改模单,原设计皮纹深度0.08mm,新手只给了1度斜度,试模全拉花,最后加到1.8度才搞定。 我刚入行的时候犯过低级错误,把型腔斜度方向开反了,产品卡在模里拿不出来,差点被老板开了,现在想起来都脸红…
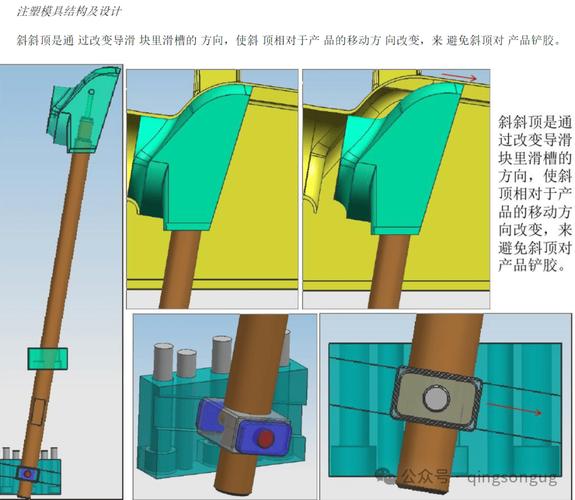
汽车内饰蚀纹产品模具脱模斜度设计图
汽车内饰蚀纹产品模具脱模斜度设计图
问:如果产品外观要求绝对不能有斜度带来的厚薄差,能不能做零斜度? 答:不是完全不行,但前提太苛刻。首先产品高度不能超过10mm,其次材料必须是收缩率大的PP或者PE,最后脱模必须配气压顶出机构,不然百分之百粘模。我劝你,哪怕外观要求再严,做个0.1度的斜度,人眼根本看不出来,比冒零斜度的风险强一万倍,别给自己找麻烦。

模具设计里容易漏掉的斜度细节

模具设计里容易漏掉的斜度细节
模具设计里容易漏掉的斜度细节
很多人只给型腔型芯做斜度,好多小位置完全忘了加,最后照样出问题。 比如镶件的接缝位置,比如顶针孔的背面,比如滑块的让位面,还有最容易出问题的卡扣位置。卡扣本身尺寸要求严,很多设计师不敢加斜度,结果脱模直接拉断卡扣。其实只要在卡扣的非配合面加斜度就行,配合面保留尺寸,不影响装配,还能顺利脱模,这不就解决了? 不过话说回来,现在有了模流分析,很多问题可以提前模拟,但模流分析不会帮你选斜度,这个还是得靠经验积累。软件是死的,你见过的坑多了,自然就知道该给多少。 现在很多人做小批量的3D打印模具,觉得反正做不了几模,斜度能省就省。真不是,哪怕你只做10模,粘一次模模具就废了,3D打印模具本身强度就低,斜度该加还是得加,别偷懒。 现在新能源汽车的大尺寸结构件越来越多,一套模具几十万甚至上百万,斜度错了,返工都是小事,很多时候直接报废,损失几十万。模具设计这行,拼到最后都是拼细节,大结构谁都能做,就是这些不起眼的小细节,分出水平高低。 干了快二十年,最大的感受就是,多花半小时核对一遍斜度,比啥都强。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:那些踩过坑才懂的脱模斜度核心细节 https://www.dachanpin.com/a/tg/69369.html

赞 (0)
工装夹具:被很多中小制造企业忽略的产能翻番密码
上一篇 2026-09-14 11:54:38
现代铸造工艺:从翻砂作坊到高端制造的升级突围
下一篇 2026-09-14 12:35:41

相关推荐

  • 精益生产不是万能药,但没它你肯定疼——一个老工业人的自白

    说实话,第一次接触精益生产,我差点掀了桌子。 那还是2015年,车间里正为一批急单忙得焦头烂额。突然来了个咨询顾问,西装革履,说要做“价值流图析”。我当时就想——画图能当饭吃?! 结果,还真能。 但过程绝对称不上愉快。我们花了整整三天,把从原材料进厂到成品发货的每个步骤都画在墙上,用红笔标出浪费点。看着那张图,整个管理层都沉默了。原来真正的增值时间,只有12…

    2026-06-16
  • 工业KPI体系:别让你的工厂考核成了废纸

    我上个月跑东莞一家汽车零部件工厂,老板拉着我吐槽了俩小时。花十几万请咨询公司搭了工业KPI体系,车间墙上贴得密密麻麻,产量反而降了5个点,工人怨声载道,线长天天跟HR拍桌子。 真的不奇怪。我见过至少几十家工厂的KPI,十个里有七个是摆看的。 工业KPI体系最常见的坑:照搬指标不贴合场景 ❗90%的工厂做体系,上来第一错就是抄。看到同行做OEE,自己也做OEE…

    投稿 2026-09-12
  • 山河织锦:一场关于遇见与回响的旅行记

    晨光漫过青灰色的瓦檐时,乌镇的水巷便醒了。乌篷船推开粼粼波光,橹声咿呀里,木桨划过水面的痕迹像极了时光写下的诗行。巷弄深处飘来桂花糕的甜香,与染坊晾晒的蓝印花布一同,将江南的温柔酿成了可触可感的日常。在这里不必追赶行程,只需寻一处临水的茶肆,看细雨打湿雕花窗棂,听老人们用吴侬软语讲述桥边的故事,便觉岁月都慢了下来。旅行的意义或许正在于此,它让我们暂时脱离熟悉…

    2025-09-12
  • 邻里间的烟火速递:社区团购里的温柔日常

    晨光刚漫过居民楼的窗台,李阿姨的手机就弹出了一条消息。不是工作通知,也不是亲友问候,而是小区团购群里团长发来的新鲜预告 —— 带着露水的小番茄、刚从果园摘下的青提,还有隔壁城市农场直送的土鸡蛋,图片里的食材裹着晨雾般的新鲜,仿佛下一秒就能嗅到自然的清香。这样的场景,如今成了许多社区居民生活里的寻常片段,社区团购像一根细密的线,把分散在楼宇间的住户,悄悄织进了…

    2025-09-11
  • 吃透单件流:为什么它是中小制造企业降本最快的抓手

    我见过太多工厂老板,盯着车间走道都堆不下的在制品,愁得烟一根接一根抽。接了订单赶不出来,仓库里压了几百万的半成品,卖不出去也动不了。很多人第一反应是加设备加人,或者砸大价钱上智能系统,折腾大半年,发现没省下几个钱。 其实很多人不知道,改对一件事,十万块不到就能把生产周期砍半,库存直接压掉三分之二。这件事就是做对单件流。 绝大多数人对单件流的理解,从根上就错了…

    投稿 2026-10-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息