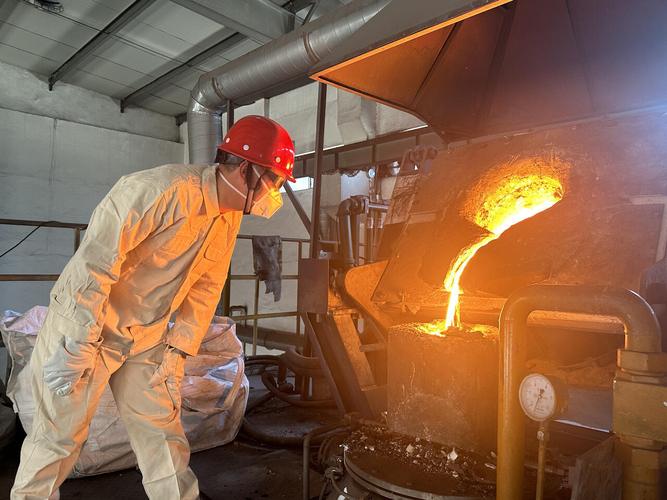
去过国内不下十家机械加工工厂,见过太多人把九成预算砸在进口加工中心、精密磨床上,转头就对车间角落那台掉漆的热处理炉摆摆手:“能用就行,凑活凑活。”
真的是大错特错。
现在国内高端制造卡脖子的环节,真不是钢材炼不出来,十有八九卡在成型和热处理上。
同样一块牌号标准的20CrNiMo合金钢,送不同的厂子加工热处理,做出来的轴承套圈,寿命能差出五倍。你敢信?
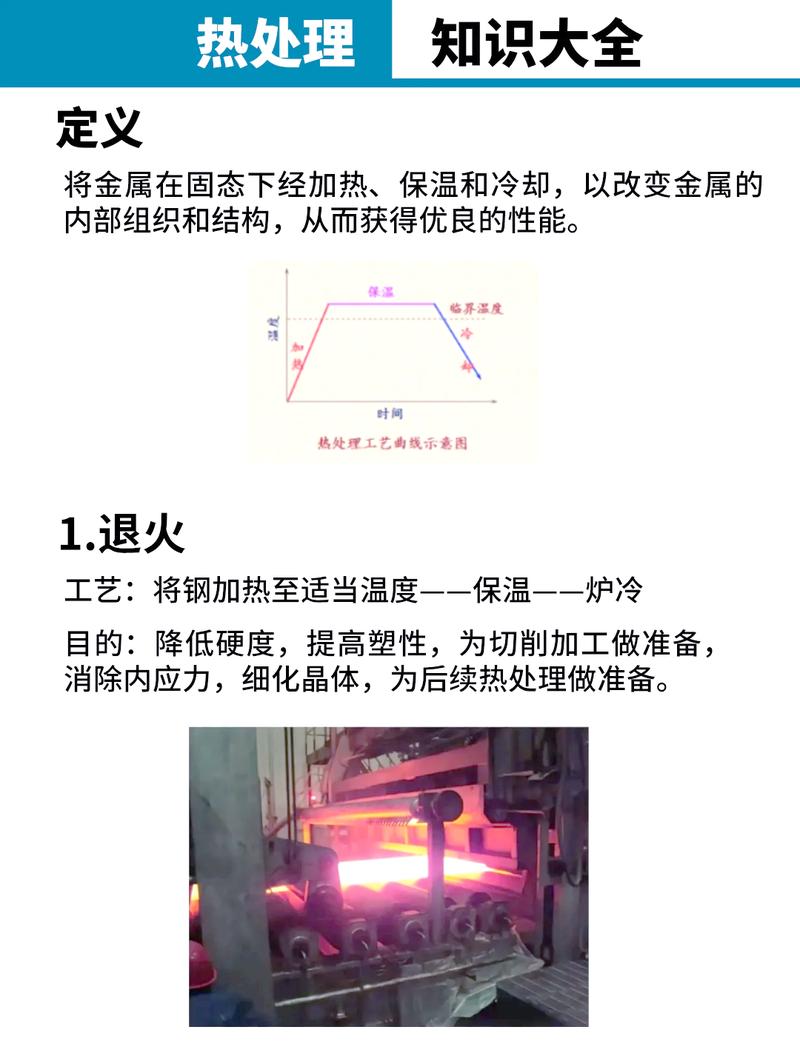
很多外行人觉得,热处理不就是把钢烧红了沾水再烤烤吗?能有什么技术含量。
这话听得太多了,我每次都想反驳两句。
问:同样的钢材为什么做出来性能差这么多?
答:核心就是热处理的参数控制——你别以为就是烧够温度泡够时间拿出来沾水就行。淬火温度差10℃,保温时间差15分钟,冷却介质的流速、温度变个5℃,最后出来的晶粒度直接差两级,疲劳强度能掉三分之一。很多小厂子全靠老师傅手感,参数记在泛黄的笔记本上,换个新炉工就走样,最后一批零件一个样,客户丢了都摸不着头脑。
还有人说,我买进口钢材总行了吧?进口钢材成分精度是高,你热处理做不对,该裂还是裂,该断还是断,白扔几倍的材料钱。
不过话说回来,这十年热处理的进步真的快,早不是老一辈记忆里烟熏火燎的作坊样子了。
真空热处理早已经普及,做出来的零件表面无氧化,精度高,现在航天、医疗的小零件基本都用这个工艺。激光热处理更绝,针对齿轮齿面、模具刃口这种只需要局部高硬度的位置,只烧需要的地方,零件整体还能保持良好的韧性,变形量比整体热处理小了不止一点,现在风电齿轮、大型模具基本都在用。
配合现在热门的金属3D打印,原位热处理还解决了大问题——3D打印出来的金属零件内部有应力,打印完直接在成型腔里做原位热处理,不用拿出来二次加工,变形直接减少八成,太香了。
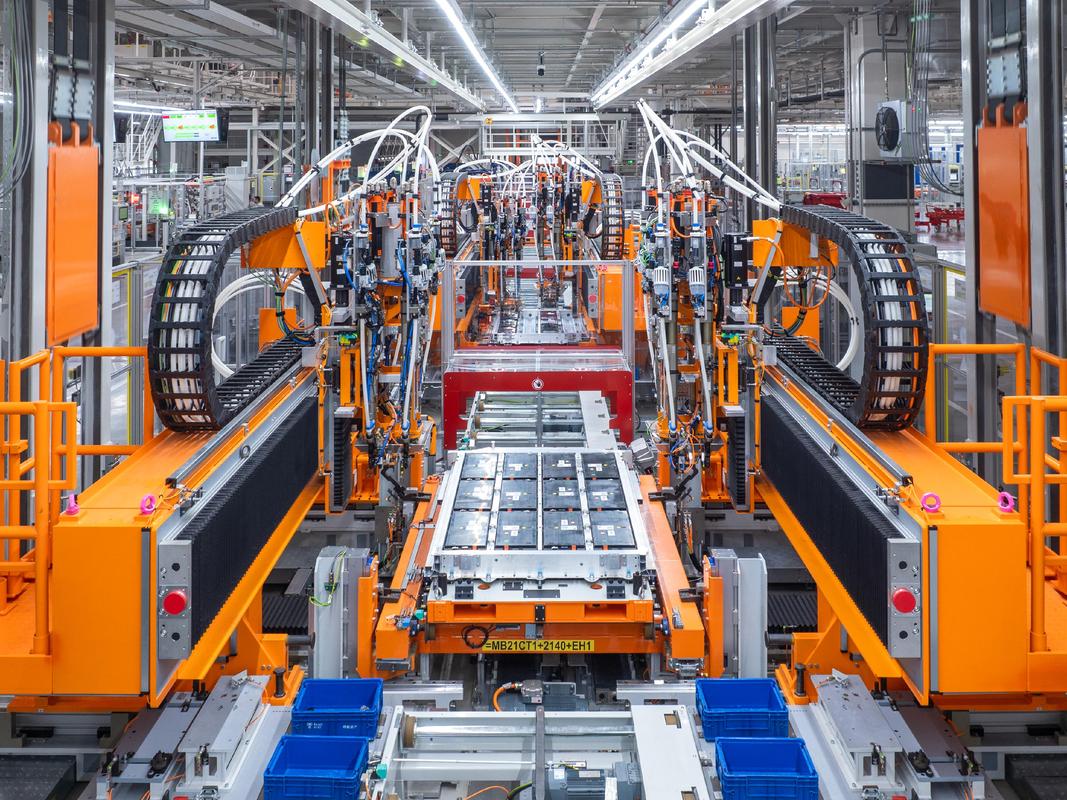
说实话,上个月去江苏张家港一家做新能源汽车电机轴的工厂参观,人家上的那条智能化热处理生产线,真的开了眼。每个零件的加热曲线、冷却参数全程存在云端,不同批次钢材哪怕成分偏差在国标允许范围内,系统自动调整参数,不是死卡原来的设定。
问:智能化热处理是不是就是换个电脑控制的炉子就完了?
答:哪有这么简单。很多设备厂商忽悠人,给老炉子装个触摸屏就敢叫智能化生产线,骗不少老板花钱。真正的智能化,核心是把老师傅几十年的经验转化成了工艺模型,还能带在线硬度检测,热处理完直接测出硬度不合格,自动分流出来,不用等到机加工完才发现报废,省多少料多少工时,算算就知道。
现在下游客户对零件寿命要求越来越高,很多工厂都想着升级热处理,我见过太多踩坑的,说几个实在的经验:
💡 别上来就砸钱换整条线。很多工厂原来的炉体结构没问题,只需要升级温度控制系统和冷却循环的精度,花三分之一的钱就能达到八成效果,别听设备厂商瞎忽悠换整线。
❗ 不要只看设备报价,忽略炉温均匀性的验收。很多便宜的热处理炉,出厂的时候炉温偏差就超标,用个两三年偏差更大,做出来的零件一致性差,下次客户就丢了,省那点设备钱不够赔的。
✅ 订单量小别硬扛,找专业代工更划算。如果一年只有几十吨活需要做特种热处理,比如真空渗碳、离子渗氮,不如找区域的专业热处理中心代工,花的钱不到投设备的零头,质量还稳定。
前两年接触过一个做工程机械销轴的小厂子,原来一直用老工艺淬火,产品卖到客户那里不到一年就断,赔了小两百万,差点倒闭。后来咬着牙调整了热处理工艺,把表层残余应力调到了合理范围,产品寿命直接翻了三倍,现在已经是国内头部工程机械厂的稳定供应商,订单排到三个月后。
太多人一提高端制造就喊材料不行,我偏说,先把手里的热处理做好再说。
这个藏在加工车间角落的隐形金刚钻,才是决定高端零件性能的最后一块拼图。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么说热处理是高端制造的「隐形金刚钻」 https://www.dachanpin.com/a/tg/69376.html