上个月跑长三角调研,撞见一个汽配厂老板蹲在厂区门口抽烟,脚边堆着半垛刚拉回来的报废涡轮叶片。
就差0.02mm的腐蚀余量。整批近万件货,全部退回。损失小两百万。
说白了,问题就出在所有人都不重视的最后一步:
很多入行没几年的工程师,甚至开厂十几年的老板,都默认表面处理就是做完结构之后,补个美观、防个锈的“锦上添花”活。
真不是这么回事。
现在高端制造领域,表面处理本身就是零件的核心性能承载层。新能源汽车的电池母线排要靠表面镀锡抗氧化,输电铁塔的螺栓要靠热镀锌扛三十年风吹日晒,甚至航空发动机的叶片,都要靠热障涂层扛一千多度的燃气温度——没有这层几十微米的涂层,叶片转十分钟就化了。
问:我们厂做普通五金零件,是不是就不用在意表面处理工艺?
答:真不是。你做家用货架的螺栓,普通喷漆抛丸确实够用。但你给车企供配套零件,哪怕是一个不起眼的车门铰链,客户要求十万次开关不磨损,你不做适当的硬化表面处理,寿命根本达不到,照样整批退货。现在下游客户的质保要求越来越严,表面处理偷工减料,最后砸的是自己的牌子。
问:同一种功能,为啥不同厂报价差能到十倍?
答:表面处理就是这样,差几微米的厚度,差一个工艺等级,成本差几倍太正常。比如同样是防腐蚀,同样是一块钢板,普通喷漆几块钱一平方,达克罗处理几十,氟碳喷涂上百,耐候年限从三五年到二十年不等,一分钱一分货,从来没有乱报价。
说实话,这五年表面处理行业的变化,比过去二十年都大。
最核心的驱动一个是环保,一个是高端制造的新需求。
过去遍地都是的小电镀厂,这几年关掉了大半,剩下的要么改了低污染工艺,要么搬进了合规工业园区。现在主流的新工艺早就更新换代了:无氰电镀替代了传统有氰,水性喷涂替代了溶剂喷涂,还有PVD物理气相沉积、微弧氧化、等离子喷涂这些特种工艺,早就从航空航天下放到普通民用制造了。
比如说新能源汽车的铝制底盘零件,用微弧氧化做出来的表面层,硬度高还耐腐蚀,重量比传统电泳喷漆还轻,刚好符合车企减重降能耗的需求,现在已经成了很多新势力车企的标准工艺。
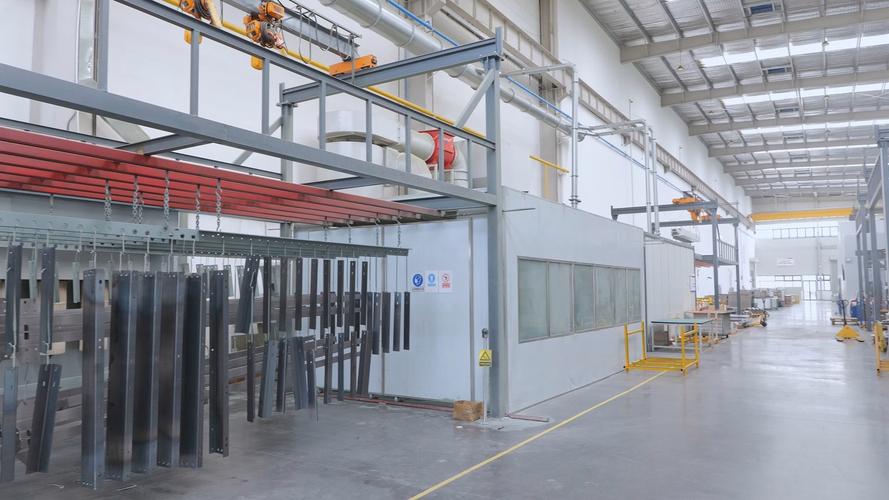
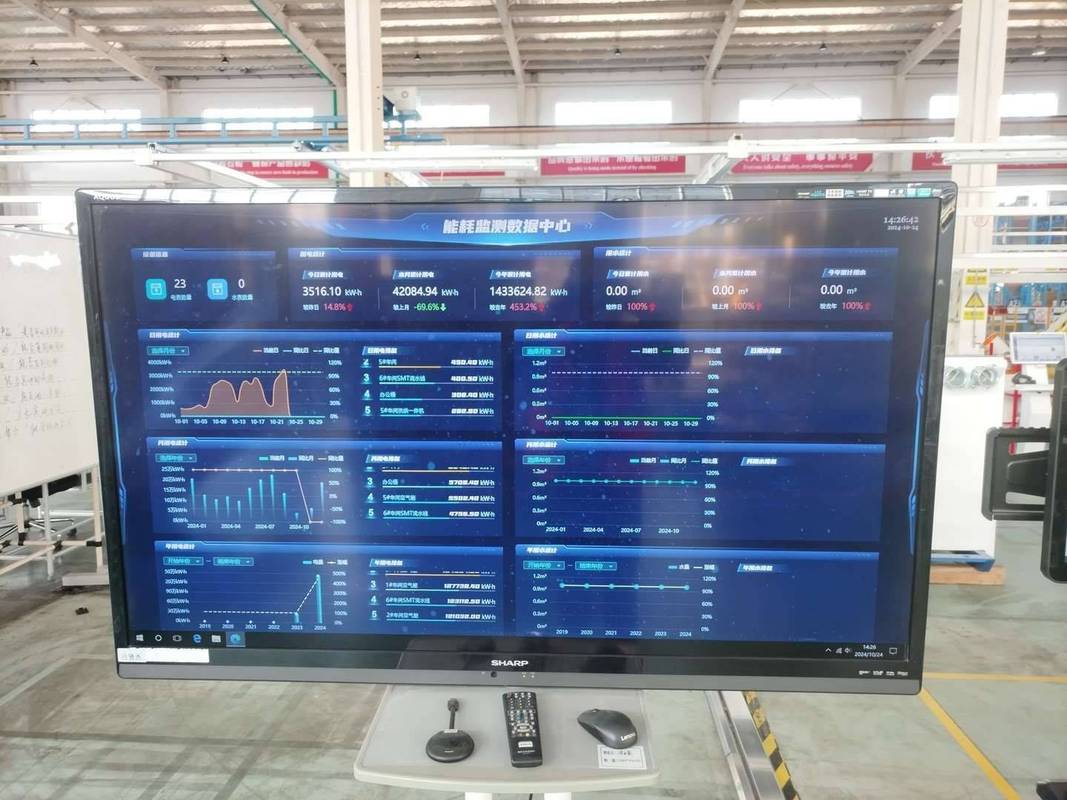
另一个大变化就是数字化。以前表面处理全靠老师傅手感,槽液浓度多少,温度多少,电镀时间多久,全凭经验调,一批货里总有几个不合格。现在新的生产线全做了参数闭环,每一批零件的电流、温度、处理时间全部自动记录,不合格的直接筛出来,良率能从八成多提到九十九以上,对于高端零件来说,这个提升太重要了。
很多设计师动不动就要最高级的涂层,其实完全没必要。你做室内用的机床导轨,渗碳淬火足够用,花几倍价钱做金刚石涂层,纯粹是浪费钱。先搞清楚你的零件要扛什么:是腐蚀?是磨损?是高温?对应选工艺才对。
❗ 第二,
这个真的是低级错误,但我每年都能碰到好几个踩坑的。化学镀镍会增加5-20微米的厚度,阳极氧化会腐蚀掉几微米的余量,你画图纸的时候把公差卡得死死的,忘了留量,处理完直接超差,整批报废,上哪说理去?
✅ 第三,
开头那个汽配厂老板,就是为了省每只零件两块钱的表面处理成本,选了更低成本的工艺,最后亏了两百万。很多时候看起来表面处理单价贵了一点,但能让零件寿命翻三五倍,算下来整个项目的成本反而更低,还不会出质量事故砸口碑。
不过话说回来,现在国内表面处理的供应链真的起来了。十年前高端的PVD涂层还要找国外厂商,现在国内一堆靠谱的供应商,性能差不多,价格砍半,给我们国内制造业降了不少成本。
搞制造就是这样,拼到最后都是拼细节。你把表面处理这种小事做扎实了,自然就能拿到别人拿不到的订单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞机械制造绕不开的表面处理:别让最后一步毁了百万订单 https://www.dachanpin.com/a/tg/69375.html