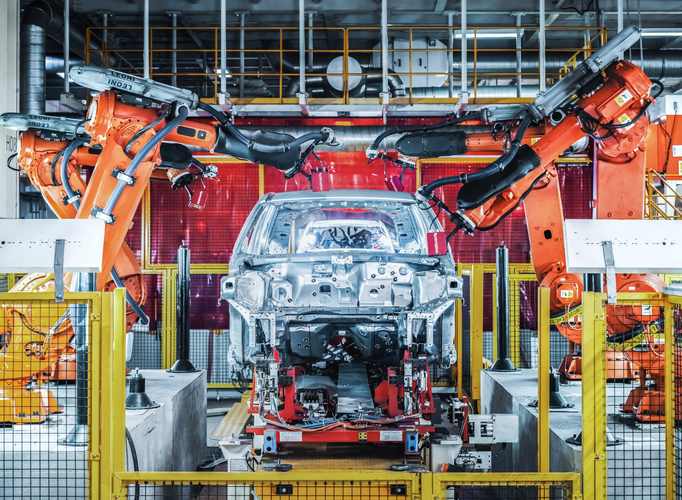
上个月跑浙江宁波一个汽配厂,厂长拉着我吐槽,去年上新线踩的大坑。一开始为了赶进度,设计图出了就直接下料加工装机,结果PLC逻辑错了一处,机器人焊接轨迹歪了两毫米,全线停下来改,改了整整十八天。光违约金就赔了小两百万。你说疼不疼?要是早用虚拟调试技术,这钱本质上就是纯赚的。
过去传统的设备调试,都是等所有硬件加工、安装到位了,工程师才进场撸程序、调轨迹。错了拆,拆了改,改完再试。大一点的生产线,调试周期动辄两三个月,对于现在抢产能抢疯了的新能源、消费电子行业,晚投产一天,损失可能就是几十万。
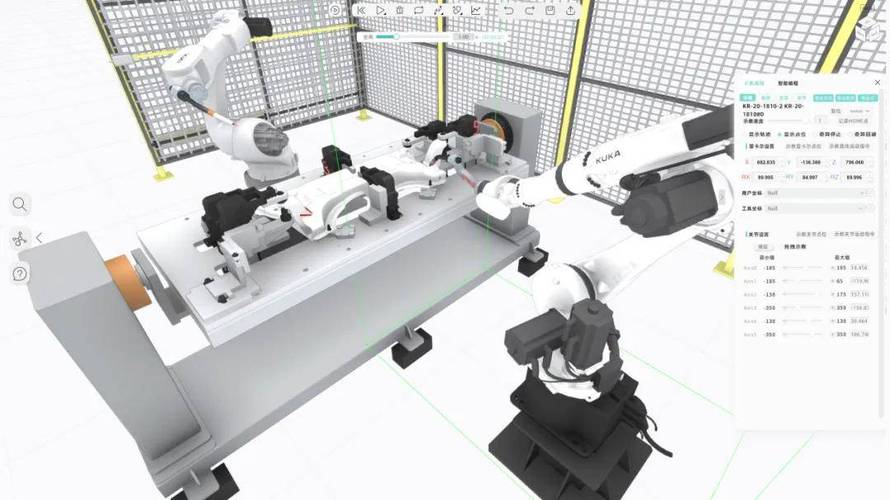
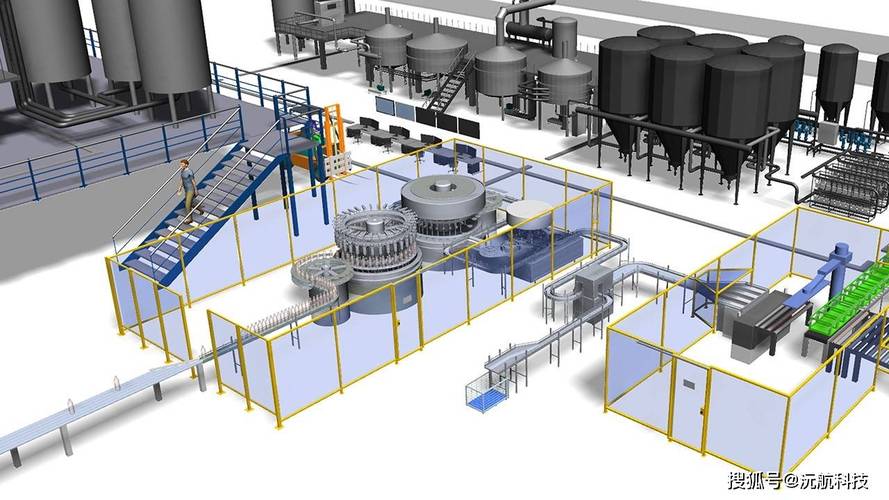
拼产能的时代,谁能把新产品上线的周期压缩三分之一,谁就能拿到更多订单。虚拟调试技术最核心的价值,就是把大部分调试工作挪到了电脑上做,硬件加工的同时你就可以调程序,等硬件装完,直接通电就能跑,调试周期直接砍半都不止。
很多人刚接触的时候都有疑问,这里插个问答:
问:小工厂订单量不大,也需要上虚拟调试技术吗?
答:说实话,要看你做的产品改型频不频繁。如果是一年换三五款新产品的消费电子、汽配厂,哪怕只有一条新线,提前做虚拟调试,省下的改模、停线费用,早就覆盖了软件和服务的成本。要是你做的是十年不换一款的标准化工产品,那确实没必要折腾。
不过话说回来,现在哪个行业不在快速迭代?很少有产品能卖十年不动了对吧?
第二个疑问,很多工厂都有老设备改造的需求,这里再放一个问答:
问:虚拟调试会不会要求工厂所有设备都是全数字模型?很多老设备没有3D模型怎么办?
答:完全不用强求全数字。常用的做法是只把新增的、改动大的核心机构做模型,老设备只提取运动参数和接口信号,一样能做联动调试。我见过不少工厂,老线改新产线,只花了一周就做完虚拟调试,比现场瞎碰省太多了。
。比如汽车焊装、3C电子装配,动辄三四台机器人挤在一个小空间里干活,最怕的就是撞机。现场调的时候一旦轨迹算错,撞一下就是十几万几十万的维修成本,耽误时间还弄坏设备。用虚拟调试,先在数字空间把所有轨迹跑几十上百遍,碰撞检测直接帮你标出来,优化完再上电,基本不会出问题。
第二个是
。一条生产线几百个传感器、几十个气缸电机,互锁逻辑错一个点,全线就卡壳。现场找错,一个点可能找大半天。虚拟调试的时候,你可以直接在数字环境里模拟各种工况,急停、过载、缺料各种异常都能测,错了当场改,等硬件装完,逻辑基本没大问题。
第三个是
。现在很多工厂做柔性生产,同一条线换不同产品,原来换一次型停线三五天,工人慢慢试。现在虚拟里面调好程序和夹具位置,直接导到现场,几个小时就能开机量产,停线损失直接降到最低。
跑了几十家企业,见过太多把好经念歪的情况,说几个常见的坑,给大家提个醒。
💡 第一个坑:过度追求模型精度。很多企业上来就要求把每个螺丝、每个接线端子都画进3D模型,光做模型就花了两三个月,把虚拟调试的周期拖得比现场调试还长,完全本末倒置。其实只要核心运动机构的参数对,外形精度够做碰撞检测就行,没必要搞所谓的“全精度数字模型”,够用就好。
❗ 第二个坑:只做3D动画仿真,不连真实PLC。很多人觉得我在电脑上看着机器人动了就行,那你做的就是个假虚拟调试。真正有用的虚拟调试,就是要把你现场要用的
连进去,测的就是程序和硬件的信号交互,不然到现场还是一堆信号错漏,白做。
✅ 第三个坑:设计部包办,现场工程师不参与。很多厂把虚拟调试全丢给设计部门做,设计做完扔给现场,现场工程师说这不符合我的操作习惯,那个干涉点没考虑到,又要重新改,浪费时间。最好的做法,就是从一开始就让现场负责调试的老师傅参与进来,他们天天摸设备,知道哪些地方容易出问题,提前改了,落地快太多。
说实话,我接触这个技术快十年了,看着它从只有大企业玩得起,到现在中小工厂也能用得起,变化真的很大。早两年一套软件加服务几十万,现在很多轻量化的方案,几万块就能做一条线的调试,门槛已经低太多了。与其花几百万试错,不如提前花点钱在电脑上把坑踩完,这笔账怎么算都划算。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:虚拟调试技术:帮制造企业省掉几百万试错成本的硬核工具 https://www.dachanpin.com/a/tg/69846.html