
别把人机界面(HMI)只当操作面板用
十年前跑珠三角的中小加工厂,那时候的HMI确实没多大用。黄黄的小屏,点半天反应慢,也就用来启停设备、改个加工参数,出了问题还得拆开来重启。 现在不一样了。新的工业人机界面(HMI)早就不是单纯的输入输出设备了。它是设备端最靠近人的边缘数据节点,是连接操作工和生产线的核心枢纽。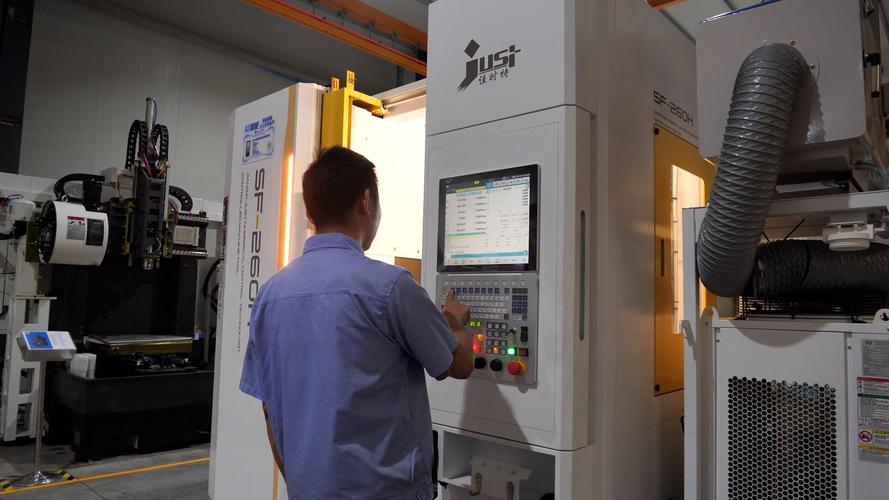
新一代人机界面(HMI)的三个落地实用玩法
说实话,不用追那些花里胡哨的概念,就这三个玩法,中小工厂用上就能立刻见效益。 💡 低成本边缘数据采集 不用动原有PLC的程序,不用额外加采集模块,直接在HMI里写简单脚本就能把设备的运行参数、加工计数、故障信息采出来,直接传到工厂的MES系统里。成本比单独加采集模块低一半还多,改造半天就能弄好一台,不用停线太久。 ✅ 换产配方一键存储调用 原来做小批量多品种生产,换一次产要调十几个甚至几十个参数,新手调半小时还容易出错,搞不好就出一堆废品。现在把所有成熟配方存在人机界面(HMI)里,换产的时候点一下就能自动加载完所有参数,十来分钟就能搞定换产,新人也能直接上手。 ❗ 设备故障提前预警 人机界面(HMI)可以直接对接传感器采集设备的温度、振动数据,设定好阈值,一旦数据超标直接弹屏亮警报,操作工就能立刻处理,不用等设备彻底坏了再停机维修。上个月我去江苏一家汽配厂,他们就在冲压机的HMI上加了温度预警,半年少出了三次意外停机,省了几十万的损失!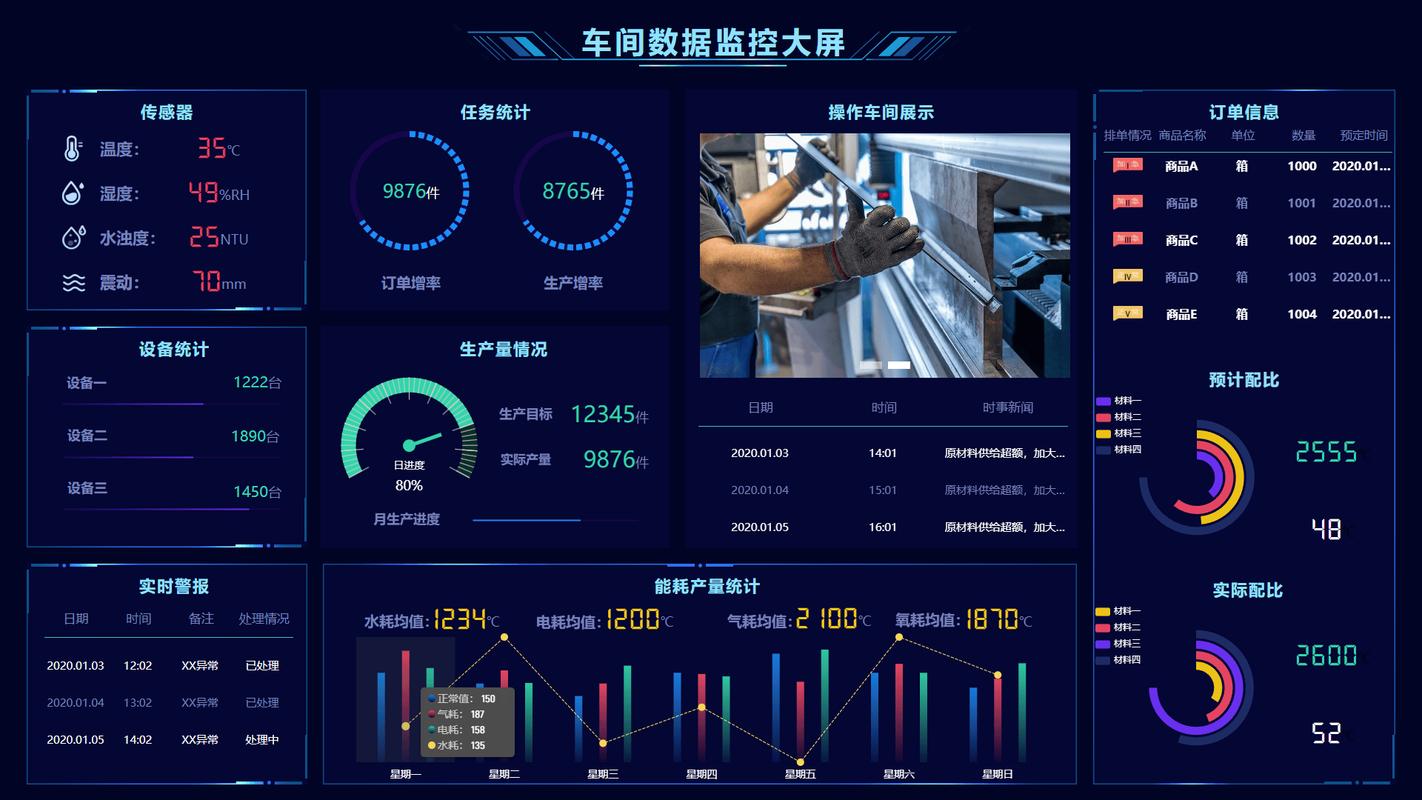
选人机界面(HMI)别踩这两个坑
相关推荐
-
破局与重塑:中国畜牧业高质量发展的现实路径
畜牧业作为关系国计民生的核心产业,始终承载着保障肉蛋奶供应、稳定农业经济大盘的重要使命。2023 年全国肉蛋奶总产量突破 1.75 亿吨,2024 年猪牛羊禽肉产量续增 0.2%,一系列数据印证产业规模的持续扩张。但产量攀升背后,行业正遭遇市场疲软与成本高企的双重挤压,多数畜产品陷入 “增产不增收” 的发展困境。如何破解周期性波动与结构性矛盾,推动产业从 “…
-
精益之诗:在流水线上绽放的效率微光
晨光透过厂房的玻璃窗,在金属货架上织就斑驳的光影。那些堆叠整齐的零部件仿佛沉睡的音符,等待着被唤醒,编织成关乎创造与价值的乐章。精益生产,便是这场乐章中最精妙的指挥,它并非冰冷的制度条文,而是渗透在每一道工序、每一次协作里的温柔智慧,让生产的每一个瞬间都充满生命的质感。 它像一位细致的园丁,懂得剔除枝桠间多余的旁逸,让养分精准地流向需要生长的枝干。在传统生产…
-
快速换模(SMED)为什么你学了却用不好?——来自现场的真实复盘
SMED不是一套公式,是反常识的思维 我第一次搞SMED,是被逼的。2007年,我们的一条刹车片压制线,换一次模具要47分钟。客户要的品种越来越多,根本排不开。日本人来了,拿着秒表站在那里,不说话,只是看。后来他问我:为什么非得停机了才去取下一套模具?我愣住了…这不是天经地义吗?他摇了摇头。那个场景我记到现在。 SMED的全称是Single-Mi…
-
预测性维护算法实战:振动分析还是油液监测?别再拍脑袋了
上个月又有一台风机轴承烧了。半夜三点打电话,抢修到天亮,产线停了八个小时。说实话,这种事儿搁谁身上都窝火。 没错,我们厂的设备台账上明明白白写着「定期保养」,每周润滑,三个月小修,一年大修。可偏偏就在刚换完轴承的第二周崩了——典型的「过修」和「欠修」并存。这就是为什么这几年预测性维护算法在工业圈里火得不行。它不是魔法,而是让设备自己「说话」。 但问题来了:振…
-
工业设备远程改造中的MQTT协议应用:解决老厂转型痛点
去年跑江浙地区的汽配加工厂,碰到个开厂的老周,对着一堆屏幕骂娘。几十万投下去上的远程监控系统,三天两头断连,车间的数控车床数据半天传不上后台,总部要产能数据根本拿不到活的。换了三个集成商,问题还是没解决。最后改成基于MQTT的通信方案,搞定了。 为什么传统工业通信搞不定现在的远程需求? 早年工业设备的通信,基本都是走Modbus串口、或者PROFINET这类…
