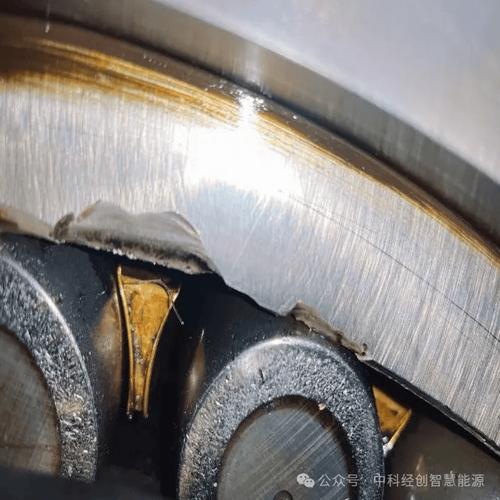
你有没有见过刚用了三个月就抱死的风电主轴轴承?拆开来检查,材质没毛病,加工精度也达标,问题出在哪?十有八九是热处理没做好。
哪怕你用的是最好的国产GCr15SiMn,加工精度达到了P2级,热处理那一步错了,整根轴承就是废铁。
现在新能源风电、高端机床、新能源汽车高速电机,哪个离得开长寿命高精度轴承?
国内轴承产能占了全球快一半,但是高端风电主轴轴承、高速精密机床主轴轴承,还是大量依赖进口。核心差距不在炼钢,不在机加工,就在热处理。
轴承钢要的是什么?
。这些性能,90%以上是热处理赋予的,炼钢只是给了一个基础坯料而已。
💡 很多外行甚至不少入行几年的工艺员,都觉得只要材质对,硬度达标,就合格了。这完全是误区。
问:市面上常说的轴承钢“淬透性”到底跟热处理有啥关系?
答:淬透性就是钢材能被淬火硬化到多深的能力,不同尺寸的轴承,热处理工艺完全不一样。比如一米直径的风电主轴轴承套圈,要是用淬透性不够的料,再怎么调热处理参数,心部硬度也上不去,转个两三年心部就发生塑性变形,外圈直接开裂报废。要是小尺寸的精密机床轴承,淬透性太好反而容易整体淬裂,热处理的时候还要专门控温降速,调整冷却速度。
问:热处理后的残余奥氏体为什么对轴承寿命影响这么大?
答:残余奥氏体是软质相,含量太高,轴承运转的时候会不断变形,引发表面点蚀,直接把寿命砍掉一半。但残余奥氏体也不是越低越好,控制在8%-15%之间,反而能吸收冲击应力,减少裂纹扩展。这个含量,完全靠热处理的回火温度和时间来控,差个10度,含量就能差一倍,细节太要命了。
不过话说回来,现在很多小厂根本不检测残余奥氏体含量,只打个硬度就出厂,不出问题才怪。
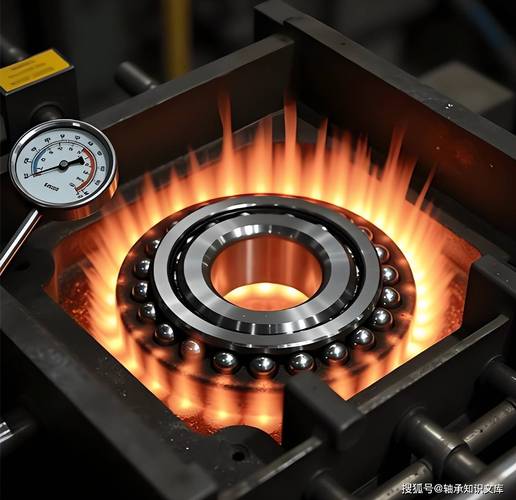
现在业内常用的轴承钢热处理,主要分三类:真空淬火、盐浴淬火、感应表面淬火,每一种都有新手容易踩的坑。
真空淬火干净,变形小,适合精密轴承,但是很多小厂为了省电费,真空度达不到要求,碳势控制不准,结果表层脱碳,硬度不均匀,用不了半年就出点蚀。还有的厂,淬火冷却速度不够,淬出来的马氏体不均匀,寿命直接打折扣。
盐浴淬火尤其是贝氏体等温淬火,现在用得越来越多,但是盐浴的成分稳定性太重要了。我前两年跑工厂的时候见过,一个厂三个月没换盐,里面杂质多了,结果整批轴承出来表面腐蚀点,全部返工,亏了上百万。
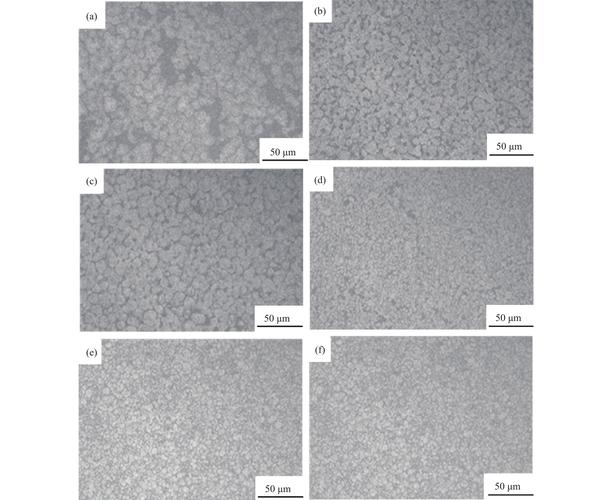
❗ 一定要记住,哪怕硬度检测全合格,也要定期做金相看组织。硬度对了组织不对,寿命差十倍都有可能。
我整理几个行业内通用的避坑要点:
✅ 真空淬火必须保证真空度高于1Pa,充入的氮气纯度要99.99%以上,别用便宜的工业氮充炉。
✅ 盐浴每周要检测一次成分,及时捞渣,每三个月至少部分换盐,别省那点盐钱。
✅ 每批次都要留试样做金相,别嫌麻烦,出一次事故够你做十年试样。
,表层碳含量从外到内逐步降低,表层硬度达到HRC62-64,心部保持足够韧性,比传统整体渗碳的轴承寿命提高了80%以上,现在已经批量配套国产新能源车企,完全替代了原来的进口工艺。
还有就是在线全流程测温,原来一个炉次只测两三个点,现在很多厂已经给每个工件都装了微型测温标签,整个加热、保温、冷却全过程的温度曲线都能记录,每一件产品的热处理参数都可追溯,批量不合格的概率降了90%以上。
说实话,我们跟德国日本的差距还是在细节,人家的淬火炉炉温均匀性能控制在±5度以内,不少国内小厂还在±15度晃,就是这10度的差距,寿命差了好几倍。但好在现在大家都开始重视了,不再只拼价格拼材料,开始抠热处理的细节了,这就是好事情。
工业制造哪有什么神奇的黑科技,不就是把每一个细节做到极致吗?热处理就是这样,看不见摸不着,却决定了最终的生死。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:轴承钢热处理:决定工业轴承寿命的最后一道生死关 https://www.dachanpin.com/a/tg/70141.html