上个月跑东莞长安的五金加工产业园,跟一个做了三十年电镀的老厂长蹲在厂区门口抽烟,他把烟蒂往地上一踩,拍着大腿说了句话:现在什么都讲高端,没人瞧得上我们电镀,可真要缺了我们,高端芯片造不出来,新能源汽车跑不起来,天宫的零件都得锈。
很多人对电镀的印象,还停留在给门把手镀个铬,给五金件镀个金防锈。真不是这么回事。
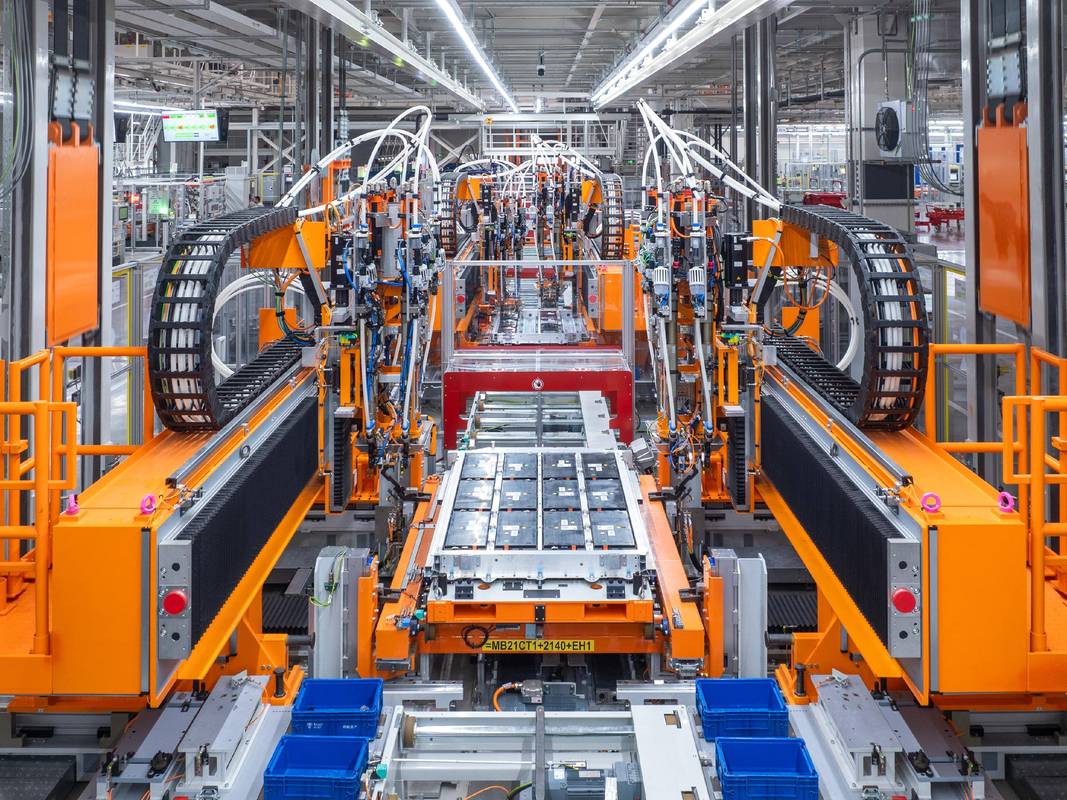
现在航空航天的结构件,要耐腐蚀耐极端低温,镀层要结合得稳;新能源汽车的高压连接端子,要导电好抗烧蚀,镀层厚度差一丝都不行;芯片封装的引线框架,要在指甲盖大的面积镀出上百个引脚,每个引脚厚度差不能超过0.1微米——这全是电镀的活。
0.1微米是什么概念?头发丝直径的千分之一。差这么点,大电流通过的时候,端子温升就能高五度,跑个几年,端子氧化烧蚀,车直接趴窝。这种事我见过不止一次。
问:现在这么多新兴表面处理技术,为什么还是离不开电镀?
答:核心就是两个,成本和性能没有替代品。就说PVD物理气相沉积吧,镀层硬度确实高,但价格是电镀的十几倍,只能做小尺寸零件,上百公斤的大型结构件,你给我镀个PVD试试?光成本就能把产品总价翻三倍。再说导电导热性能,电镀镀层的致密度是目前所有表面处理里最高的,风电变流器的铜排,新能源动力电池的集流体,这些大电流工况下,其他工艺根本顶不住。
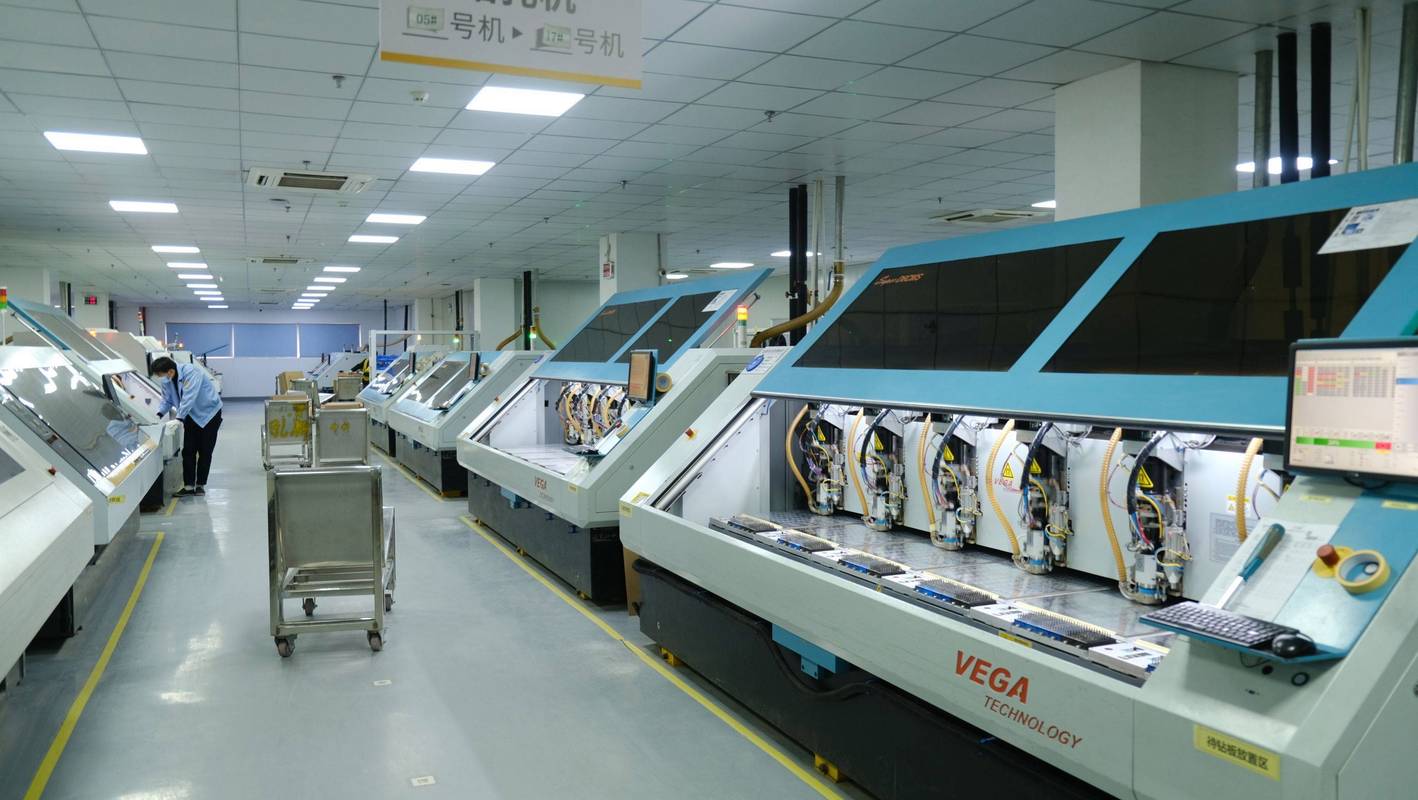
说实话,现在国内但凡有点规模的电镀厂,想买最新的全自动电镀线,几百万上千万都拿得出来。进口的过滤系统,自动补料系统,全封闭的环保装置,都能装。但为什么很多高端订单做不出来?
缺人。
我前年碰到过一个案例,江苏一家做新能源连接器的工厂,花三千万上了全新的进口电镀线,给某新势力车企做配套,结果做出来的零件,合格率一直卡在70%上下,换了三个从同行挖来的工程师,调了半个月都没起色。最后没办法,托人挖了一个上海电镀厂退休的老师傅过来,老头子来了,不慌不忙,测了三天槽液,把光亮剂的配比改了0.2个百分点,阴极移动的速度微调了8%,转天开线,合格率直接干到98.5%。
就这么神。你说找谁说理去?
问:现在都讲AI智能制造,自动调参不就能替代老师傅了吗?
答:AI调参是未来方向,但你去一线车间问问,目前大部分AI模型都是拿实验室的纯净环境数据训出来的。实际生产呢?今天自来水硬度高了两度,明天室温升了三度,后天进的铜材纯度差了千分之零点五,这些变量,哪个模型能全覆盖?这些细碎的经验,都是老师傅一年三百六十五天,蹲在槽边盯着,熬了十几年几十年攒出来的,差一点都不行。
不过话说回来,现在环保倒逼行业升级其实是好事,之前遍地小散乱污的时代早就过去了,留下来的厂,不管是设备还是管理,都比十年前强太多,现在的电镀线,水的循环利用率能做到95%以上,根本不是你印象里那个臭水沟遍地的行业了。
我接触过太多制造企业,做产品的时候,把90%的精力都放在机加工、结构设计上,最后找电镀厂,只看谁单价便宜,结果出了问题,整批报废,赔到哭。
前几年有个做出口户外灯具的老板找我诉苦,他的铝制散热座,找了个小厂镀镍,单价便宜一毛二,结果整柜发到欧洲,半年就大面积起泡掉皮,客户直接退柜,加罚款赔了快两百万,差点把厂搞垮。后来改了工艺,找专门做铝合金电镀的厂,预处理多了一道出光工序,碱洗的温度提高了五度,附着力直接达标,现在出口五六年,没出过一起质量投诉。
💡 给所有采购和结构工程师提几个醒:
❗ 不要找做惯了钢铁件的电镀厂做铝件或者铜件,不同材质的前处理工艺天差地别,经验不对,肯定出问题。
✅ 批量生产前,一定要做三次以上冷热冲击和盐雾测试,别嫌麻烦,现在测一次花几千,总比整批报废强。
❗ 别光比单价,你要求10微米的镀层,很多小厂给你镀5微米,一微米厚度差几分钱,看起来单价低,出问题就是天大的坑。
说实话,现在大家都盯着芯片、机器人这些高大上的赛道,没人愿意关注电镀这种看起来又脏又传统的行当。可你掰着手指头算算,你手里的手机,你开的车,你坐的高铁,天上的卫星,哪一样离得开电镀?它就是藏在水下的桥墩,撑着上面所有光鲜的高端制造,现在能做好高端电镀的厂,都是真正隐形的冠军,只是没人愿意说而已。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀:高端制造业的隐形卡脖子关口 https://www.dachanpin.com/a/tg/70142.html