别被公式骗了,OEE的本质不是计算是损失识别
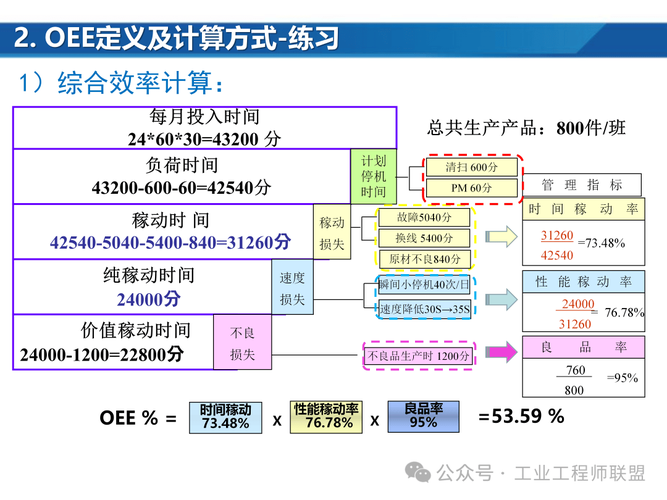
但凡接触过OEE的都知道,核心就是三个指标的乘积:可用率×性能率×合格率。公式背得滚瓜烂熟,90%的人从第一步就错了——错在对损失的定义。 为了数字好看,把凡是能归成“计划内”的损失全刨出去,最后算出来的OEE高得吓人,实际上该丢的产能一点没找回来。
三个最常见的OEE大坑,九成工厂都踩过
第一个坑❗ 忽略小停机损失。什么叫小停机?卡料、传感器误报、换个吸嘴、清理堵料,三五分钟就搞定,工人懒得上报,系统也没自动记录,一天下来攒个一两个小时太正常。我见过一条3C组装线,算出来OEE是82%,拆了小停机损失一看,直接掉到67%,差了15个点,全是没人在意的小零碎。 第二个坑❗ 合格率统计水分大。很多工厂算合格率,只算最终合格产品占总出货的比例,废了的产品,设备明明花了时间生产,这个工时损失直接不算进OEE。做100件废5件,你算合格率95%,可那5件消耗的设备时间,难道是大风刮来的? 第三个坑❗ 只算整线平均OEE,不算单台设备OEE。一条生产线10台设备,瓶颈在第三台,其他九台OEE跑满90%,整体平均下来也能有80%多,可瓶颈那台OEE只有50%,你整体产能不还是被卡得死死的?数字好看有啥用? 💡 2024年离散制造的最新OEE统计实践,都是直接算单台设备的OEE,再拉瓶颈设备的损失分析,整线OEE只做参考,不做考核依据,就是为了避免平均主义掩盖真实问题。 问:我们是多品种小批量生产,换模频繁,OEE是不是天生就该比大批量生产低? 答:没错,但低多少得摆到台面上说。很多工厂换模一次40分钟,直接归成计划停机,扔到OEE统计外面再也不管,你要是把换模时间压到15分钟,每个月多出来的产能就是纯利润啊!把换模损失放进OEE,你才有动力去推快速换模,不然永远看不到改进的空间。
从数字到产能,OEE落地的三个实用动作
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设备综合效率(OEE):别拿计算当结果,大多数工厂都用错了 https://www.dachanpin.com/a/tg/70540.html