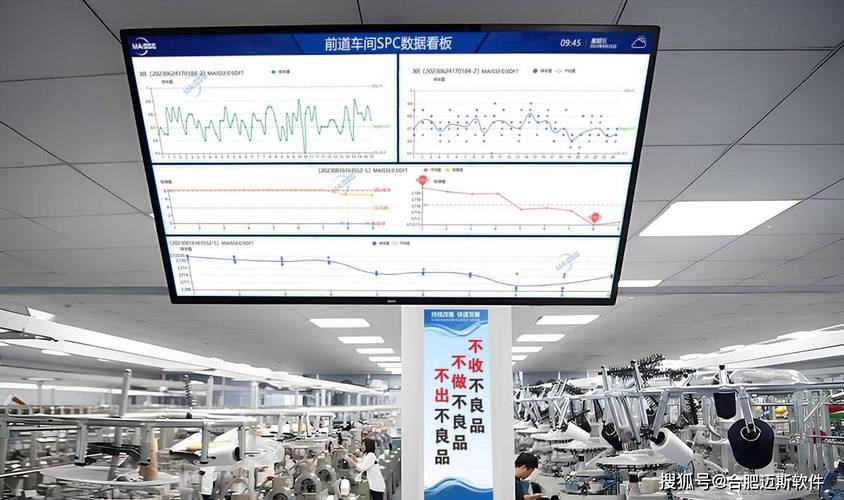
上个月跑东莞一家做汽车水温传感器的工厂,老板拉着我吐槽,说前两年花六十多万上了统计过程控制(SPC),现在就是个摆设。全车间除了质量部每月做资料给客户看,没人碰那个系统。
我蹲在车间转了半天,只能叹气。太多工厂都踩过这个坑。卖软件的把SPC吹成数字化转型的万能钥匙,买回来才发现,连最基本的该控什么都没人教你。
问:很多中小工厂说我们连全自动化都没实现,工人都是手工下料,能做统计过程控制(SPC)吗?
答:当然能。我见过十来个人的小五金加工厂,手工填数据到Excel,用现成的插件做控制图,照样把核心产品的不良率从4%降到0.3%。核心不是设备有多先进,是你有没有搞对思路:SPC控的是过程波动,不是凑好看的数据。很多工厂一开始就错,把所有尺寸参数都往系统里堆,光控制图就做了几十张,工人每天光录数据就要花半小时,嫌麻烦干脆瞎填,最后自然烂尾。真要做,就抓关键特性——就是客户卡得最严、影响产品安全性能的那两三个参数,先把这几个控住,再加其他的,稳得很。
说实话,我见过的SPC项目,十个里有七个烂尾,大部分不是SPC没用,是踩了坑。
❗ 坑一:拿规格限当控制限
这是最多新手犯的错。客户给你的规格限是合格线,控制限是你自己过程本身的波动线,两码事。举个例子,客户要求轴径是10±0.1mm,你实际生产过程的固有波动只有±0.02mm,要是你直接拿±0.1当控制限,过程均值已经飘了0.03mm,你根本看不出来,等超了规格限,已经出了一堆不合格品了。
💡 正确做法:连续测20-30组过程稳定时的样品,用实际数据算控制限,别瞎拍脑袋改。
❗ 坑二:报警了没人管
很多工厂上线SPC,软件显示异常了,线长忙着赶订单,说哪有空停线调机,顺手就把报警消了。次数多了,真出大问题报警,没人当回事,最后还是出批量不合格。
这锅SPC不背,是你管理没跟上。得给一线明确规则:异常必须停,必须分析,别拿赶货当借口。一次批量不合格的损失,比你停线一小时损失大十倍,对吧?
❗ 坑三:上来就要追求完美
刚上线就要100%自动采集,全参数监控,光对接设备就搞了半年,产品都换了三代了,SPC还没上线。我见过最快的落地案例,一家做汽车螺栓的汽配厂,一周就把核心的拧紧扭矩SPC跑起来了,先跑手工记录,跑顺了再改自动采集,慢慢优化,三个月就把不良降下来了。
问:统计过程控制(SPC)能给工厂实打实带来多少收益?能算清楚吗?
答:就说刚才提到的那家东莞汽配厂,我帮他们梳理完SPC流程三个月,算过一笔账:之前他们给主机厂供货,每月平均退三批不合格,光返工、罚款、空运赶货,每月就要花八万多。梳理完SPC之后,退批直接降到零,这一年下来小一百万就省下来了。还有,现在过IATF16949审核,之前都是质量部熬夜编假的SPC记录,提心吊胆,现在所有数据都是实时存的,打开系统就能看,审核一次过,省了多少咨询打点的钱?这不都是真金白银的收益吗?
别拿老黄历看现在的SPC了。十年前你做SPC,可能就是质量部几个人对着报表算,现在不一样了。
现在主流的SPC系统,都能直接对接车间的机床、传感器,数据自动采,不用工人填,不仅省人工,还避免了人工填错、瞎填的问题。有些做得好的,还加了AI异常预判,能提前十几个小时告诉你刀头要磨了,不用等尺寸超了才发现。
不过话说回来,不管工具多先进,核心逻辑没变。你要是想着上一套SPC系统,就能把所有质量问题都解决,那肯定要失望。SPC只是个工具,给你把波动摆到台面上,真正要解决问题,还是要靠一线的质量员、操作工一起分析,找原因。
昨天那个东莞老板给我发微信,说这个月主机厂给他们发了年度优秀供应商的奖金,二十万,刚好覆盖了当初调整SPC项目花的钱。他说后悔没早搞,前两年白亏了那么多钱。
嗨,工业里的事,哪有那么多完美的起步。先动起来,把核心参数控起来,比什么都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工厂降本提效的隐形抓手:统计过程控制(SPC)落地实战 https://www.dachanpin.com/a/tg/70553.html