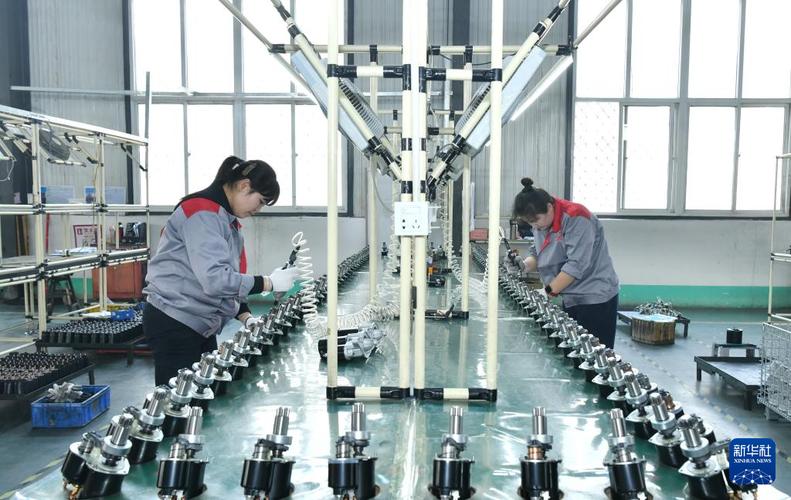
我见过太多工厂,掏几十万学六西格玛,最后变成一堆锁在档案柜里的项目报告,问题该有还是有。
说出来你可能不信,九成以上的六西格玛项目失败,不是方法不对,是把DMAIC做成了走流程的八股,根本没碰真问题。
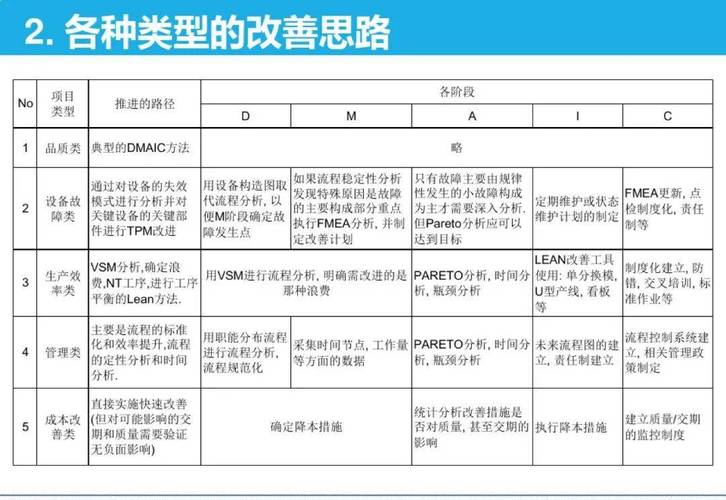
别上来背五个字母,先搞懂为什么你用DMAIC没用
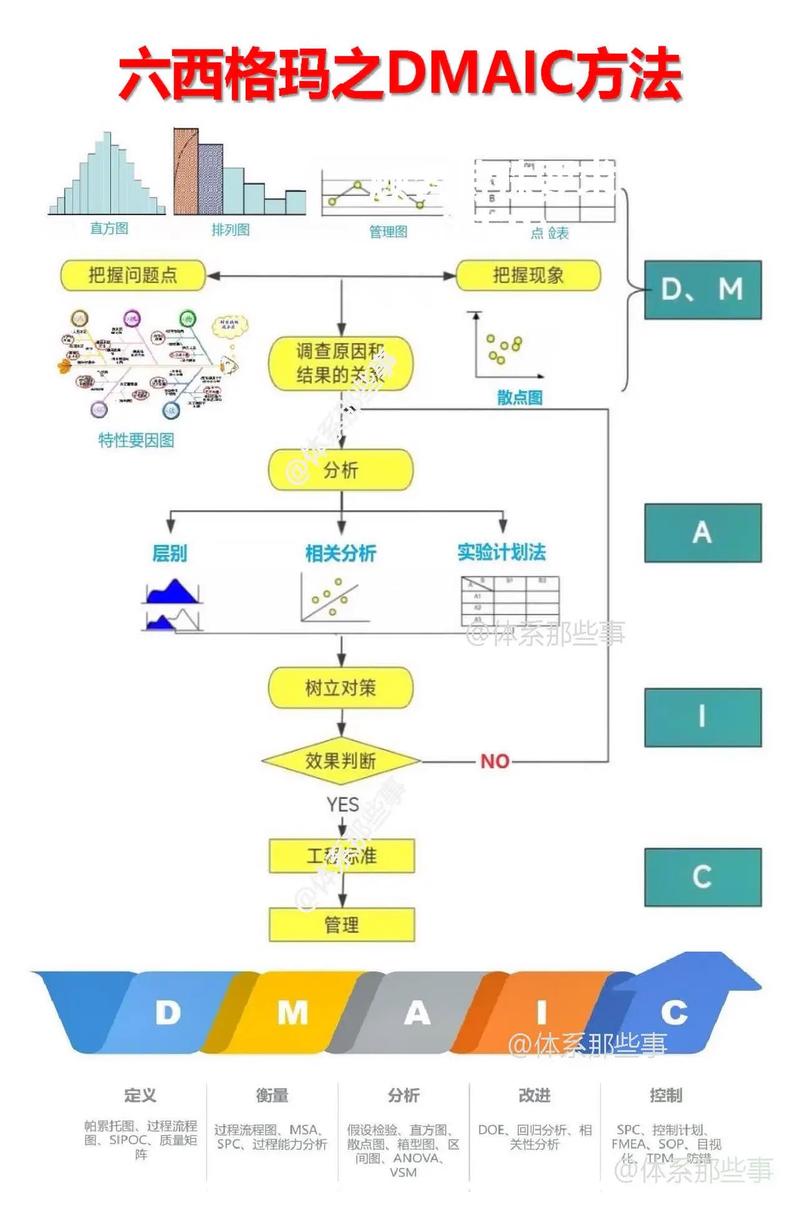
很多人刚接触DMAIC,张嘴就能说D定义、M测量、A分析、I改进、C控制,每个阶段对应什么工具背得比谁都熟。一到工厂解决问题,马上抓瞎。
90%的项目,死在第一个D阶段。你信吗?
问:DMAIC的D阶段最容易踩什么坑?答:最常见的错,就是把“拍脑袋想出来的对策”当成了“需要解决的问题”。
举个例子,你说“我们的问题是缺一台高精度检测设备”——不对,这明明是你脑补出来的解决方案,不是问题。
真正合格的问题描述是什么样?是“近三个月XX型号变速箱齿轮的齿跳不合格率稳定在3.2%,超出客户要求的1%上限,每月产生12万返工报废成本,成品交期延误率上升8个百分点”。
说清楚在哪里、有多少问题、造成了多大损失,才叫定义问题。不然呢?上来就买设备,几十万砸进去,最后发现不合格率高根本就是因为工装夹具没做定期校准,那钱不就打了水漂?
我前两年在珠三角一家汽配厂亲眼见过这事,厂长事后拍着大腿骂自己,说走一遍正规DMAIC流程,哪会犯这种低级错误。
每个阶段抓核心,别堆工具凑页数
很多人做DMAIC项目,报告写了一百多页,各种直方图、鱼骨图、FMEA放了一大堆,看起来特别专业,其实都是凑数的。
每个阶段只要抓好核心,不用搞那么多花活。我给你理清楚:
✅ D(定义):抓真问题,划小边界。别搞“降低全厂质量成本”这种假大空的项目,能把你车间一条生产线的某一个不良品率降下来,就是顶好的项目。
✅ M(测量):先验证你的测量系统准不准,再拿数据。我见过太多项目,同一个零件换两个质检员量,结果差出去三倍,拿着一堆错数据去分析,能得出正确结论才见鬼。
❗这里必须吐槽,不少所谓的六西格玛黑带,做项目的时候直接跳过MSA测量系统分析,拿着乱数据瞎分析,钱赚了,客户的问题没解决,坏了六西格玛的名声。
✅ A(分析):别上来就用复杂的DOE实验设计,先把明显的原因一个个排除掉。80%的质量问题,都是20%的简单原因造成的,排除完,剩下的再上复杂工具也不迟。
✅ I(改进):小改优先,别上来就动生产线换设备。能调参数解决的,就别换工装;能换工装解决的,就别建新线。花最少的钱解决问题,才叫真本事。
✅ C(控制):这个我们后面单独说,太重要了。
问:中小工厂没资源请黑带,也能做六西格玛(DMAIC)吗?答:当然能。DMAIC本质就是一套“别拍脑袋解决问题”的逻辑,不是咨询公司用来圈钱的幌子。
中小工厂不用搞那么复杂,D阶段拉生产、质量、技术三个人开两次会把问题说清楚,M阶段找老质检员把量具校准三次确认数据靠谱,A阶段把可能的原因列出来一个个试,I阶段改完测半个月看效果,C阶段把改完的要求写到作业指导书里——就这么几步,照样出成果。
去年浙江一家三十多人的五金紧固件厂找我交流,他们就用这套极简做法,把电镀不良率从4%降到0.8%,每个月省五万多,两个月就把培训花的钱赚回来了。
最后一步C,是DMAIC能不能持续赚钱的关键
我见过太多项目,改进完不合格率降下来了,项目结题分完奖金,三个月之后再看,哦,不良率又涨回原来的水平了。
为啥?就是C(控制)阶段没做扎实,很多人把C当成项目收尾的摆设,其实C才是帮你把成果留住的核心。DMAIC改完只是开始,把改进的成果固化下来,才能一直省钱赚钱。
说来说去,做好C也就两件事,没那么复杂。
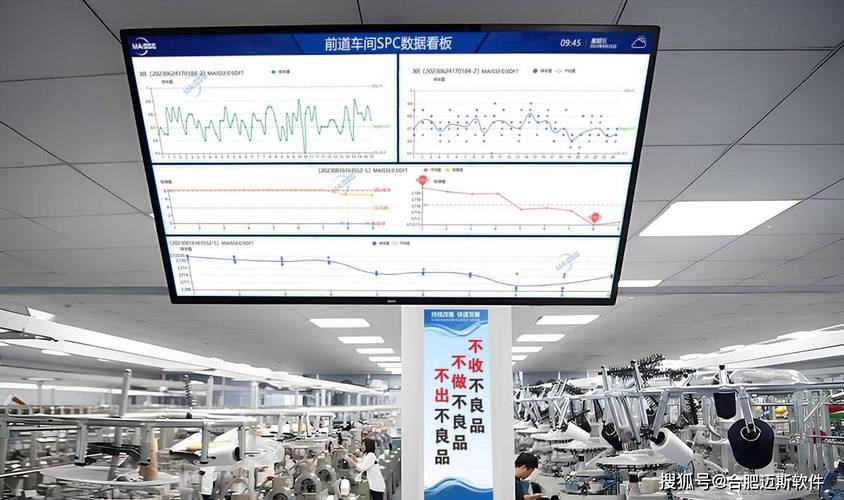
第一,把改进后的标准白纸黑字写到作业文件里,新员工培训必考,老员工定期抽检,谁都不能随便改参数换流程。第二,把关键质量指标放到车间门口的看板上,现在很多工厂都接了数字化SPC系统,手机上就能收到异常报警,一旦指标偏离,马上有人调整,不会等问题堆大了才发现。
不过话说回来,现在的六西格玛(DMAIC)和十几年前也不一样了,以前全靠质量员手工抄数据算标准差,现在有了工业互联网平台,数据自动采,SPC自动控,省了大把人力,落地难度比以前低太多了。哪怕是小工厂,花几千块整个简易看板就能做。
别把六西格玛(DMAIC)想得太玄乎,它不是什么只有大企业才能玩得起的高端工具,就是一套帮你一个个解决质量问题的逻辑。你一个个问题啃,每个月啃下来一个,一年下来,成本降十几个点,质量提好几个档次,都是稳稳的。
怕就怕,你把它当成装点门面的玩意,摆够架势就完了,那还不如不做。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工厂质量改进的实战心法:六西格玛(DMAIC)落地避坑指南 https://www.dachanpin.com/a/tg/70552.html