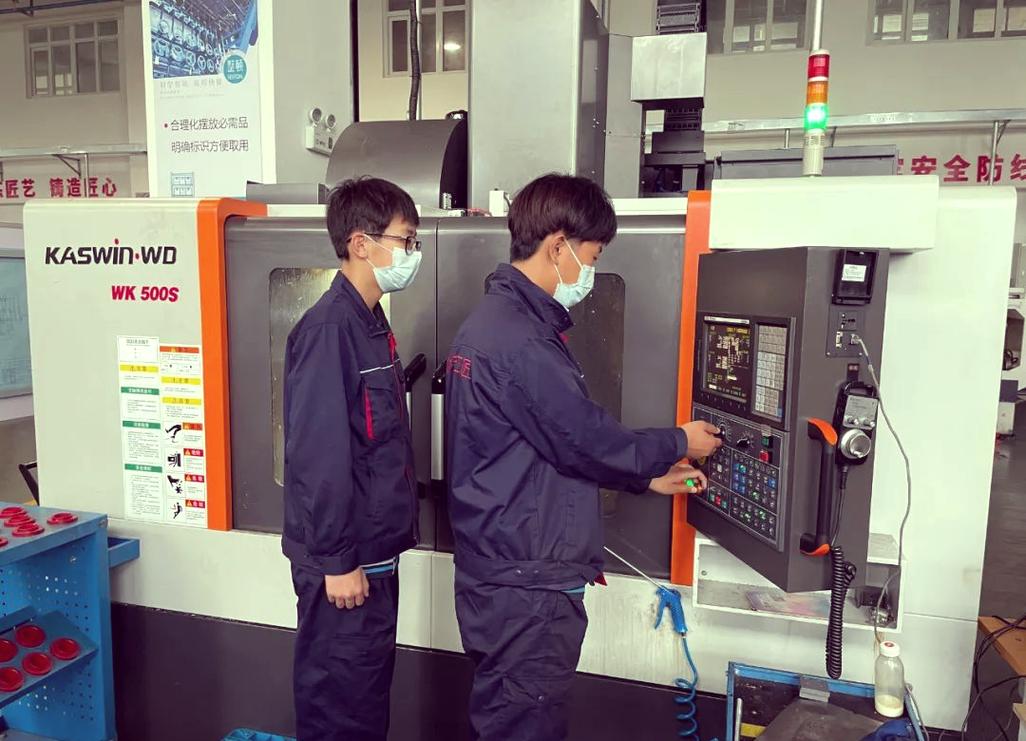
前阵子跑珠三角一家汽车冲压件工厂,老板拉着我吐槽了快半小时。
刚换完刀具,调机调了大半天,废了七八个料件才摸准参数,这批料小十万呢,废掉的都是纯利润。
换作十年前,订单批量大,十天半个月才换一次产,废个几件也不心疼。现在呢?多品种小批量,一周换三四次产,这个耗法谁顶得住?
这就是为什么最近半年,找我问
早年工业控制,基本都是固定参数的PID,哪怕是自整定PID,也都是隔几个小时才重新整定一次,应对慢变化还行。
现在的生产场景变了。
刀具磨了,参数得变。来料硬度变了,参数得变。车间环境温度从早升到晚,热胀冷缩,精度要求高的话参数也得变。
传统控制要人工调,老师傅手抖一下,精度就偏了,新手更是摸不着头脑。
废件、停线、拖交期,全都是钱。
问:很多供应商说自适应就是升级PID,真的是这样吗?和普通的自整定PID区别在哪?
答:差远了。普通自整定PID是间歇式整定,遇到来料波动这种瞬变干扰,反应速度根本跟不上,等参数调完,废件已经生产出来了。
是实时在线估算被控对象的特性变化,控制参数跟着工况秒级更新,全程不需要人工介入,应对波动的能力差了好几个量级。
说实话,现在做高端制造,精度要求动不动就是几微米,差一点,整个零件就废了,真的容不得慢慢调。
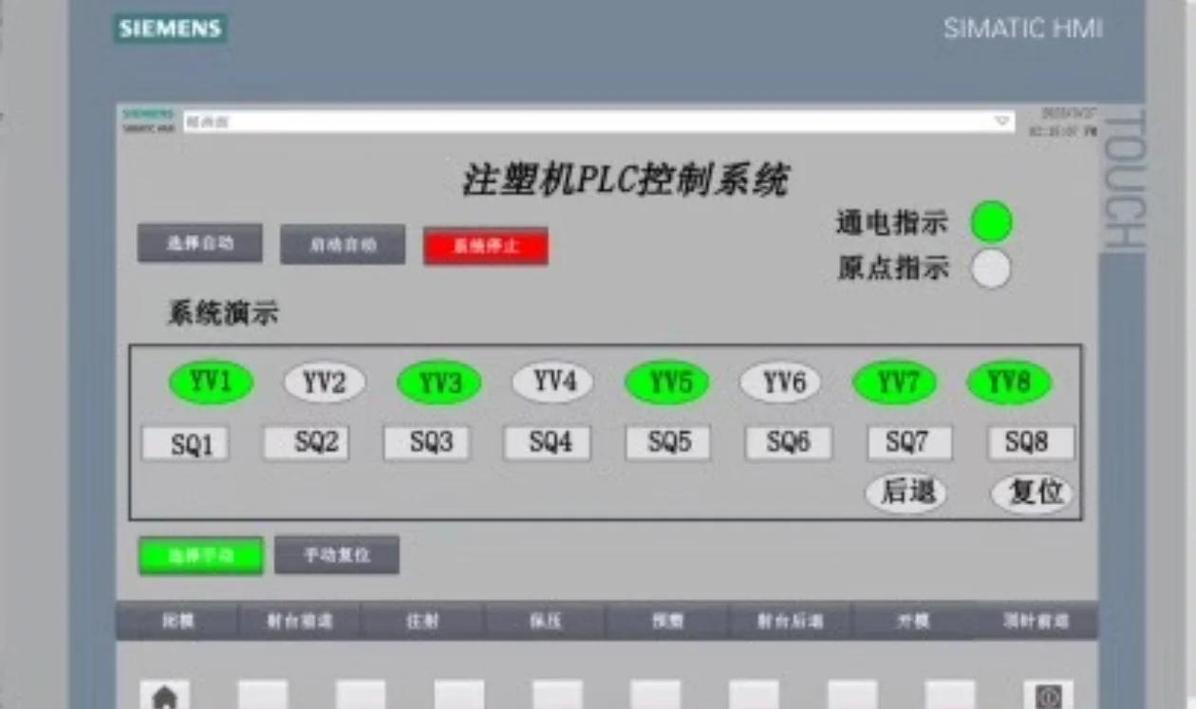
很多人以为买个算法模块装上去就能用,错了。我去年见过浙江一家注塑厂,花二十多万上了自适应控制,结果良率反而比老师傅调的还低,最后差点把模块拆了。
深究下来,就是踩了坑。❗
第一坑:传感器精度跟不上。工业自适应控制靠实时数据估算特性,数据不准,算法再牛也巧妇难为无米之炊。
第二坑:把自适应当万能药。什么场景都往上堆,其实如果你的产线做标准品,一年换不了两次产,被控对象特性几乎不变,根本没必要花这个钱,传统PID足够用。
第三坑:完全去掉人工干预口子。算法哪有百分之百不出错的?遇到极端工况,老师傅接不了手,停线一小时损失都比模块贵。
问:我们就是中小型加工厂,预算有限,上工业自适应控制会不会承受不起?
答:早个三五年确实,定制一套方案大几十万起步,没几个厂敢试。现在完全不一样了,很多工业自动化厂商都做了标准化的适配模块,直接装在现有PLC、数控系统上就能用,改一条生产线也就几万块,大多大半年就能靠省下的废件、省下的调机时间赚回成本。
不过话说回来,预算再紧,也要选有同行业落地案例的,别贪便宜买那种通用算法,不好用。
💡 我给中小工厂的建议:先拿一条换产最频繁的线改,试出效果再全工厂推,风险小很多。
早就不是早年纯模型的时代了,大多都结合了机器学习,能提前预判变化。
举个例子,新能源电池的极片轧制,要求厚度公差控制在±2微米以内,来料的极片厚度本身就有波动,传统控制根本做不到99%以上的良率,上了带预测的自适应控制之后,良率直接干到99.7%以上,一年省出大几百万的材料成本,太常见了。
还有结合数字孪生的,在虚拟孪生场景里先把自适应算法的参数调试好,再移植到实际产线,调试周期从原来的半个月缩到两三天,省了大量的现场调试人工。
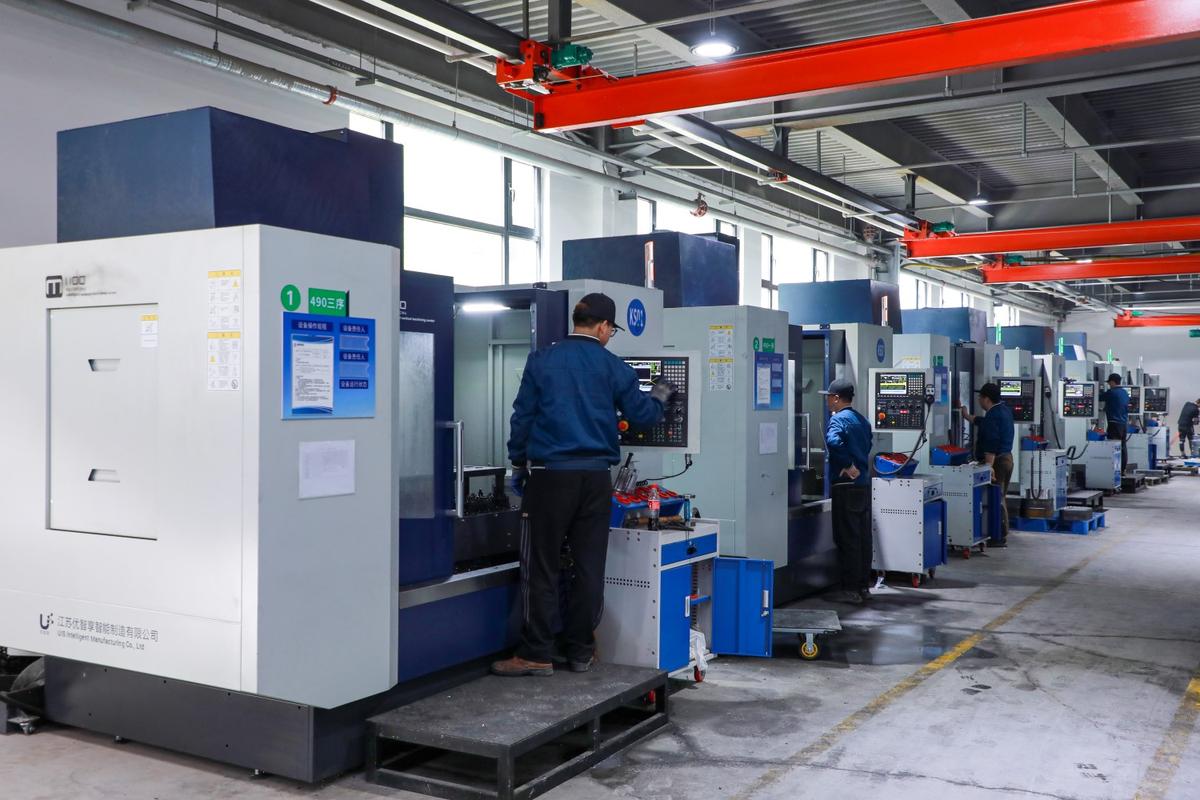
现在很多做定制五金、定制医疗器械零件的小厂,改完自适应之后,换产调机时间从三四十分钟降到五六分钟,一天能多跑两三个小批量订单,竞争力一下子就拉开了。
说实话,工业领域的新技术,从来不看概念吹得有多响,就看能不能实打实帮工厂省成本、多接单。工业自适应控制能火到现在,本质就是踩中了多品种小批量生产的痛点,解决了真问题。
那些还在为调机废件头疼的工厂,真的可以试试。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业自适应控制:离散制造业的降本增效秘密武器 https://www.dachanpin.com/a/tg/70753.html