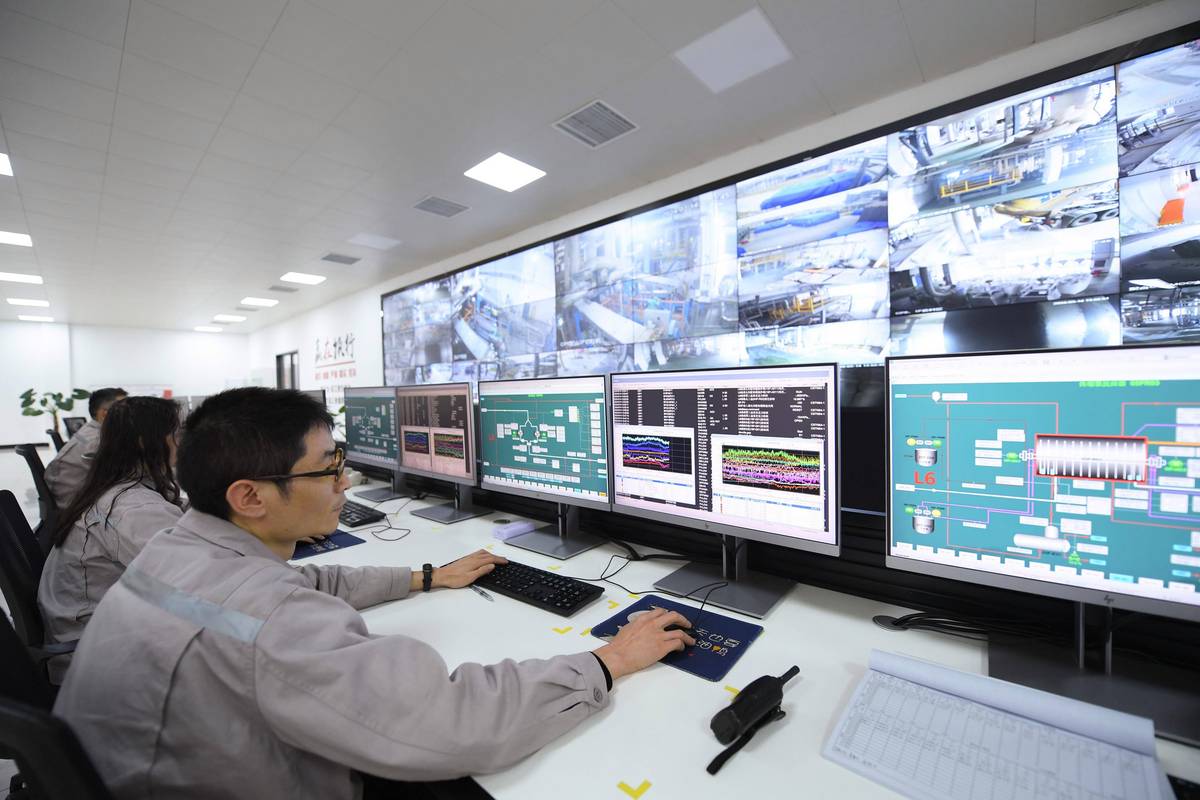
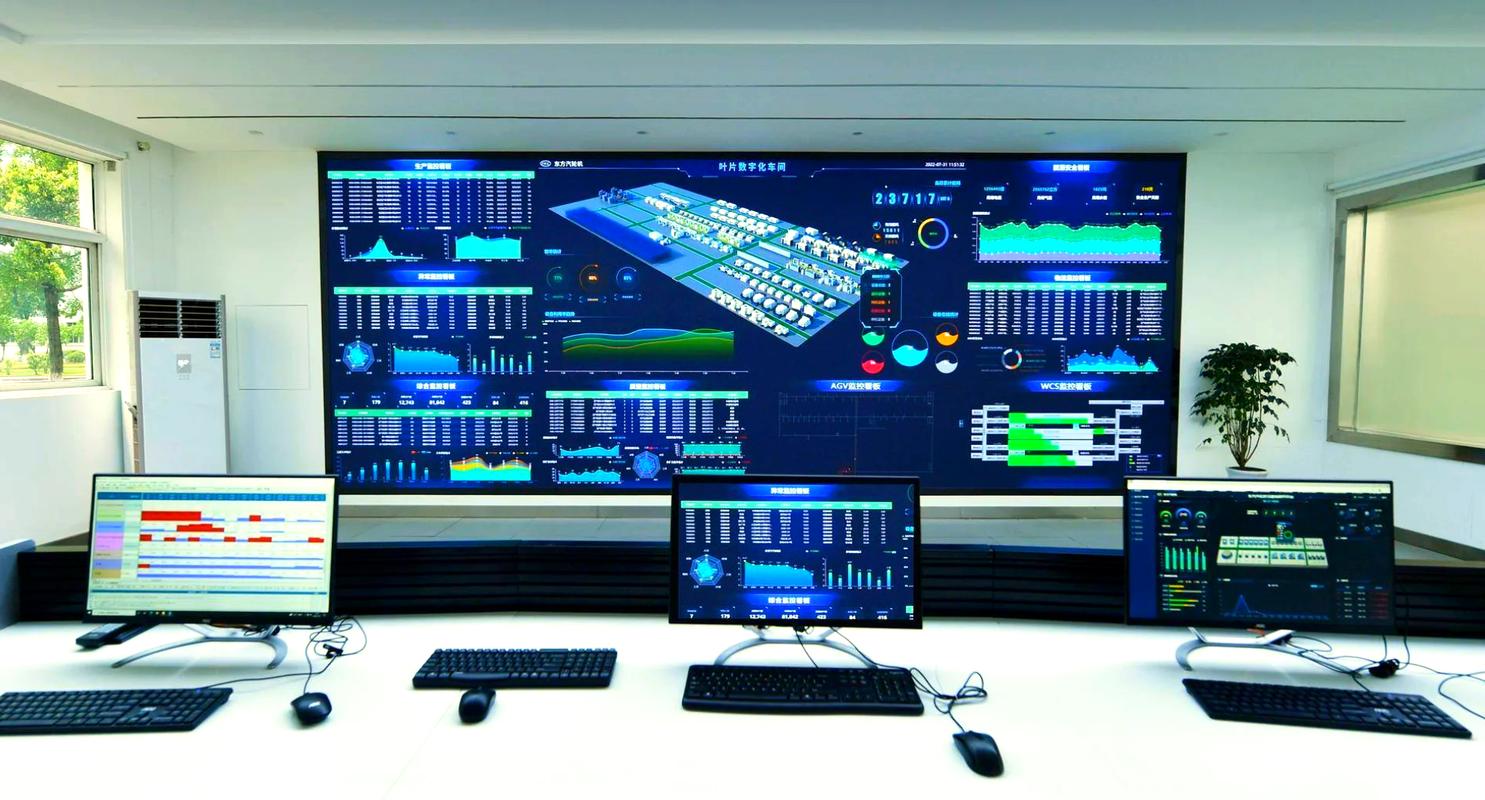
去年跑长三角调研,进了一家做新能源汽车结构件的工厂,厂长拉着我看他们的新中控室,一墙的屏幕亮着,每条冲压、焊接线的参数跳得清清楚楚,哪台机床温度偏高,哪个工位的物料余量不足,一眼就能看到。
放在十年前,这个厂长还要带着班长每个车间转,抄参数,堵了漏点才知道出问题。变化全来自去年完成的工业集散控制升级。
很多人提起工业集散控制,第一反应是上个世纪大型化工厂用的笨重系统,早就该被淘汰了。
说实话,这是最大的误解。早年的DCS(集散控制系统)确实价格高,只有大项目能用,但经过几十年迭代,现在的工业集散控制早就适配了中小工厂的智能制造需求,核心逻辑没变:分散控制、集中管理,刚好解决现在工厂最头疼的“车间孤岛”问题。
每条生产线的控制单元分散在现场,抗干扰能力强,哪怕一个节点出问题,不会连累整条线停摆。所有数据汇总到中央控制层,管理人员不用跑现场就能掌握全局。
问:现在到处都在推工业互联网平台,还有必要专门做工业集散控制改造吗?
答:太有必要了。你去看看国内绝大多数已经落地的智能制造项目,核心的生产控制层,依然是工业集散控制打基础。工业互联网平台管的是供应链、排产这些上层决策,工业集散控制管的是生产现场的实时控制、数据采集,一个管战略一个管执行,根本不存在谁取代谁。尤其是对稳定性要求极高的流程制造,化工、食品、医药,还有像新能源结构件这种离散制造,
放在五年前,改一套工业集散控制,要铺专用的控制线缆,买专用的硬件,百万起价,中小工厂根本碰不起。
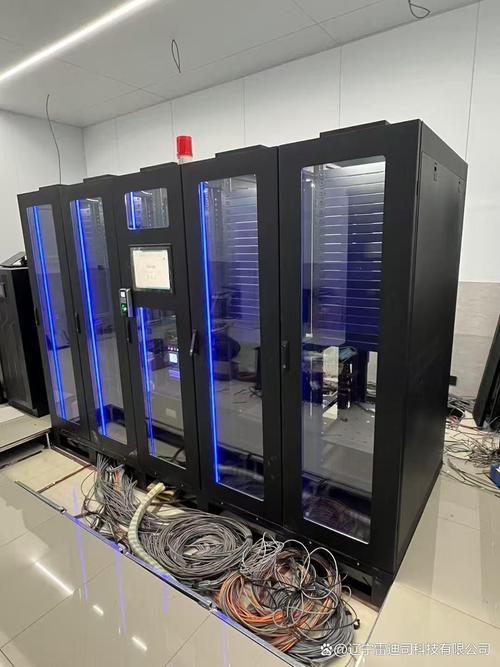
现在完全不一样了。模块化、网络化是主流。每个控制节点就是一个小巧的模块,直接挂在现有工业以太网上就能用,不用重新铺线。还能和边缘计算节点结合,把原来只有中央控制室能做的数据分析,下放到车间级,反应速度更快。
我上次看的那家汽配厂,就是把原来焊接线的老控制单元换成了新的集散模块,原来要两个小时才能汇总一次的焊接电流数据,现在一秒刷新一次,异常波动能提前15分钟预警,光良品率就提了3.2个点,一年多赚小两百万,改造投入才不到八十万。
不过话说回来,现在很多供应商也在炒概念,把旧系统换个外壳就叫“新一代工业集散控制”,掏钱的时候一定要擦亮眼。真的新一代系统,一定要支持横向扩展,今天改一条线,明天加一条线,不用换核心控制器,这才是对的。
问:我们工厂只有两三条生产线,改工业集散控制性价比够高吗?
答:完全够。现在模块化改造,你甚至可以先改核心的那条高价值生产线,花个十几万二十万就能跑通,看到效果再加其他线,不像原来要一次性掏全部的钱。而且现在很多系统都支持和老设备兼容,不用把原来的机床、传感器全换掉,只要加采集和控制模块就行,成本又降了一大块。我接触过一个做休闲食品的小工厂,改了罐装线的集散控制,人工成本降了一半,误操作率几乎降到零,不到一年就收回了成本。
我跑了几十家做过改造的工厂,踩坑的真不少,总结三个最常见的:
1. ❗ 上来就全厂推倒重建
很多老板觉得要改就改彻底,把老设备老系统全拆了,一下子投好几千万,结果团队跟不上,工人不会用,拖了一两年才达产,资金压力直接拖垮了现金流。正确的做法是
,先改最影响产能和良品率的核心线,跑通了再扩,风险小太多。
2. 💡 只买硬件不做定制适配
每个工厂的生产线布局、产品工艺都不一样,哪有通用的万能方案?我见过一家工厂,买了大牌供应商的标准集散控制系统,装上之后就是不对,控制点位置不对,数据刷新频率不对,最后花了比买系统还多的钱改,才勉强能用。
3. ✅ 忘了给操作工做培训
很多项目负责人觉得,系统装好,交了文档就完事了。一线工人原来几十年都是手工调参数,你突然换个新系统,没人教,谁会用?最后变成中控室用来给领导参观,生产还是按老方法来,几十万几百万打了水漂。
工业集散控制从来不是什么高高在上的概念,就是帮工厂解决实际问题的工具。好用不好用,全看你会不会选,会不会改。对吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业集散控制:从车间孤岛到全厂互联的核心推手 https://www.dachanpin.com/a/tg/70761.html