上个月跑东莞调研,连看三个中小机加工车间,三个老板的吐槽几乎一模一样。
多品种小批量订单满天飞,今天赶10件汽配公差件,明天出5套风电钣金,调度室一天喊破喉咙,还是错漏不断。
车床等料,磨床空转,铣床抢工位,好好的设备,一半时间在闲着。
过去工厂讲效率,比的是单台设备的精度和转速,现在比的是整个链路的配合速度。一台数控车床再快,前道送料晚半小时,它就得歇着。一件加工完了,人工转运花二十分钟,下一道工序还得重新对刀调试,全流程的时间,一大半都耗在等待和衔接上。
问:很多工厂已经上了MES,是不是就已经实现工业协同控制了?
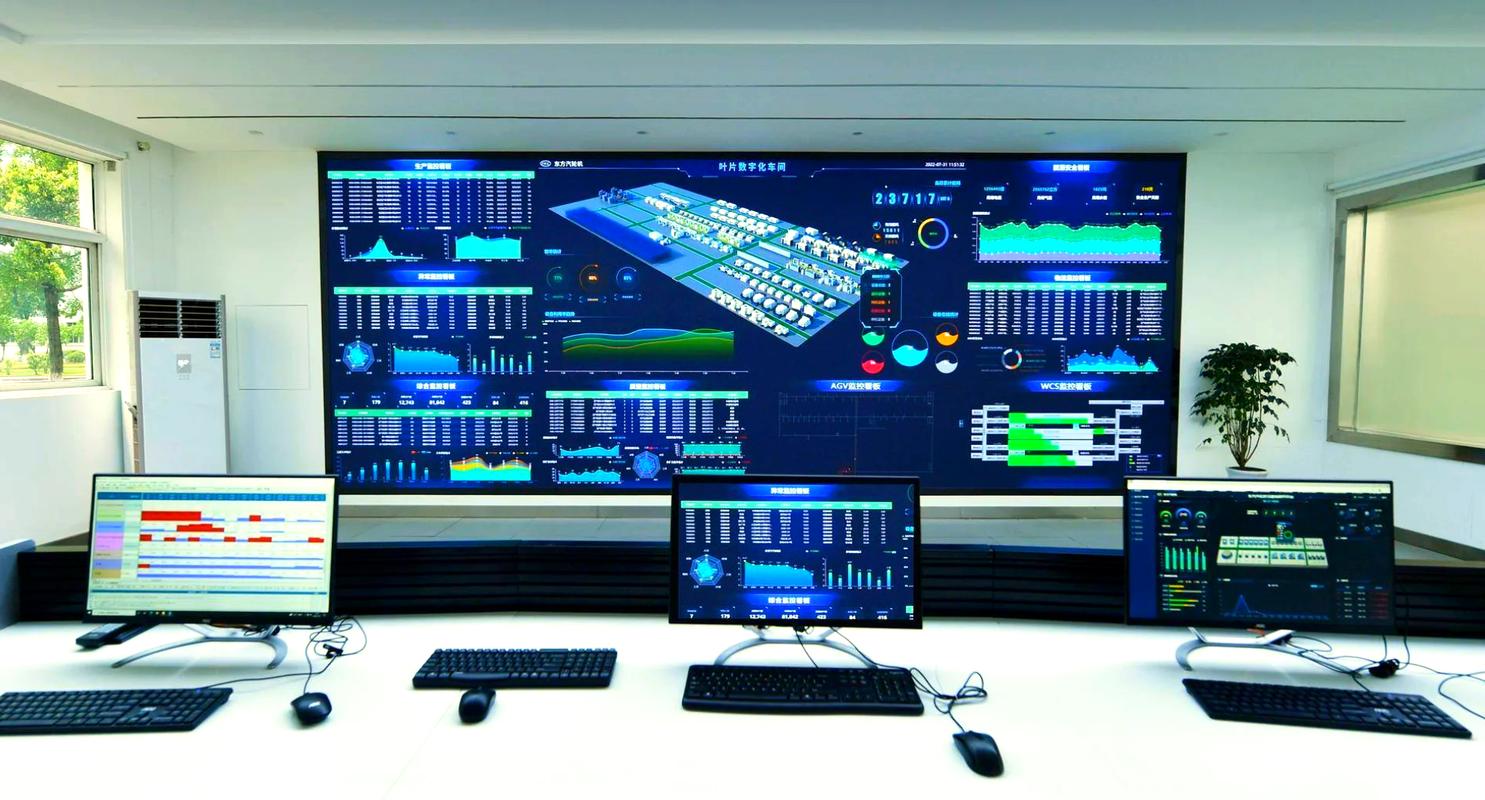
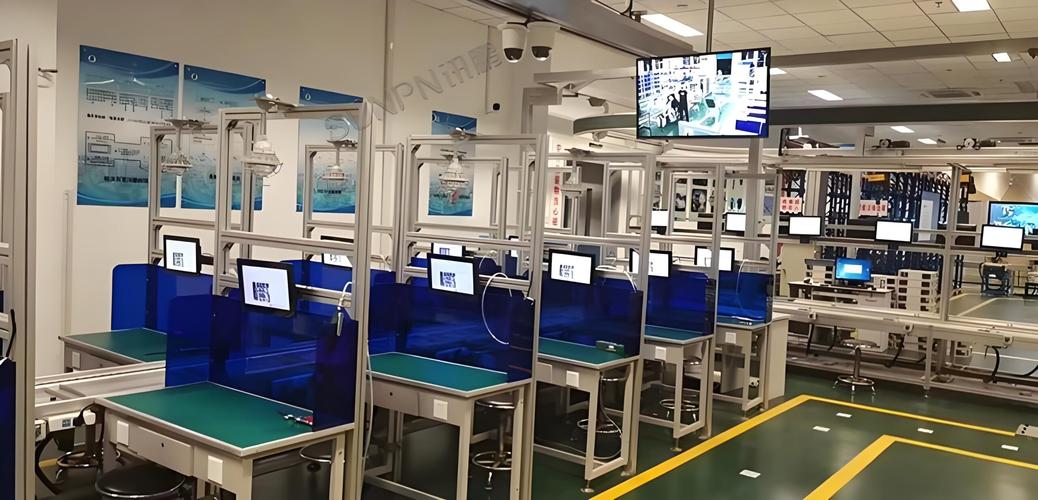
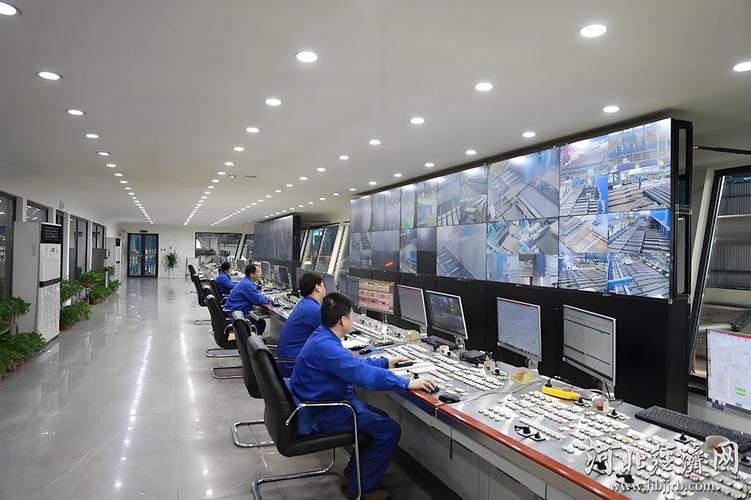
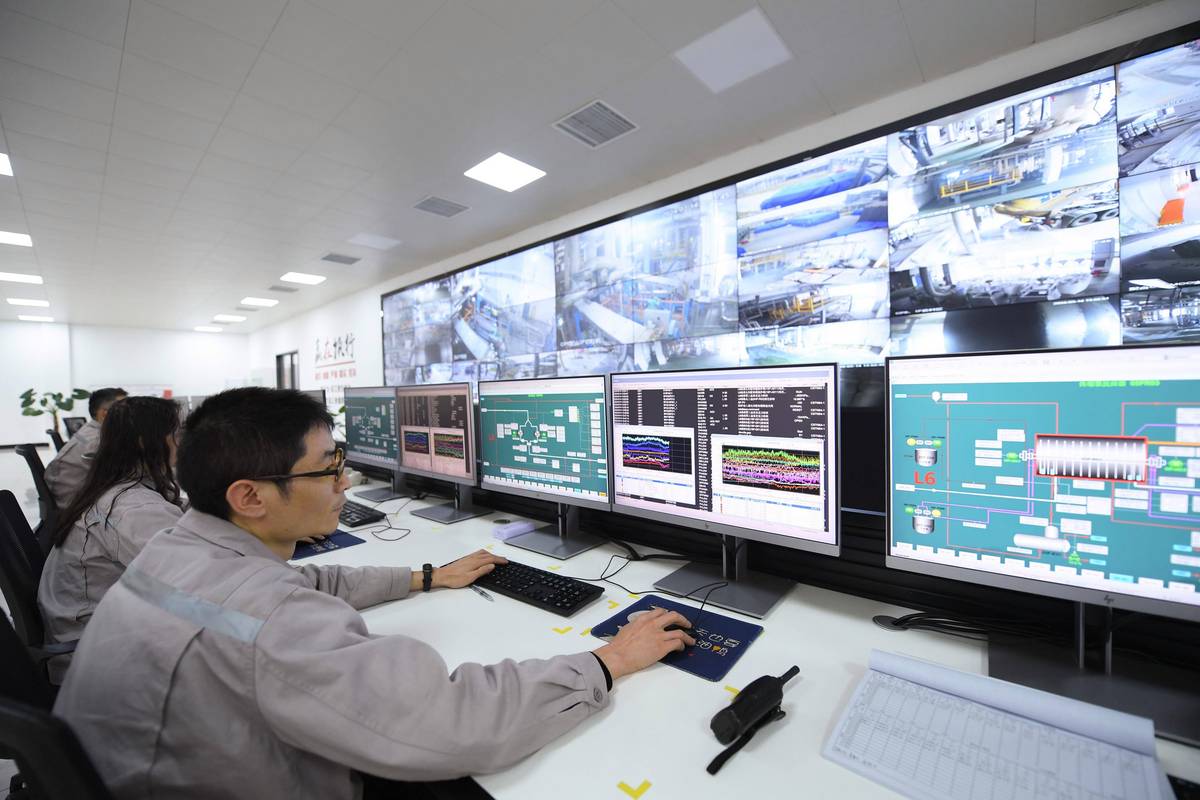
答:这完全是两回事。MES是生产信息管理系统,核心是给管理者看生产进度、报工统计,说白了是管「信息」的。工业协同控制是管「动作」的——它是把底层的设备、AGV机器人、检测工位、甚至一线工人的操作,全连进同一个实时控制闭环里,前道工序干完,信号直接传给AGV自动送料,下一台设备提前加载对应的加工程序预调参数,从下料到成品全链路不用等人工传话,也不用人工衔接。这才叫真协同。
我见过太多砸了几百万进去,提效不到10%的项目,大多逃不开这三个问题:
❌ 只搭信息化平台,不改原有工艺路径
很多供应商上来就给你铺5G、装边缘网关,说平台搭完就能协同。说实话,原来工艺就是错的,冲压在A区焊接在B区,AGV天天跨车间跑,你协同逻辑再顺,也架不住路程耗时间啊。之前常州有个汽配厂,花了180万上系统,最后产出只提了7%,后来把焊接工位挪去冲压区隔壁,不用改系统,直接提了20%,你说闹心不闹心。
❗ 只算硬件采购账,不算长期运维账
工业现场的环境有多糟,干工厂的都懂。油污、高温、强电磁干扰,便宜的工业网关用半年就开始丢包,协同断一次就是一两个小时停线,一次损失就够买三个好网关了。
❌ 忽略一线工人的适配
你搞了全自动协同,结果原来开了二十年车床的老师傅,只会摇手柄不会点触摸屏,他嫌麻烦偷偷给你切回手动模式,你上再贵的系统也白搭。
问:中小企业预算少,是不是只有大集团才玩得起工业协同控制?
答:真不是。现在的方案早就模块化了,不用一开始就全车间改造。你挑生产线上衔接最紧、浪费最严重的两道工序先改,比如冷镦和电镀,冲压和焊接,投入几十万就能跑通,看到实际提效了再慢慢往整个车间扩,风险小太多。今年开春我在浙江永康见了一个做五金锁具的老板,只改了冷镦和攻丝两道工序的协同,原来每吨产品的能耗降了12%,单位产出提了17%,不到10个月就收回了全部投入。
今年跑下来,最大的感受就是工业协同控制越来越「接地气」了,不再是飘在天上的概念。
第一个变化是结合轻量化工业大模型的动态调优。原来的工业协同控制都是预编程写死的,稍微出点异常,比如来料尺寸偏了0.1毫米,或者叉车临时挡了AGV的路,整个协同就卡住,必须等人工来处理。现在加了端侧部署的工业大模型之后,系统能自己判断异常,CNC自动调整刀补,AGV自动绕路,不用停线等人工,异常处理时间快了80%都不止。
第二个变化是数字孪生提前模拟试错。改工艺、调路径不用停线下线试,先在数字孪生的虚拟车间里跑上几十遍,找到最顺的协同路径再改现场,试错成本直接降了九成。上个月去苏州看一家做新能源电池结构件的工厂,他们用数字孪生调协同换线路径,原来换一次线要四个小时,现在压缩到四十分钟,一天多产出两批货,这就是实打实的利润。
说实话,干工业这么多年,最烦那种拿概念忽悠人的。工业协同控制说起来玄乎,本质就是解决「谁等谁」的问题,让人不等设备,设备不等人,料不耽误工序,能帮你少停一小时,少出一件废品,多赚几百块,就是好技术。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业协同控制:离散制造车间降本增效的核心抓手 https://www.dachanpin.com/a/tg/70760.html