很多工厂老板我都见过,对着仓库堆的整批不合格品拍桌子骂娘。
出货才查出问题,原材料钱、加工费全打了水漂,赶不上交期还要赔违约金。
谁不疼?
传统质控逻辑说白了,就是“事后捡漏”。要么全检,把不合格的挑出来,费人费时,遇到复杂零件检一个就要十几分钟;要么抽样,靠概率碰运气,漏检是常有的事。哪怕你加了三倍的检验员,该出的问题还是会出。
说实话,现在制造业利润本来就薄,一款产品赚几个点,出一批废品直接把半个月利润亏完。不少工厂熬不下去,就是死在看不见的质量损耗上。
问:预测性质量控制听起来和设备预测性维护差不多,是一回事吗?
答:完全不是一码事!预测性维护盯的是设备什么时候会坏,核心是减少停机时间;预测性质量控制盯的是生产过程中什么时候会出不合格品,核心是从源头减少废品。一个保设备运转,一个保质量合格,赛道完全不一样。
问:没做过数字化的工厂,能不能直接上预测性质量控制?
答:当然能,别被服务商吹的“全栈数字化”吓住。这个东西门槛远没有你想的高,后面我会说。
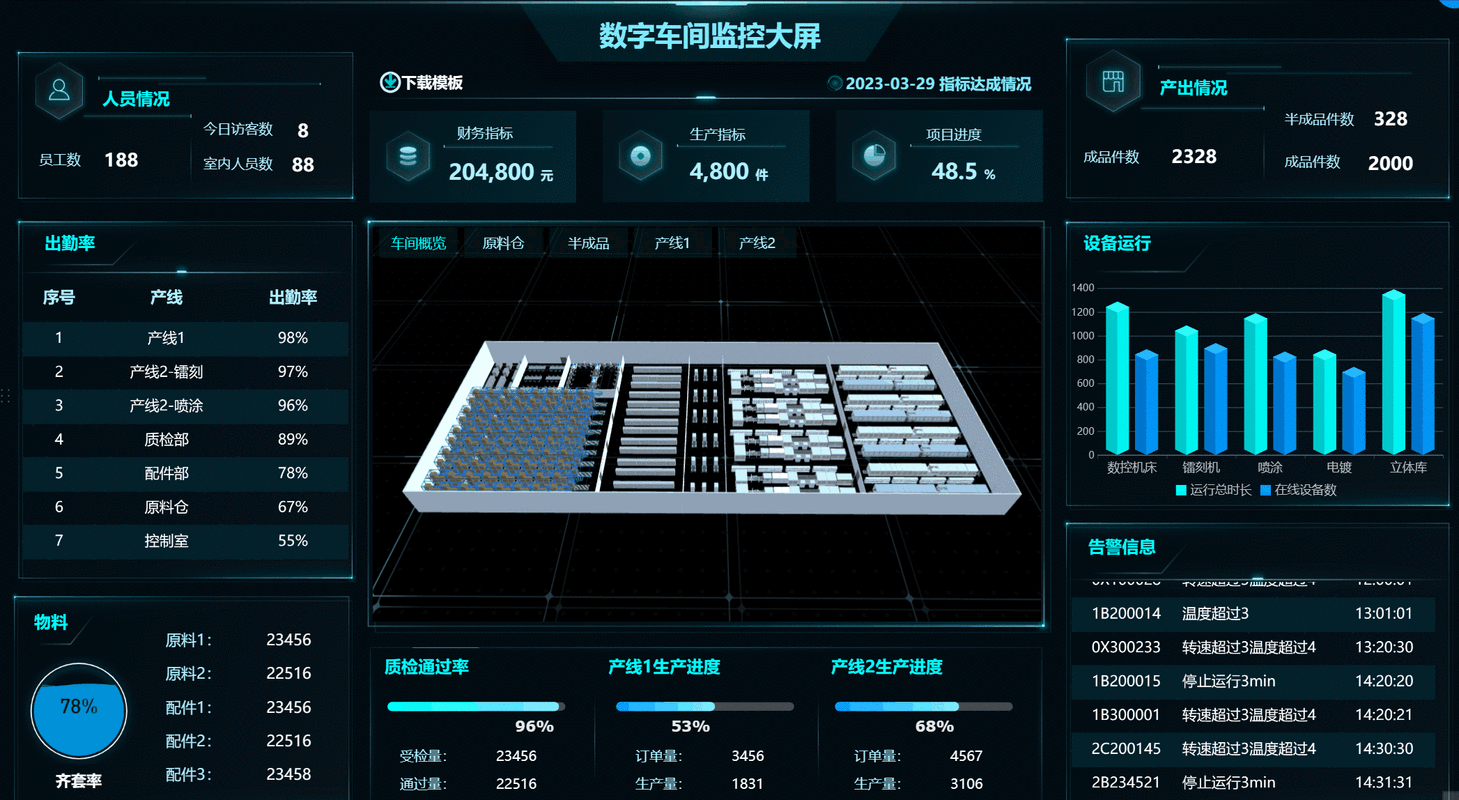
。现在的生产设备,大多都带PLC,加几个低成本传感器就能把从原料批次、设备参数、环境温湿度到加工过程的所有数据全采下来,再把历史上合格不合格的样本喂给模型,模型很快就能摸出来:哪几个参数凑在一起,一定会出不合格品。
还没加工完,甚至刚上线调参数,系统就能告诉你:“这个参数不对,再调0.5个压,不然出来就是废的”。你说这比你干完了再捡废品香不香?
上个月我跑长三角,见了一家做汽车注塑内饰件的工厂,他们原来换一次原料批次,要调两三个小时机,出20多件废件才对得上参数。现在上了预测性质量控制,换料之后系统直接给你输出最优参数,第一件就是合格的。光是省原料和调机时间,每个月就能省十几万,三个月就收回了改造的成本。
中小工厂没钱上全车间传感器怎么办?其实你不用一下子全改,就抓你出问题最多的那个工序就行。你焊接不合格率最高,就先采焊接的电流电压压力;你注塑尺寸波动大,就先采模温和注射压力。原来的设备就能出数据,不用全换设备,几万块就能先跑起来试效果,降下来的废品率直接就能赚钱。
❗ 坑一:上来就要全流程改造,步子太大扯着蛋
我见过不少工厂,被供应商忽悠,一下子投几十万上百万,全车间所有工序都改,结果搞了大半年跑不通,一线工人不会用,最后扔那吃灰。其实完全没必要,先找你废品最多、亏钱最多的那个瓶颈工序,改完出效果,工人看到好处愿意用,老板看到赚到了,再慢慢铺开,稳得很。
💡 坑二:只信AI模型,扔了老技工的经验
很多工厂做的时候,觉得模型就是对的,老技工那套经验过时了。扯!老技工摸了十几年,知道“这个批次的原料熔点低两度,模温必须降三度”,这种经验是最值钱的,一定要喂进模型里,模型才能准。预测性质量控制是帮老技工省力气,不是替代老技工。
✅ 坑三:做完就一劳永逸,再也不更新模型
设备用久了会磨损,原料批次换了性质会变,甚至夏天冬天车间温度不一样,参数都要变。模型不是装完就不管了,每个月要拿新的质量数据更新一遍,才能一直准。你装完就扔那,半年之后模型就不准了,白花钱。
说实话,现在这个行情,抢订单难,降成本易。你把废品率从5%降到1%,赚的钱比多接两个小订单还多。预测性质量控制不是什么大厂才能用的黑科技,现在就算是几十人的小工厂,也能低成本用起来,真的值得试一试。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:帮制造企业把废品扼杀在投产前 https://www.dachanpin.com/a/tg/70880.html