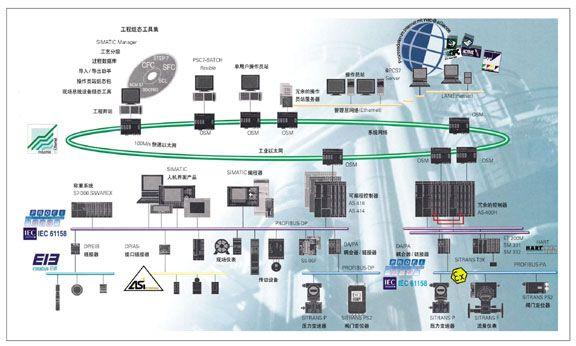
过程控制系统(PCS):流程工业隐形的生产心脏

很多人逛流程工厂,进了厂区只看得见高耸的塔器、交错的管线、轰鸣的机组,很少有人注意到中控室那一排屏幕里藏着的东西。少了它,整条生产线连一分钟都稳不住。

别被定义绕晕,看懂能用的过程控制系统(PCS)

说白了,过程控制系统(PCS)就是给连续生产做“全自动保姆”的。从炼化、化工到食品、制药,只要是连续进料连续出料的流程生产,都离不开它。它把现场几十上百甚至上万个测点的温度、压力、流量、液位、成分数据全收上来,按照预先设好的逻辑自动调阀门、改转速,把所有参数死死钉在工艺要求的范围内,帮你出合格的产品。
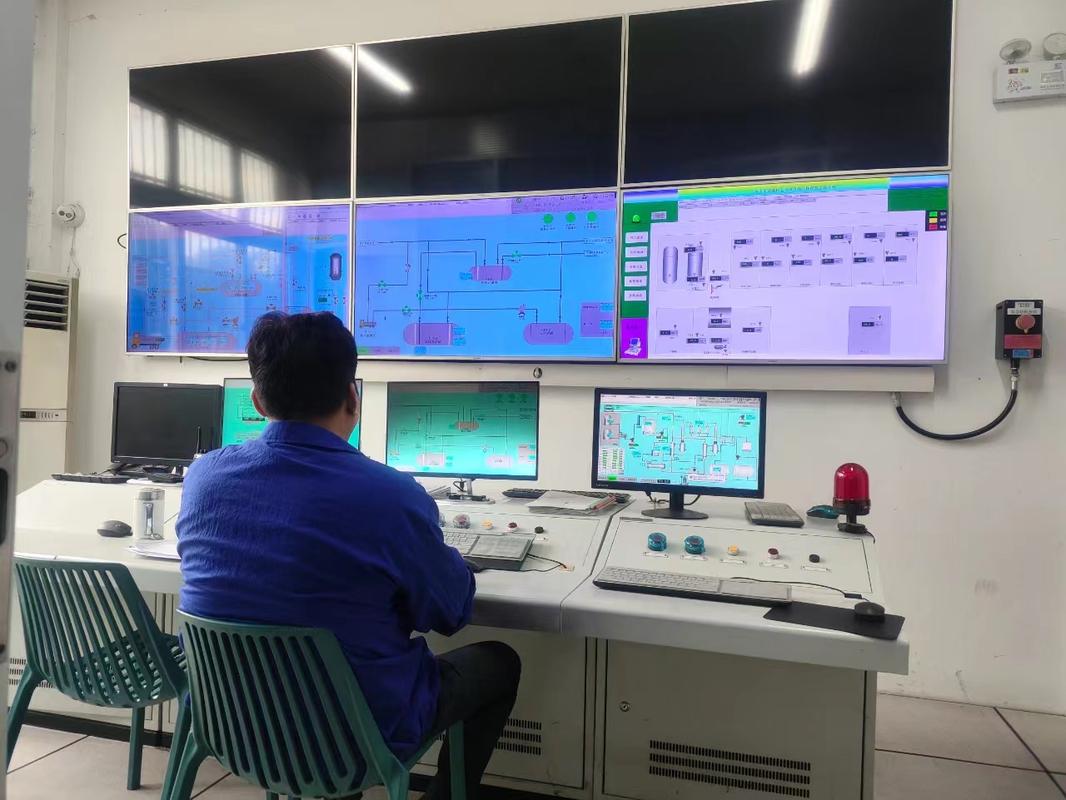
炼化工厂中控室过程控制系统PCS操作界面
问:很多工厂对外说自己已经上线了PCS,会不会只是装了几个监控屏? 答:太对了。这是国内很多中小流程厂的通病。花了大几十万上百万,只买到了“远程看数据”的功能——原来需要工人跑现场调阀门,现在改成中控室点鼠标,核心的闭环控制、异常联锁保护全没开。真的PCS,是出了小问题自己就能兜住,不用三班倒的操作工时刻绷紧神经,更不用维修班慌慌张张往现场跑。

2024年过程控制系统(PCS)的落地新趋势

这两年行业变化真的不小。早十几年,PCS基本就是国外品牌垄断,参数都是固定的PID,优化全靠老师傅经验。现在不一样了,国内厂商做的PCS已经起来了,还把AI优化、软测量、边缘计算这些新东西直接嵌到了系统里,不用你额外花大价钱对接。 我上个月刚碰过一个例子,华东一个千万吨级炼厂,催化裂化装置原来全靠班长经验调反应温度,收率波动一直在1%左右。换了嵌了AI优化模块的新一代PCS之后,系统能实时根据原料性质调整参数,收率直接稳定提了0.8个百分点。一年算下来,多赚快八千万。 不过话说回来,炒概念的也不少。好多厂商把老DCS换个界面,加个数据大屏就敢叫“智能PCS”,骗补骗钱的不在少数。别信那些花里胡哨的,能把基础控制做稳,能帮你降能耗提收率,就是好系统。 问:我们厂是年产几万吨的精细化工厂,预算不到百万,要不要跟风换新一代过程控制系统(PCS)? 答:完全看你的产品要求。如果做的是普通低端化工原料,参数波动个1%不影响品质卖货,那没必要全换,把老系统的控制模块升级改造一下,补上闭环控制就行,花十分之一的钱就能解决问题。但如果你做的是电子级氢氟酸、药用中间体这种对纯度要求到ppm甚至ppb级的产品,温度差个0.5度,压力波动0.01MPa,整批货就直接报废,那咬咬牙上一套靠谱的新PCS,最多一年就能收回成本,怎么算都划算。
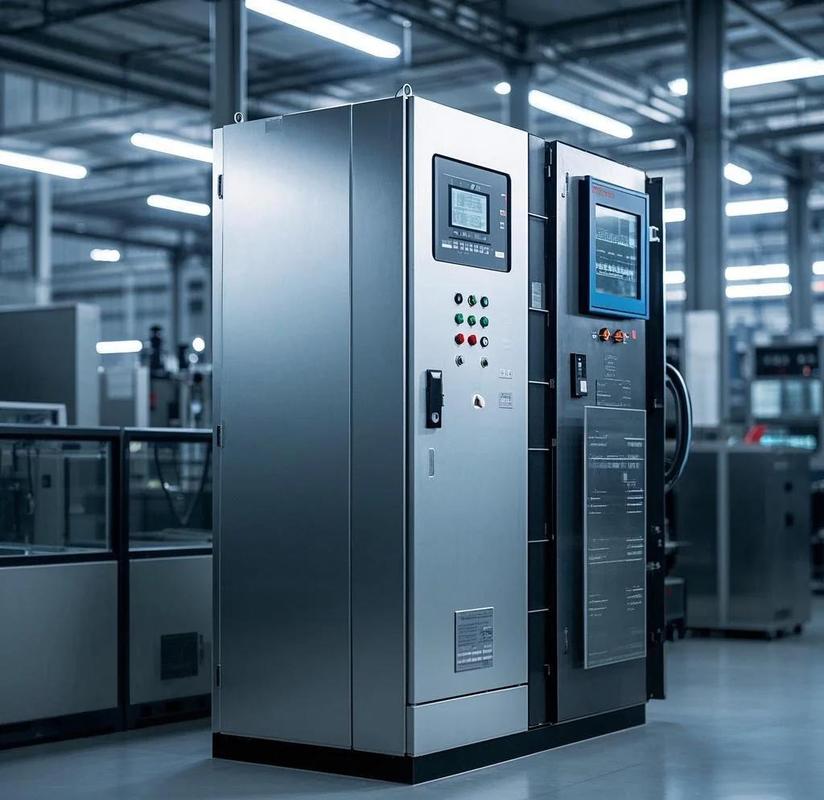
工业现场新一代过程控制系统PCS边缘机柜

选过程控制系统(PCS)最容易踩的三个坑

选过程控制系统(PCS)最容易踩的三个坑
我干工业这二十年,见过太多工厂在PCS上走弯路,整理三个最常见的坑给你: 💡 坑一:盲目迷信进口品牌,忽略本地服务。进口PCS确实做得早,稳定性不错,但你要是开在三四线城市甚至偏远地区,出了故障厂商工程师三天才能到现场,生产线停一天损失几十万,这亏吃的太大。现在国内头部厂商的PCS,核心控制性能已经完全追平进口,响应速度快,上门服务当天就能到,价格还便宜三分之一到一半,性价比高太多。 ❗ 坑二:贪大求全,买一堆没用的功能。很多销售给你推数字孪生、全链路大数据分析、AI质检一大堆功能,你一条几十人的生产线,要这些干嘛?先把核心回路闭环控制和异常联锁保护这两个基础功能做扎实,能保证生产稳定不出事故,比什么花里胡哨的都强。后续需要了再慢慢加功能都来得及。 ✅ 坑三:上线之后就不管了。太多工厂觉得PCS上线就一劳永逸,用十年八年都不维护。生产工艺改了,设备老化了,传感器漂移了,控制参数还是十几年前的,用着用着控制效果越来越差,还骂PCS不好用。记住,每半年校准一次测点,每年更新一次控制逻辑,两三年优化一次控制参数,才能一直保持好的控制效果。 现在都在说工业智能化,其实所有的智能化应用,都得搭在PCS这个基础上。基础打不牢,上层再漂亮的大屏、再玄乎的概念,都是空中楼阁。把你的PCS调好,生产稳了,成本降了,赚的钱才是真的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:过程控制系统(PCS):流程工业隐形的生产心脏 https://www.dachanpin.com/a/tg/70887.html
赞 (0)
分布式控制系统(DCS):为什么它依然是流程工业的核心中枢
上一篇 39分钟前
那些悄悄温暖生活的自动化,藏着你未曾察觉的温柔
下一篇 2025-09-12 01:18:00

相关推荐

  • Modbus协议:工业圈用了40年的“老网红”,为什么还没死透?

    第一次接触Modbus协议,是十年前在珠三角的一个五金车间调PLC。那天四十度的天,车间里风扇吹出来的风都是烫的,师傅拿个万用表戳着485口,头也不回跟我说:记死了,工业设备能搭顺溜说话,十台有八台靠这货。 那时候我还觉得,不就是个四十多年前的老协议么?早晚得被新玩意换掉。结果干到现在,见了大大小小上百个工厂,不管是新上的智能生产线,还是十年前的老设备改造,…

    投稿 2026-08-24
  • 方向盘上的春秋:一位物流人的十年征途

    老周的解放牌卡车刚驶进服务区,后斗里的猕猴桃就传来轻轻的碰撞声。他拉开车门跳下去,习惯性地绕到车尾检查篷布,指腹划过被雨水浸得发暗的帆布,忽然想起十年前第一次装货的情形。那时他还是副驾,跟着师傅跑广州到昆明的线路,如今自己也成了能独当一面的老把式,卡车仪表盘上的里程数早已突破百万。 车斗里的猕猴桃来自眉县的果园,凌晨三点刚从枝头摘下,带着晨露就被搬上了车。货…

    2025-09-17
  • 田口方法:被低估的稳健设计核武器,90%的工程师还没用对

    第一次听说田口方法——玄一博士搞的那个?心想,不就是正交试验加信噪比嘛,能有啥稀奇。后来被现实狠狠打脸。一个塑料件翘曲问题,参数调了三个月,DOE跑了好几轮,良率卡在85%死活上不去。绝望之际,翻出田口方法,两周搞定,良率飙到98%。用对了真能救命,不是吹的。 参数设计:别一上来就控公差,那是烧钱 田口方法最颠覆的一点:先做参数设计,再谈容差。传统思维是尺寸…

    投稿 2026-07-09
  • 人机协作:国内制造车间的落地真相

    上个月去长三角跑了五家不同品类的制造车间,差点推翻我之前对人机协作的所有认知。前几年跑工业圈,所有人都在喊全自动化、无人工厂,仿佛车间里看不到人才是终极答案。现在风向变了。 为什么全自动化反而走不通? 说白了,现在消费端的需求变得太快。一款热门车型卖两三年就要改款,小到前脸轮廓,大到车身结构,说改就改。全自动化焊装线改一次,动辄千万成本,还要停线一周以上,亏…

    投稿 2026-08-27
  • 时间测定(MTM)的数字化闹剧:为什么你测的工时总是不准

    说实话,干了十几年工业工程,最怕听到的一句话就是——“咱们上套MTM系统,标准工时立马就准了。” 准个鬼。 我亲眼见过一家汽车零部件厂,花了两百万引进某知名MTM软件,连方法时间测定(MTM-1)和MTM-UAS的区别都没搞清,培训三天就强行上线。结果呢?产线班长拿着平板装模作样点几下,后台数据全是乱填的——伸手、移动、抓取这些基本动作代码,选的跟实际动作完…

    投稿 2026-07-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息