去年跑江浙的老纺织厂做改造调研,碰了一鼻子灰。
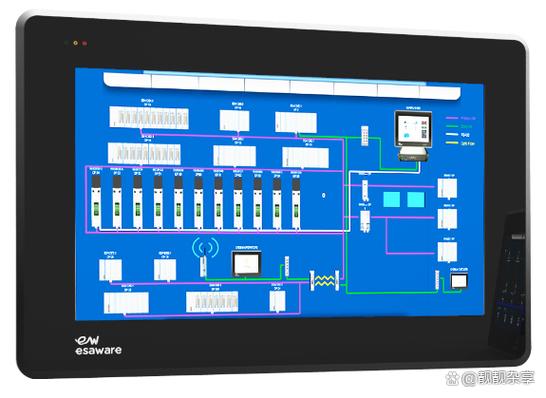
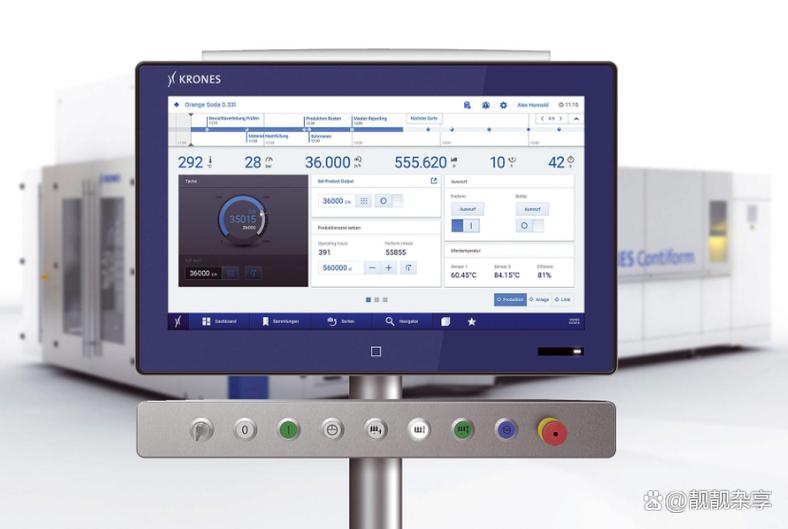
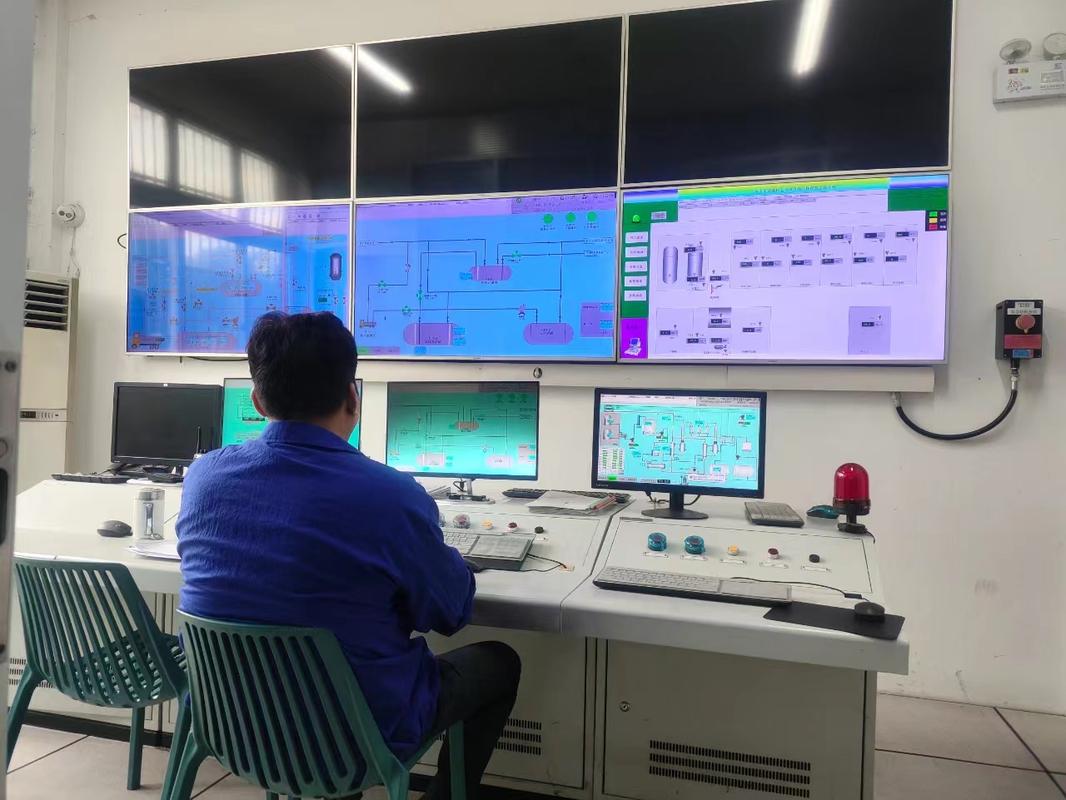
很多工厂花大价钱换了核心设备,最后栽在了人机界面(HMI)上。
不是不好用,是根本没人用。
很多甲方老板对HMI的认知还停留在“就是个显示数据的屏幕”,预算往PLC、机器人上堆,给HMI留的钱恨不得抠到牙缝里。
我见过最离谱的一个案例,一家做汽配冲压的工厂,换了全新的伺服线,HMI随便捡了个便宜货装上去,界面逻辑乱的像迷宫,操作工翻三页才找得到紧急停止按钮。
上个月出了小事故,就是因为出事的时候慌了,半天没摸到停键。
太坑了。
说白了,HMI是连接人和机器的唯一接口,机器再先进,工人摸不顺,等于白搭。
很多人上来就想上高大上的功能,完全忘了谁才是每天用它的人。
问:现在很多新HMI都支持远程监控了,老厂改造直接换个新大屏不行吗?
答:真不行。老厂的设备杂,十年前的变频器、五年前的PLC、刚买的新伺服,协议五花八门,换个新HMI,光是打通所有设备的协议就要折腾半个月,搞不好还要改原来的PLC程序,很多老厂的原始程序早就丢了,当年的编程师傅都换了行业,你说难不难?
再说工人的使用习惯,干了十几年的老师傅,一辈子按实体按钮,你突然让他全改触屏点,适应期至少半个月,这半个月掉的产量,够买三台顶级HMI了。
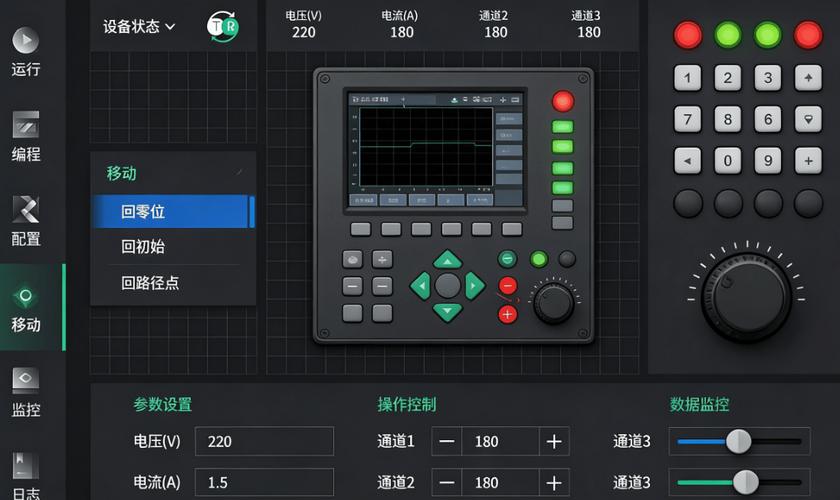
💡 一级主界面只放每天高频用的功能:启停、当前参数、产量、报警提示,四个模块占满一屏,根本不用翻页。二级界面放参数调整,三级界面才给工程师开放系统维护、日志查询,把专业的功能藏起来,不让工人碰错。
现在主流的国产HMI都支持自定义账号,操作工甚至可以自己挪按钮位置,把常用的放自己顺手的地方,太贴实际了。
现在很多HMI本身就带了边缘计算能力,OEE统计、异常预判都能在本地做,异常报警直接推到班长手机上,不用拉专用的工业网线,也不用付高额的云端服务费,对中小工厂太友好了。
问:我们厂想做数字化升级,要不要直接上云HMI?会不会成本太高?
答:完全看场景。如果你是新建整条生产线,车间网络稳定,那上云HMI没问题,远程调试、远程看数据都方便。但如果你是零散设备改造,或者车间本身网络信号不稳定,那别折腾,就用本地HMI加个轻量网关足够了。
去年有个五金厂的老板不听劝,全车间换了云HMI,结果运营商基站检修断网三小时,整条线停摆,损失快十万,得不偿失啊!
现在逛工业展,很多厂商卖HMI,上来就给你吹“10寸4K超清屏”“八核处理器”“支持大模型交互”,听起来牛得不行,说白了都是营销噱头。
工业现场你要4K屏干嘛?夏天车间太阳晒进来,分辨率越高越反光,操作工根本看不清。八核处理器给HMI用?HMI就做交互和数据传输,又不用跑AI画图,纯粹多花钱堆没用的参数。
给大家几个我选HMI的硬标准,全是踩坑踩出来的:
✅ 防护等级IP65起步,别买前面板只有IP20的,车间有油有灰,用三个月就按键失灵,哭都没地方哭。
✅ 主流工业协议全自带授权,别买那种每个协议要单独收钱的,加两三个协议授权,钱就够加钱换更高配的了。
✅ 一定要找有本地售后的品牌,工业设备出问题,等三天快递寄回去修,损失早超过HMI本身的钱了,能上门调才是硬标准。
不过话说回来,现在国产HMI做得真的不错,几千块的产品,用五六年都没毛病,完全没必要盲目追进口大牌,适合自己现场的才是最好的。
工业这行,不管什么新技术,能落地给工人省麻烦,能帮工厂提效率,就是好东西。人机界面(HMI)说起来玄乎,本质就是给人用的工具,别搞成展厅里的花瓶就行。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业改造背景下,人机界面(HMI)的坑与实用破局法 https://www.dachanpin.com/a/tg/70888.html