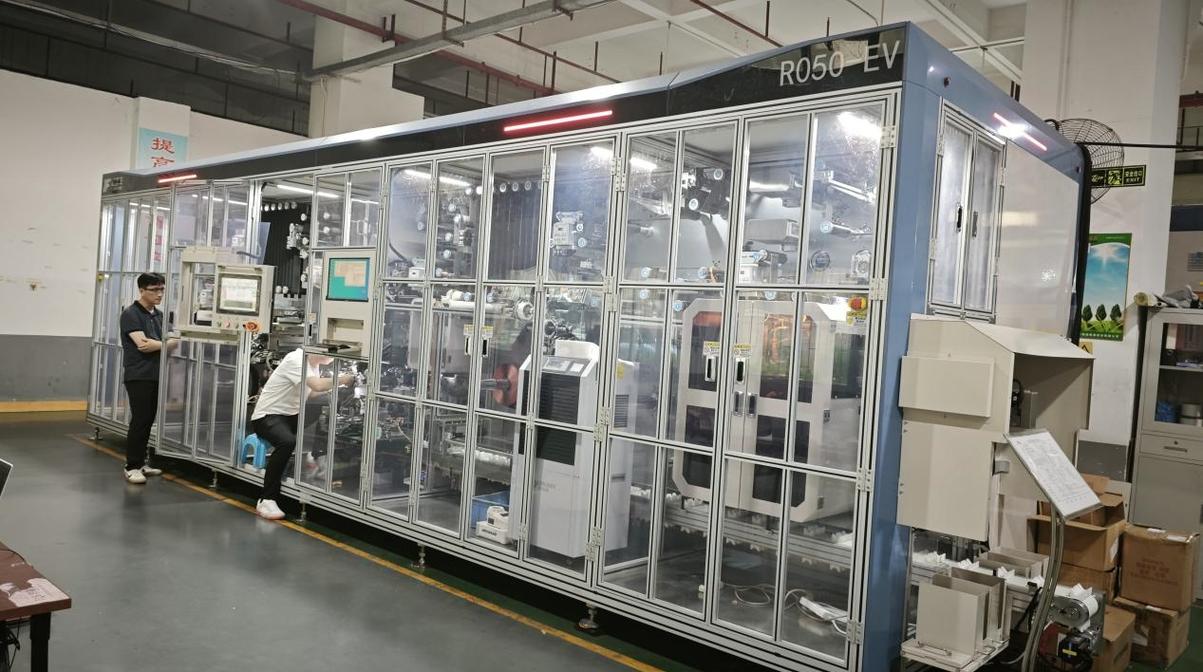
上周去珠三角一家汽车零配件加工厂做技改,刚进车间大门,就撞见厂长蹲在中控室门口抽烟。
脸皱得像泡发后又揉干的牛皮纸。
新买的全自动化冲压线卡壳三天,十万份订单眼看要违约,问题出在哪?说出来你可能不信,就是一台不到两百块的位置传感器。
很多老板一提起上自动化,第一反应就是找最贵的进口传感器买,参数越高越好,精度越准越棒。
真不是这么玩的。
我见过太多踩坑的案例,问题从来都不是传感器本身精度不够,是根本没匹配工厂的实际工况。冲压车间到处是冲压震动,还有乳化润滑油天天飞溅,你把精度0.1μm的高精度传感器装在导轨侧边,密封不好,三个月油一渗进去,信号直接乱跳。
问:我们工厂预算有限,是不是只能买便宜的国产传感器,效果肯定不如进口的?
答:完全是误区。我见过年利润几千万的成熟汽配厂,用一百多块钱的国产光电传感器,稳稳跑了五年没出问题;也见过投资上亿的新建智能工厂,装了六位数的进口视觉传感器,三个月就因为车间焊接粉尘浓度超标,天天频繁误报,最后不得不拆下来换成几千块的带防尘罩的基础款。传感器技术落地,核心是匹配场景,不是堆参数堆价格。对吧?
不过话说回来,这两年传感器技术迭代真的快,很多原来只有大厂玩得起的玩法,现在中小工厂也能碰了。
了。原来一套传感器监测系统,你要采集数据,要分析,就得专门配服务器,搭系统,小工厂根本没这个预算也没这个技术能力。现在很多新款传感器本身就带基础的数据预处理,异常数据直接在本地筛出来,只把关键信息传到中控,成本直接砍了大半。
问:现在厂家天天吹的预测性维护,真的能用普通传感器技术实现吗?会不会只是营销噱头?
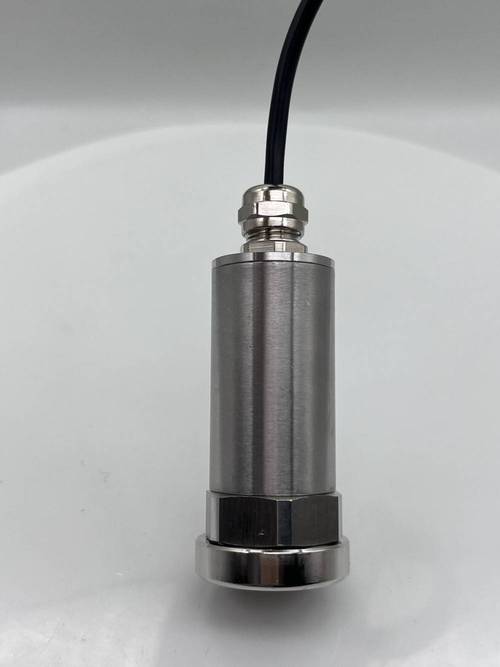
答:早就是落地的实用技术了。我上个月刚做完一个建材厂的水泥磨机技改,就是用不到两千块一套的普通振动传感器,加一千多块的边缘网关,跑了三个多月,提前七天预判了磨机轴承的异常磨损,直接避免了最少三十万的停产损失。当然,你要是指望它能预判所有奇奇怪怪的问题,那不可能,但只要能抓住七成以上的常见故障,回本就是一两个月的事。骗不了人。
跑了十几年工业现场,我总结了三个没人会主动告诉你的经验,写在这里给大家参考:
💡 先测工况再下单,别拿着参数表对标买。拿到样品先放到你要装的位置跑三天,测测误报率,看看抗干扰能力,没问题再批量装。❗ 我见过跳过这一步,批量装完之后全线改线,多花几十万改造成本的冤大头,真的亏到姥姥家。
✅ 优先选带标准工业通讯协议的款。很多小厂家的传感器报价极低,吸引你下单,结果用的是私有通讯协议,以后你要换系统、扩生产线,整个传感器都得换掉,算下来反而花了更多钱。
💡 别盲目追新技术。什么MEMS传感器、光纤传感,听起来很高级,价格也翻好几倍,普通工况根本用不上。就说测电机震动吧,传统的压电式传感器比新款MEMS便宜一半,抗干扰能力还强得多,稳定性好到能用到设备报废。
现在很多人动不动就把传感器技术吹得玄乎,又是物联网又是AI大模型,好像不整个全套就不算做对了。其实在工业现场,能稳定干活,不闹脾气,帮你省成本多赚钱,就是好的传感器技术。说白了,所有的技术,最后都要落到地面上才行。飘在天上的,那只能是PPT里的素材。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业传感器技术落地:那些教科书没教你的实操经验 https://www.dachanpin.com/a/tg/70893.html