上个月去苏南一家做精密齿轮的厂子。车间主任拉着我看电表。三台磨齿机,周末不干活,可一个月待机功耗折合电费八千多。他骂了一句。我没接话——这种事见太多了,绿色制造喊了这些年,真正卡住的往往不是技术路线,是这种没人管的“缝隙”。
先盯电表,别先盯PPT
很多企业的绿色制造方案,第一页是愿景,第二页是组织架构,第三页开始列设备清单。翻到最后一页你才发现——没有基准数据。
没基准,改造完怎么算收益?只能拍脑袋。
我的建议很土:先做两周的分项计量。空压机、冷冻机组、除尘风机、照明、加工中心,各拉一路电。为什么是两周?一周不够,夜班和周末的负荷曲线完全是两回事。有些厂白天负荷高,有些厂恰恰是夜间保温运行最费电。
✅ 一个经验值:离散制造车间里,空压系统能耗常占总电耗的10%~25%,而其中真正的有效做功可能不到一半。剩下全是泄漏、压降和过度供给。
我见过最离谱的一家,主管道三处大漏,漏点声音在车间里已经成了背景噪音,谁都听不见了。补完之后空压机卸载时间从每天不到一小时涨到六小时。这事花了两千块。
切削液和废屑,才是最脏的那一摊
聊绿色制造时大家爱聊光伏、聊储能,聊得眉飞色舞。可一进车间,地上那层油膜谁都不提。
切削液的问题在于它同时踩了三条线:危废、成本、职业健康。
集中供液加离心或膜过滤回用,能延寿两到四倍。听起来简单,实际上很多厂败在细节上——浓度不测、pH不测、杂油不撇,再好的系统三个月就臭。❗ 说白了,切削液管理是纪律问题,不是设备问题。
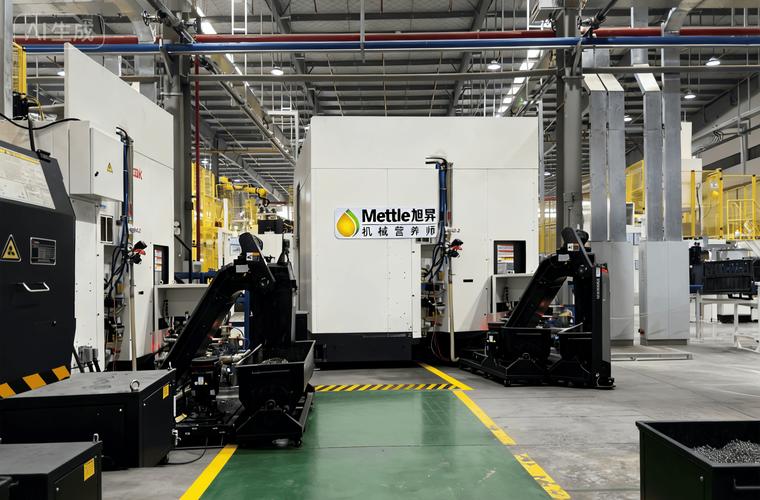
废屑这块,铝屑、铸铁屑、不锈钢屑混在一起卖,价格直接砍半。分桶、压块、除油,三步做完,每吨能多卖几百到上千。别嫌少,一年下来是台设备的钱。
问:干式切削是不是一定比湿式更环保?
答:不一定。干式切削省了切削液和处理成本,但刀具磨损快、粉尘大,有些工况下刀具消耗和能耗反而上升。准干式,也就是微量润滑MQL,是更现实的折中——用油量降到原来的几十分之一,排屑也干净。前提是你的工艺参数得重新标定。别照搬原来湿切的参数直接上MQL,断刃率会教你做人。
再制造、材料闭环,以及那个绕不开的碳账本

再制造在国内一直叫好不叫座。原因很实在:旧件来源不稳定,拆解检测成本高,客户对翻新两个字有心理阴影。
但这两年有点变了。原材料价格波动大,加上头部客户开始把碳足迹写进采购合同,再制造突然有了商业逻辑。机床主轴、电机、减速机、液压泵,这几类的再制造经济性最好。
💡 关键动作之一:把再制造件的碳足迹单独建模。用旧件替代新件,材料环节的碳排放通常能砍掉六成以上——因为最耗能的冶炼和铸造被跳过了。
问:碳减排量到底怎么算才站得住脚?
答:老老实实按生命周期算,别只算车间那一段。以电机再制造为例,要覆盖旧件回收运输、拆解清洗、更换件的生产、再装配测试,再跟生产一台全新电机外加废弃旧电机的基线去比。边界要写清楚,用了哪个排放因子、哪一年的电网因子,全都要留痕。有些第三方审核卡的就是这些细节。数据说不清,减碳声明就是废纸。
设备选型上的几个反直觉
高效电机不是万能的。变频器也不是。
有些工况,加变频反而增加谐波和故障点。液压系统改成伺服直驱,节电三成是真的,但前提是保压时间长、动作频次低;如果是高频往复,伺服的优势会被吃掉一部分。
还有余热。空压机余热回收做热水,冬天洗澡、工艺清洗都能用。这事投资回收期常常不到两年,可很奇怪,很多厂就是不做。因为没人负责。
组织上没人管,再好的技术也躺在那儿吃灰。
最后提一句容易被忽略的:绿色制造不是一次性工程。设备效率会衰减,滤芯会堵,泄漏会重新冒出来。搞一张月度巡检表,录入数据,哪怕用Excel。别一上来就搞太复杂的系统,复杂的东西没人填。
能坚持填下去的表格,才是真本事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:绿色制造不是贴标签:一个工厂老兵的电表、油污和碳账本 https://www.dachanpin.com/a/tg/72817.html