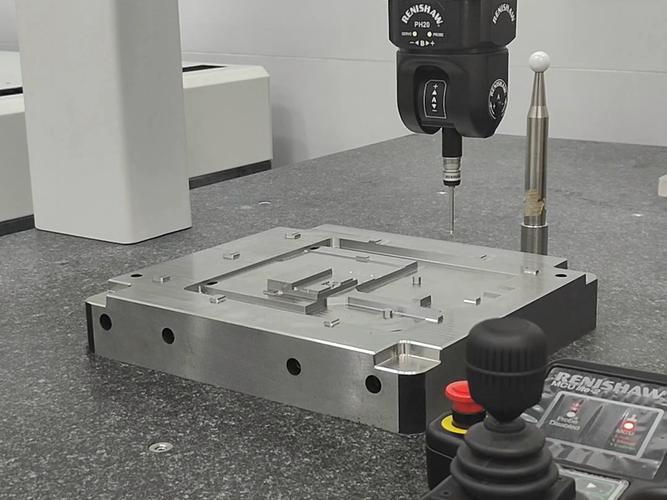
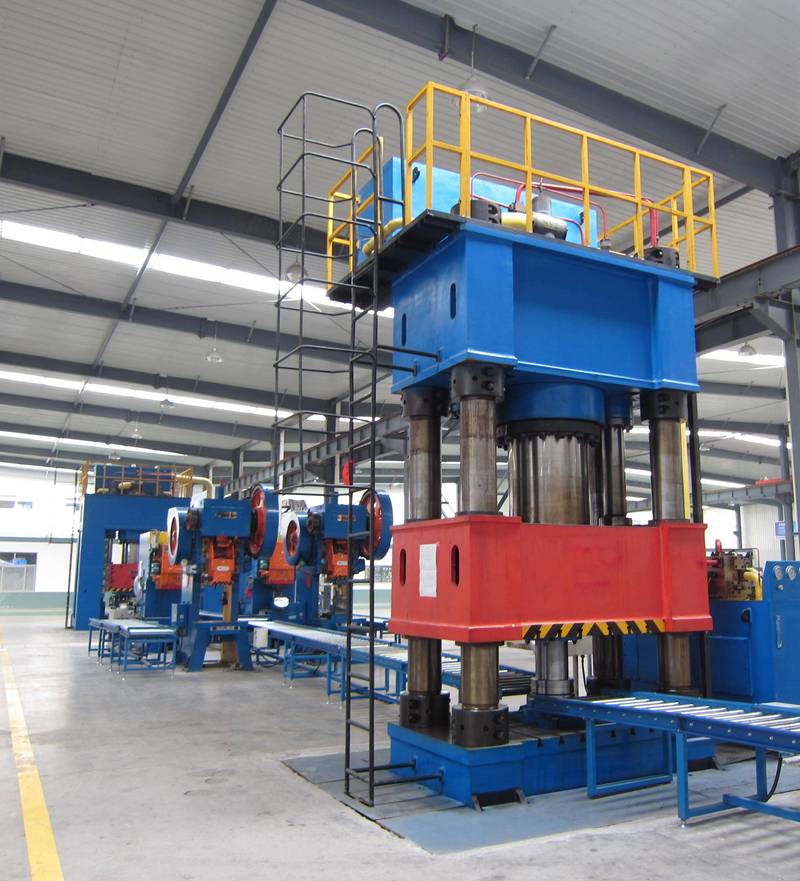
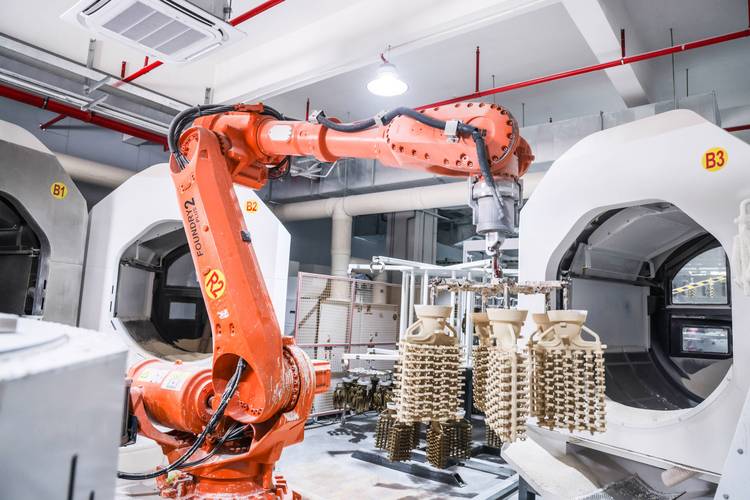
新技术改造后的铸造工艺,早就换了新面貌
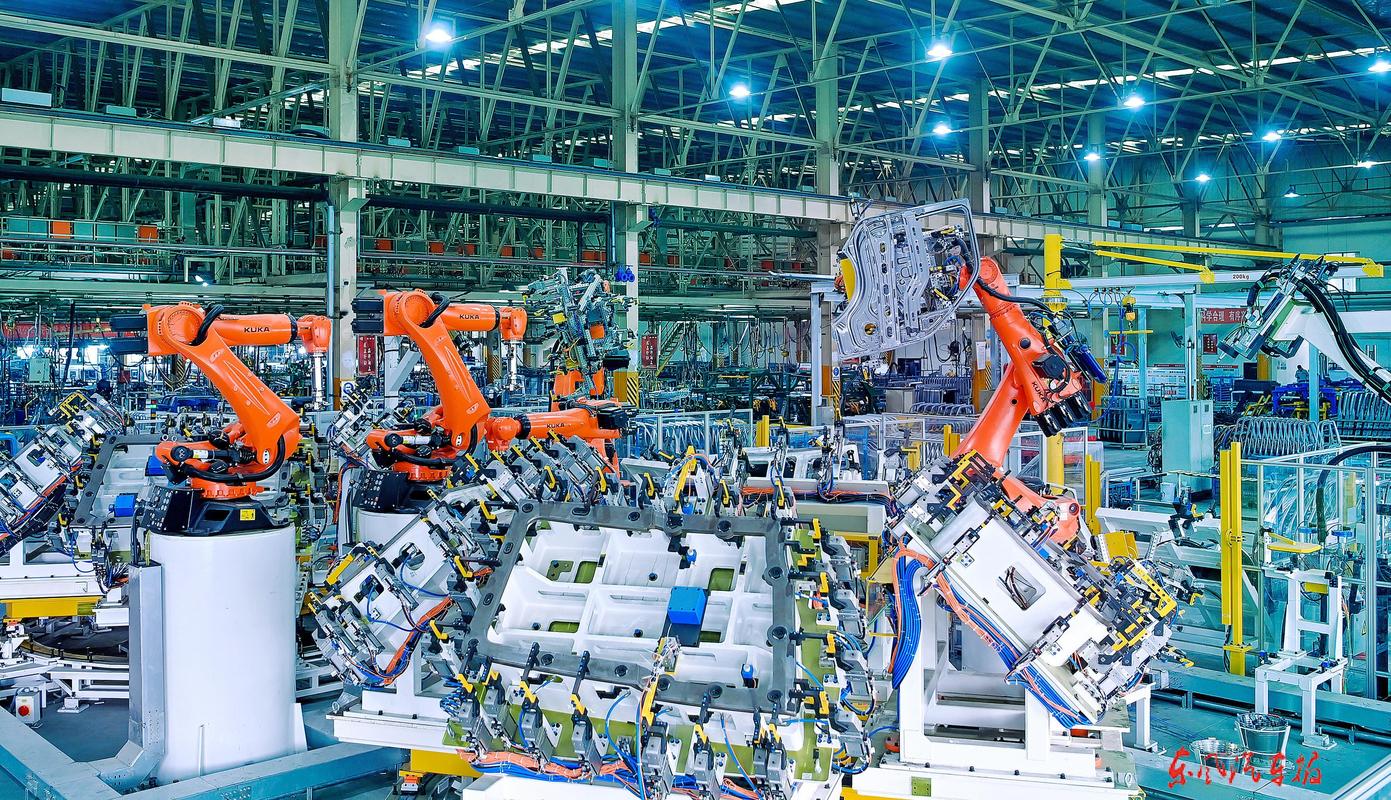
当前铸造工艺落地最头疼的几个核心问题
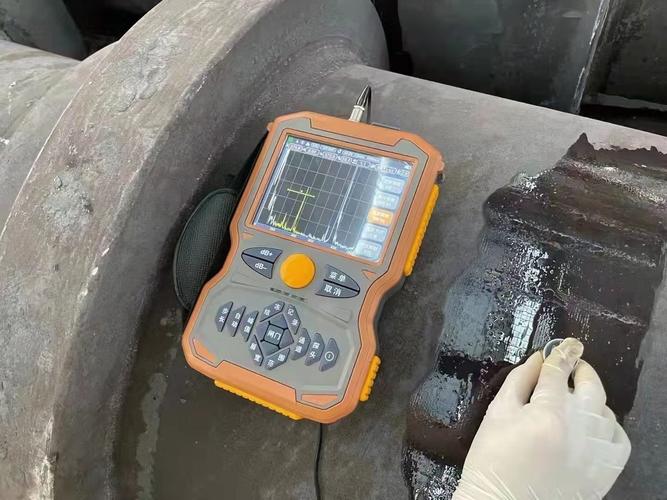
未来几年铸造工艺的新趋势,值得制造业人关注
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:现代铸造工艺:高端制造业离不开的核心成型技术 https://www.dachanpin.com/a/tg/70903.html

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:现代铸造工艺:高端制造业离不开的核心成型技术 https://www.dachanpin.com/a/tg/70903.html
胶片转动的轨迹里,藏着人类用光影书写的千年梦境。每一部影视作品的诞生,都是一群人将抽象的情绪、散落的故事,编织成可触摸的视觉诗篇的过程。那些在银幕上流转的晨昏、震颤的心跳、沉默的凝望,并非凭空出现,而是无数双手在时光里细细打磨的结晶。从一页空白的稿纸到满座的影院,从取景器里的初现雏形到剪辑台上的精雕细琢,影视制作从来都是一场与灵感的邂逅,与时光的对话。 剧本…
青灰色的砖墙爬着新抽的藤蔓,老槐树下的石凳还留着昨夜月光的痕迹,三楼张奶奶的窗台上,智能花盆正闪烁着淡蓝色的微光 —— 那是土壤湿度刚好的信号。这样的清晨,在名为 “星语湾” 的社区里,智慧从未以冰冷的科技姿态出现,反而像巷口裁缝铺里的棉线,细细密密织进生活的每一个褶皱里,让寻常日子透出不一样的温润光泽。 社区入口的识别系统没有突兀的金属感,而是嵌在木质门廊…
上个月去东莞长安跑了三家五金喷涂厂,两家都刚挨了罚。最少的罚了八万,最多的二十多万。说出来你不信,不是没装工业废气处理设备,是装错了,或者装了没好好管。 选设备别盲目追高端,匹配工况才是第一位 很多老板一听说要上设备,第一反应就是找最贵的买,觉得贵的肯定能过。完全错了。 不同行业的废气,成分天差地别。你做塑料造粒的低浓度有机废气,跑去上百万的RTO焚烧炉,那…
当屏幕上色彩斑斓的角色开始演绎一段段或热血、或温情、或深刻的故事时,动漫早已跳出 “儿童专属” 的刻板标签,成为跨越年龄与国界的文化载体。它以独特的视觉语言、饱满的情感表达和多元的主题内核,在大众文化领域占据着愈发重要的位置,不仅为观众带来感官的愉悦,更在潜移默化中引发人们对生活、人性与世界的思考。从早期简单的动画短片到如今制作精良、剧情复杂的长篇系列,动漫…
提到开车这件事,老司机们总能吐出一肚子苦水:加油站排队两小时起步,油价像坐火箭似的往上涨,冬天开个暖风还得心疼油耗。可自从新能源汽车成了马路上的 “常客”,不少车主的吐槽大会突然变成了夸夸群,连带着停车场的保安大爷都学会了新口头禅:“小伙子,你这车充电不要钱啊?” 其实新能源汽车哪是什么 “喝电不花钱” 的神仙座驾,不过是把车主们从油价焦虑里解放出来,顺便附…