
汽车覆盖件模具设计:回弹控制的现场实操经验总结

我见过太多模具厂栽在同一个坑里——前期图纸漂漂亮亮,加工出来丝毫不差,一上试压机,零件回弹偏出公差,改改废废,最后赔了节点又亏钱。干了快二十年模具,我最常说的一句话就是,设计阶段省的功夫,全是后期要填的坑。

为什么模具设计阶段不解决回弹,后期改模成本吓死人

现在汽车行业玩轻量化,高强度钢、铝合金板材用得越来越多,这些材料强度高,成型后的回弹天生就比普通低碳钢大出好几倍。之前我在华东对接一个主机厂项目,供应商为了赶三个月的开模周期,直接跳过了模具设计阶段的回弹补偿环节,想着试模完再调。结果呢,翼子板轮拱位置回弹差了1.2毫米,整个型面都要氮化放电重新修,光改模费花了三十六万,还拖了两个月的量产节点,最后赔了八十多万的违约金,原本赚的钱全赔进去还倒贴。说实话,这真不是个案。
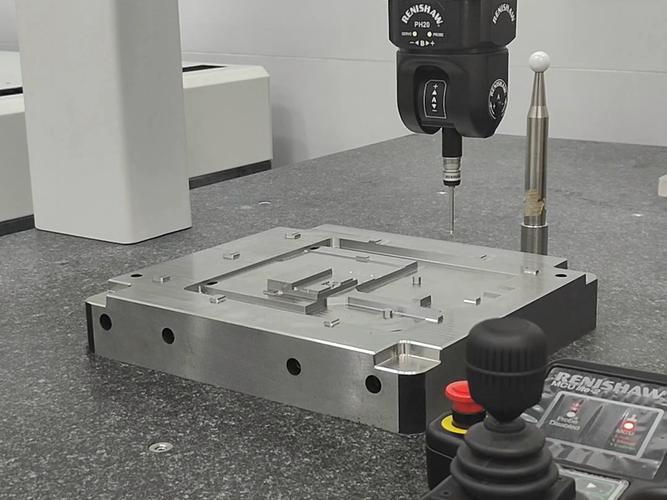
汽车覆盖件模具回弹三坐标检测现场图
汽车覆盖件模具回弹三坐标检测现场图
问:是不是只有高强度钢和铝板才需要在模具设计阶段做回弹补偿? 答:当然不是。哪怕是普通0.8毫米厚的冷轧低碳钢板,做形状复杂的外覆盖件,翻边整形完成后也会有0.1到0.3毫米的回弹。现在主机厂对外观零件的型面公差要求基本都控制在0.5毫米以内,这点误差攒到一起,总装的时候车门和翼子板的缝隙就能差出一个毫米,外观直接不合格。我早年见过做SUV内门板的厂家,嫌模拟麻烦不做回弹补偿,小批量生产一万件,最后全要人工敲修,成本比提前做模拟贵了十倍都不止。

模具设计阶段控制回弹的三个实操经验,全是踩坑踩出来的

我总结了快二十年的经验,给大家掏三个干货,都是能直接用在设计里的。

  • ✅ 回弹补偿量别全按CAE结果拉满,打九折更稳妥
    很多新手设计师做设计,直接把CAE模拟出来的回弹变形反向拉型面,结果试模的时候过补偿,反而更难调。为什么?因为CAE的参数都是理想值,实际生产中板材有料厚公差,拉延油粘度有变化,模具型面粗糙度也会影响进料,所有变量加起来,误差肯定有。我做了这么多年,习惯把CAE算出来的补偿量打个九折,试模的时候根据实际检测结果再微调,成功率至少提一半。
  • ✅ 整形工序拆成两步做,别想着一步到位
    很多人追求效率,把翻边整形做成一道工序,看起来省了一套工序,省了模具成本,实际上回弹根本控不住。尤其是大角度的翻边,一步成型的时候材料应力释放不均匀,回弹肯定飘。把整形拆成预整形和终整形两步,预整形留0.2到0.3毫米的余量,终整形一步压到位,回弹量能降一半还多,算下来整体成本反而更低。
  • ✅ 拉延筋做变深度分段设计,控住进料才能控住回弹
    绝大多数回弹不均匀,根源都是进料速度不均匀。很多设计师画模具的时候,拉延筋就是一整条等深度的,不管哪个位置需要的进料量不一样,尤其是形状复杂的覆盖件,拐角处和直边处的进料速度差很多,进料快的地方回弹肯定大。现在我做设计,都会根据CAE的进料模拟结果,把拉延筋做成分段变深度的,需要慢进料的地方加深0.5到1毫米,控住进料,回弹自然就稳了。
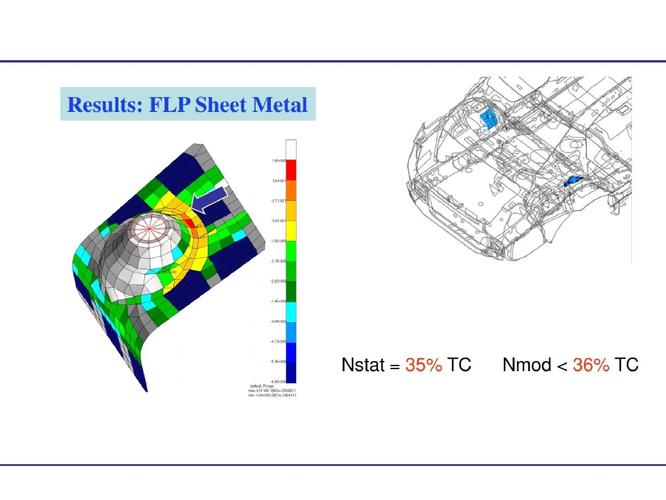
汽车覆盖件模具设计CAE回弹模拟结果界面图
问:为什么很多时候CAE模拟的回弹结果和实际试模对不上?问题出在模具设计的哪个环节? 答:这个问题问得太好,百分之九十的情况都出在材料参数不对。很多设计人员做模拟,直接用材料厂商给的标准应力应变曲线,实际钢厂每批次材料都有性能波动,屈服强度差个二三十兆帕太正常了,这点差异放到回弹模拟里,结果就能差出好零点几个毫米。另外就是摩擦系数的设置,很多人默认设置0.15,实际生产中拉延油粘度不同,模具型面粗糙度不同,摩擦系数可能在0.1到0.25之间波动,差一点,结果就差好多。我现在做模具设计,都会提前拿生产要用的同批次板材做个简单的拉伸试验,拿到实际的材料参数再输进CAE,模拟准确率能提至少三成。

当下模具设计的新趋势,老经验要结合新工具

说实话,这十年模具设计的变化真的太大了,早几年我们都是靠经验估补偿量,现在有了CAE,有了数字化工具,效率和精度都上去了。近两年新能源汽车火了,对零件精度要求更高,电池壳、结构件都是高强材料,回弹控制要求比传统燃油车严多了。

不过话说回来,很多新工具其实都是帮我们省功夫,不是取代经验。比如现在很多大厂开始用数字孪生做模具设计,把过往几百套试模的回弹数据喂给模型,做同类型零件的时候,系统会自动修正补偿量,比纯靠人算准多了,试模次数从平均三次降到一次,成本直接降两成。❗ 但是别以为有了AI有了CAE就可以不用懂现场,所有的工具结果都要靠现场经验去判断,不然很容易掉坑里。我上个月见过一个年轻设计师,完全信CAE的结果,做出来的模具回弹差了快一个毫米,就是因为参数输错了都没发现。

模具设计这行,永远是知行合一,你懂现场,会用工具,才能做出又好又便宜的模。别拿量产项目练手,设计阶段多花一天功夫,后期省几十万,这点账,大家都算得过来对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:汽车覆盖件模具设计:回弹控制的现场实操经验总结 https://www.dachanpin.com/a/tg/70902.html
赞 (0)
工装夹具:被中小加工厂低估的产能放大器
上一篇 6小时前
现代铸造工艺:高端制造业离不开的核心成型技术
下一篇 6小时前

相关推荐

  • 工业展会营销:别把参展当赶集,要做精准获客局

    很多做制造的老板跟我吐槽,一提到参展就头大。几十万扔进去,开展三天累得要死,回来整理一大本联系方式,打电话过去要么是同行套价格,要么是已经忘了什么时候去过你展位。能转化的客户,一双手数得过来。 为什么大多数工业展会营销都打了水漂 核心误区只有一个:把消费展的逻辑套在了工业展上。消费展拼人流量,拼曝光,人多就有钱赚。工业展不一样。来逛工业展的,十个里有四个是同…

    投稿 1天前
  • 从现场痛点看:质量控制(QC)七大手法里最被低估的帕累托分析

    我上个月跑了珠三角7家大大小小的制造工厂,从做汽配的大厂到做精密五金的小作坊,发现一个特别有意思的现象。很多工厂的墙上都贴着质量控制(QC)七大手法的海报,各个手法的名字写得工工整整,问现场的质量员,能说全七个名字的没几个,真能用对一个的,更少。 为什么九成工厂都用不对QC七大手法 很多人学的时候,就是应付体系审核考试,背完就忘,考完就扔。说什么QC手法是给…

    投稿 2026-08-18
  • Profibus/Profinet: 别把它当宝,也别当草——来自现场的真实声音

    在车间摸爬滚打二十年,最烦两件事:一是厂家把Profinet吹得天花乱坠,仿佛插上网线就能万物互联;二是新手被Profibus的紫色电缆折磨到怀疑人生。其实呢,这两个东西——一个老派,一个新锐——至今仍在自动化领域掰手腕。今天不聊手册上那些标准参数,就说说实际应用里那些让你拍桌子又不得不服的破事儿。 Profibus?老狗也有几颗牙 说到Profibus,很…

    投稿 2026-07-29
  • 工业制造降本增效的核心:工作研究的落地实践

    很多工厂老板一开口就喊降本,喊了五六年,该浪费的还是浪费。 为什么? 因为他们盯着买新设备换系统,从来没沉下心做工作研究。 什么是制造企业真正能用的工作研究 很多人对工作研究的印象还停留在IE工程师拿秒表掐工人时间,那都是老黄历了。现代工业的工作研究,核心就是两部分:方法研究找流程浪费,作业测定定标准时间,本质就是把每一个环节的无效动作挖出来干掉,不花大价钱…

    投稿 2026-08-20
  • 田口方法:被误解的稳健设计,其实能救你的产线

    上周,老李又把我拉到产线边上吐苦水。他那个数控加工中心,做一款壳体,尺寸波动大得离谱。试了上百组参数,CPK死活上不去。我说,你试过田口方法吗?他愣了一下——“那玩意儿不是搞理论的人玩的吗?” 我差点没把咖啡喷出来。 这就是今天很多工程师的误区:田口方法=复杂的正交表+高冷的SN比。说实话,我第一次接触也是这么想的。但后来一个项目把我逼急了,硬着头皮用了,结…

    2026-06-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息