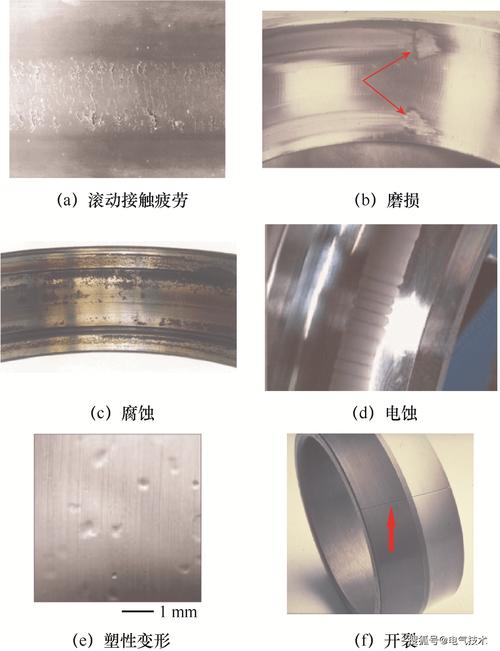
很多人挑机械零件,只看材料牌号,只看机加工精度,从来不会问一句:你们热处理怎么做的?可实际上,工业里失效的机械零件,超过七成问题出在热处理上。
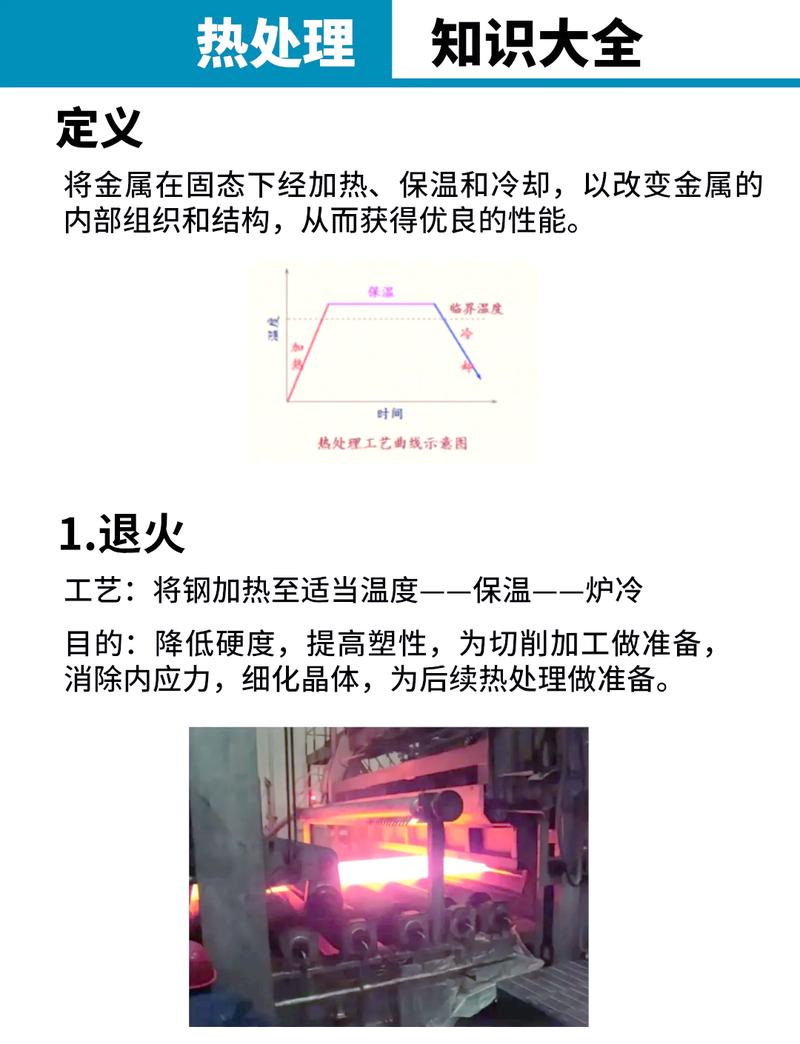
再好的钢材,也只是一堆没定型的原料。热处理通过控制加热、保温、冷却的整个过程,改变钢材内部的晶粒结构,想要硬度?想要韧性?想要耐磨?想要抗疲劳?全靠热处理调。
风电一吨多的主轴,新能源汽车减速器里巴掌大的齿轮,哪一个离得开?我前两年接触过一个做工程机械销轴的厂家,为了省两成热处理成本,把调质工序改成了正火,硬度差了十几个HRC,客户用了半年,销轴断了,挖机翻了,赔了三百多万,直接把厂拖垮了。
说实话,这行踩过这个坑的不在少数。
问:是不是只有受力大的大型零件才需要做热处理,小零件就能随便对付?
答:大错特错。你手机摄像头的防抖弹簧,机械手表的发条,甚至汽车钥匙里的弹片,哪一个不需要热处理?弹簧钢不做淬火回火,用三次就弹性疲劳,再也弹不出来了。小零件单价便宜,不代表工艺可以省,反而因为尺寸小精度要求高,热处理的参数控制比大件更严。
放在二十年前,大部分工厂的热处理还停留在“烧红了蘸机油”的阶段,全靠老工人的经验看火候。现在不一样了,各种新工艺早就普及了。
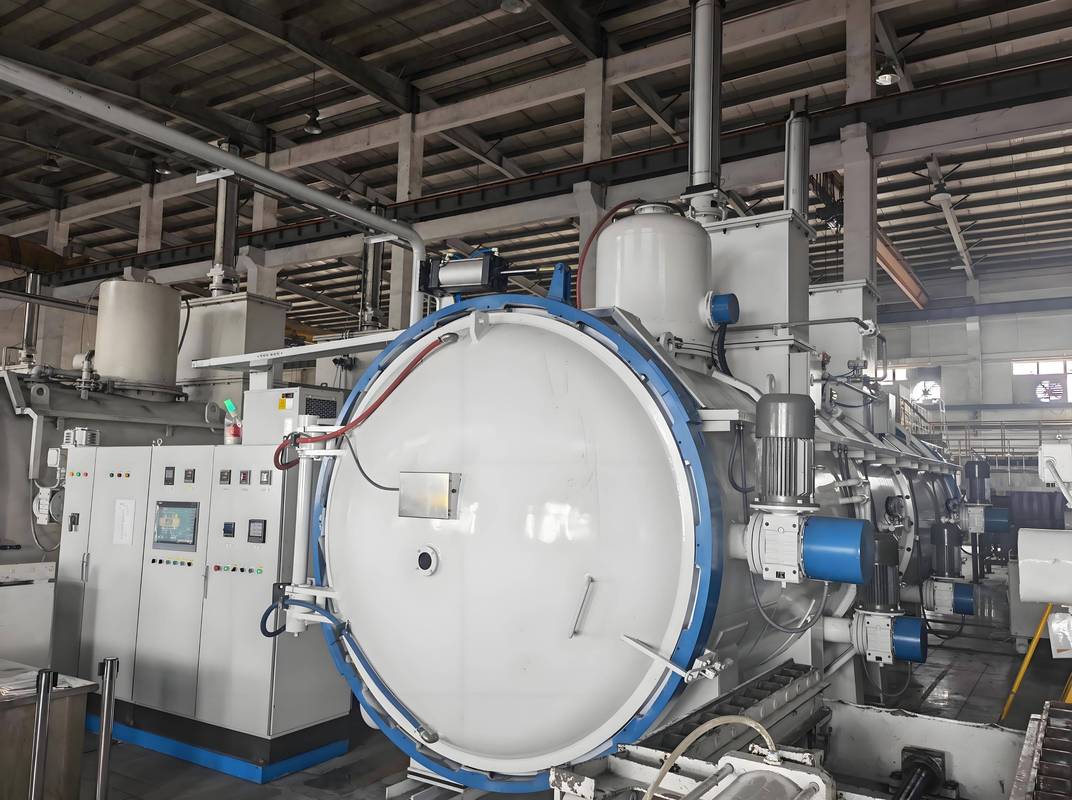
真空热处理控温精度能到±5℃,变形量能控制在千分之一以内,做精密模具、高端齿轮根本离不开。激光局部热处理可以只给齿面、导轨面这类需要耐磨的位置淬火,保留其他位置的韧性,还比整体淬火省成本。还有等离子渗氮,渗层均匀,变形极小,现在航空航天的精密结构件基本都用这个工艺。
新能源赛道火了之后,热处理还衍生出不少新的应用。比如现在新能源汽车扁铜线电机的定子接头,既要保证绝缘等级能耐180℃高温,又不能因为加热损伤铜线的漆膜,新型的低温红外热处理刚好解决了这个痛点,这放在十年前根本想都不敢想。
问:真空热处理比普通热处理好这么多,是不是所有零件都选真空热处理就对了?
答:真不是。真空热处理的优点是无氧化、变形小,但价格大概是普通气氛热处理的1.5到2倍,成本高不少。如果是建筑钢筋、普通钢结构支架这类对精度要求不高的零件,做普通淬火回火完全够用,没必要花这个冤枉钱。适合的才是对的,别盲目追高端工艺。
💡 第一个坑:过度追求高硬度
很多客户一开口就要HRC60以上,觉得硬度越高越好。实际上硬度和韧性天生此消彼长,硬度太高脆度就上来,遇到冲击直接断。比如凿岩机的钎头,要耐磨也要抗冲击,HRC55-58反而比HRC60以上的使用寿命长一倍都不止。
❗ 第二个坑:不留够变形余量
热处理只要加热冷却,肯定会有变形,很多机加工下料的时候不留余量,或者余量留多了,最后出来的零件要么磨不够尺寸,要么磨过了直接报废。做精密零件,一般要根据工艺留0.2%-0.5%的变形余量,不同材料不同工艺变形量差很多,小批量试制一定要先拿1-2件试热处理,测完变形再开工,别图省事直接批量做。
✅ 第三个坑:不追踪终检性能
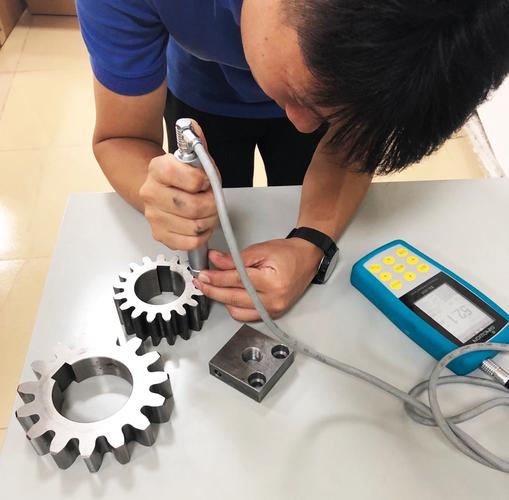
很多工厂做完热处理就直接发货,从来不会抽检性能。渗碳层厚度够不够?残余应力超不超?硬度均匀吗?这些不检,到了客户那边出问题,全是你的锅。现在哪怕是小厂,也得配个硬度计,抽几件测测,花不了半个小时,能省几十万的赔款。
不过话说回来,现在制造业卷价格,很多甲方压成本,乙方第一个砍的就是热处理的预算,能省一道工序就省一道,能用便宜工艺就不用贵的。最后砸了自己的牌子,实在是捡了芝麻丢了西瓜。
热处理这行,玩的就是细节。差十度温度,差两分钟保温,出来的性能就是天差地别。干制造业,别在这种核心地方偷懒。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理:机械制造业容易被忽视的隐形核心 https://www.dachanpin.com/a/tg/70909.html