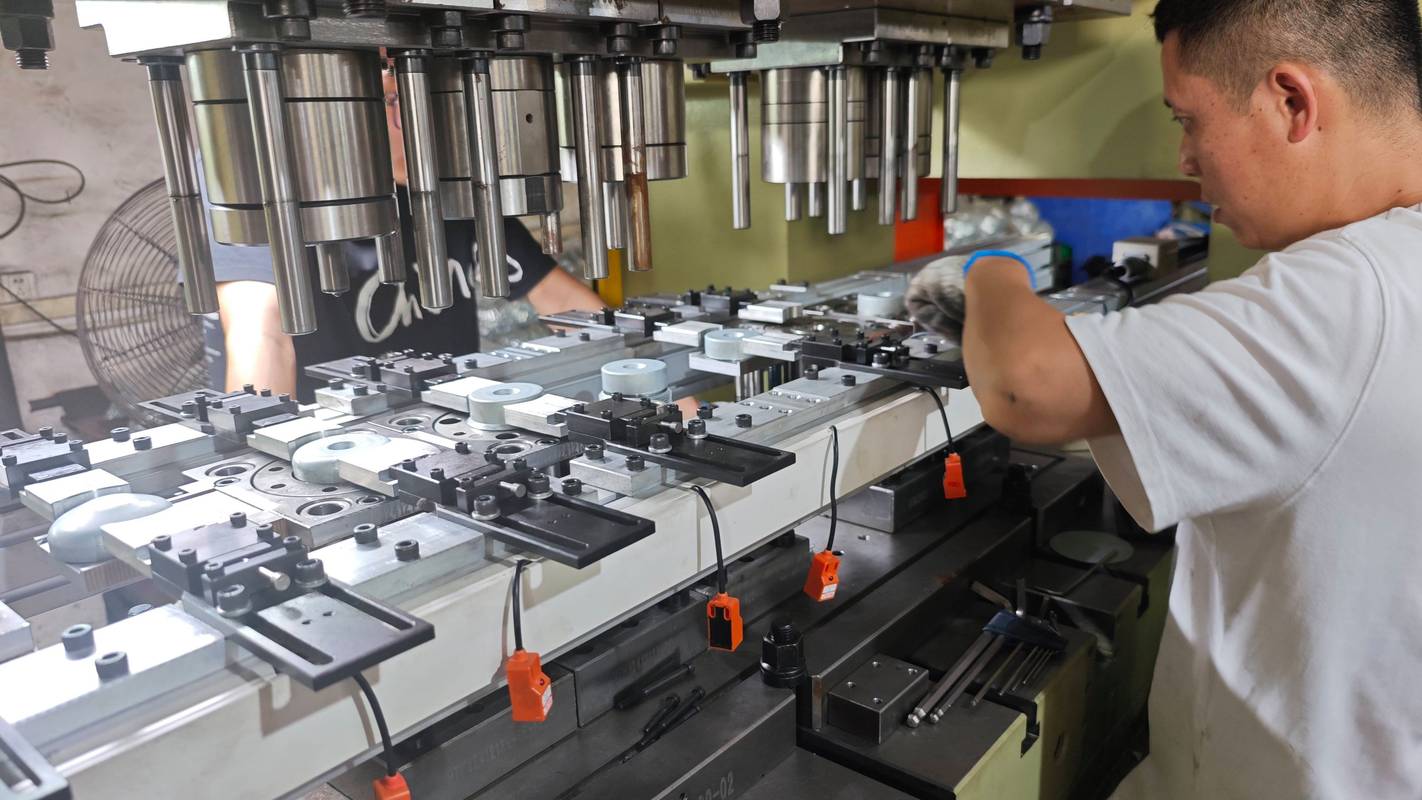
我跑过不下一百家制造工厂,见过太多离谱的场景:这边工位堆了半米高的在制品,那边工人靠在设备上刷手机等活。老板拍着桌子说我设备都是新的,人也招够了,怎么产量就是上不去?
很多生产主管张口就说我算过节拍,每个工位平均一分钟出一个活,一天八个小时就是480个,怎么实际只能出300个?
错就错在你算平均数。
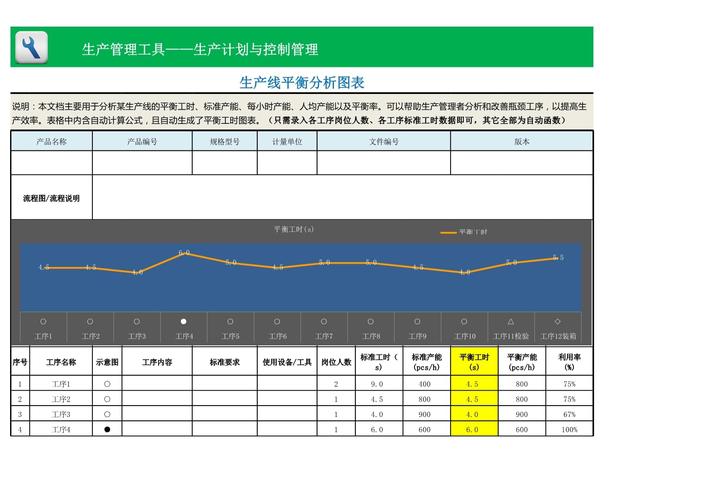
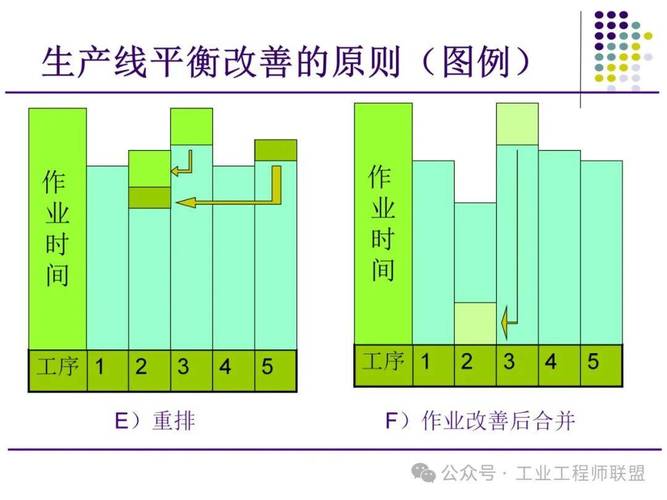
生产线平衡的核心,从来不是拉平平均数,是找
说白了,整条线的产出,永远被最慢的那个工位卡死。你把其他九个工位干得再快,除了堆出一堆在制品占地方,半毛钱用都没有。
问:我们线体刚开的时候做过平衡,怎么跑半年就不对了?
答:太正常了。员工熟练程度涨了,产品换型了,物料供给时不时断半小时,甚至老员工走了新员工上手慢,哪怕同一个工位的工时都会飘10%-20%,原来的平衡直接就破了。这不怪你,怪你没把生产线平衡当成动态的事,当成一锤子买卖,那肯定不出三个月就乱套。
不过话说回来,哪怕是做了十几年的老主管,也容易踩坑。
✅ 第一个坑:为了凑高平衡率强行塞活。很多人追求95%以上的平衡率,看到哪个工位闲个十秒八秒,就非要给他加个工序,结果工人被逼得连喝水的功夫都没有,出错率飙升,良率掉两三个点,省了时间亏了成本,本末倒置。
✅ 第二个坑:完全不预留异常缓冲。把每个工位的工时卡得刚刚好,员工临时想去个厕所,设备出个五分钟小故障,直接整条线停摆,全车间都等你一个人。
✅ 第三个坑:多品种换型不重调平衡。现在都是多品种小批量,你做A产品的平衡放到B产品上,原来的瓶颈变成闲工位,原来的闲工位变成堵点,不乱才怪。
很多人花大价钱请咨询公司做生产线平衡,做完报告放柜子里落灰,过半年一看,跟没做一样,多半就是踩了这几个坑。
问:现在很多工厂用AI自动排程做生产线平衡,靠谱吗?
答:说实话,工具是好工具,但别全迷信。AI算出来的平衡率能冲到98%,但它没算那个工位的工人腰不好,干不了连续抬料的重活,也没算那个工位的设备三天两头出小故障,留的缓冲根本不够。工具是给你出初始方案的,最后还是要靠车间摸了十几年线的老班长,现场调个一两次才好用,这点到现在都没变。
别听那些卖系统的瞎忽悠,说生产线平衡是大公司才玩得起的东西。小工厂十来个人的线,有个秒表有个本子就能调,好用得很。
我给你说最实用的三步:
1. 线边站半小时,每个工位测三次实际操作工时,记下来,别拍脑袋凭印象给工时。很多时候你觉得某个工序只要两分钟,实际工人要翻三次料箱,找五次工装,实际要四分多钟,差得远。
2. 把瓶颈工位的活拆出一两个小步骤,分给旁边有空余的工位。哪怕闲的工位多了十几秒,总比整条线等你五分钟强,这点账肯定算得过来。
3. 每次换班抽十分钟碰一句,今天哪个工位堵了,记下来,每周微调一次,慢慢就顺了。
💡 前年我在东莞认识一个做五金小零件的加工厂老板,十来个人的装配线,原来一天出1200件,就靠一个秒表一个本子,调完生产线平衡,半个月后稳定到1600多件,产量涨了快30%,一分钱没花,你说香不香?
❗ 现在制造业的最新实践,也不是什么高大上的黑科技,就是把原来一季度一次的静态平衡,改成
。很多工厂现在要求线体组长,每天下班花十分钟,核对一下当天各个工位的实际工时,哪个工位工时飘得厉害,第二天换班后调个三五分钟,就搞定了。适配现在多品种频繁换线的需求,效果特别好。
上个月我去浙江台州一个做户外露营装备的工厂,他们原来换一次款,要大半天才能出合格的满产,现在靠动态调生产线平衡,换完线一个小时就能稳定达产,整体效率提了快两成,老板笑得合不拢嘴。
其实说穿了,生产线平衡哪有那么多玄乎的概念?就是让每个人每台机器,别闲得发慌,也别累得要死,把各个环节的等待浪费砍掉就完了。
别搞那么多花里胡哨的PPT,你现在就去线边站半小时,看看谁在等料,谁在赶活,看完你就知道该调哪了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:为什么你的工厂总在抢工和等工之间反复横跳 https://www.dachanpin.com/a/tg/70933.html