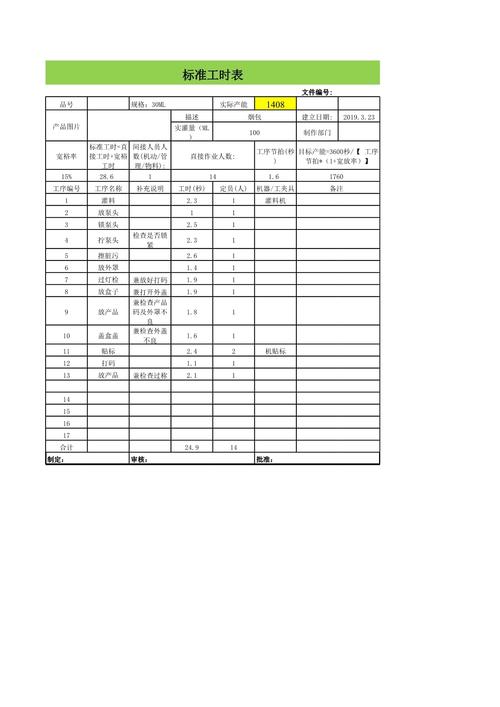
我十年前在长春的整车车间蹲点做IE改善,见过老工段长把一摞标准工时表摔在新来的工程师桌上,脸涨得通红:“按你这个工时,我们每条线每天都要亏两个小时产能,订单交不出去你负责?”那堆表就是刚用传统秒表法测出来的,误差快25%,全废了。后来我们用时间测定(MTM)重新算,误差压到了3%以内,排期一下就顺了。
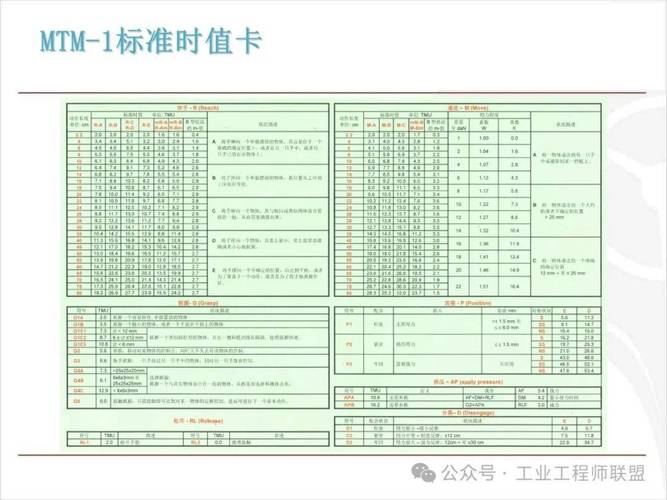
很多人听过这个词,以为就是另一种测工时的方法。不对。时间测定(MTM)全称预定动作时间系统,核心逻辑是所有手工操作都能拆成若干种最基础的动作,每个基础动作的时间,已经被大量工业实践统计出了标准值,只和动作的距离、重量、难度有关。你只要把当前工序的所有动作按MTM的规则拆成基本单元,对应查好每个单元的时间,加总得到的就是可以直接用的标准工时,根本不用等工人磨合一个礼拜再掐表测。
问:时间测定(MTM)和工厂常用的秒表测时法比,优势到底在哪?
答:差在底层逻辑。秒表测时是现场盯工人掐表,工人一看到你掐表,要么故意放慢,要么刻意加快,出来的数据本身就带偏差,碰上多品种小批量的订单,你每个产品都要掐,耗的IE工时能把人累死。MTM不用盯工人,新产品还在设计阶段,你就能算出准确的标准工时,提前排产、布局,直接省掉了试产阶段调工时的时间。而且数据不受工人状态影响,不会出现老工人做的快新工人做的慢,标准就乱了的情况。
现在很多做定制化汽配、小批量机械加工的工厂,每个月都有几十种新产品上线,用秒表测根本赶不上进度,用MTM,一个IE一天能算五六个工序的标准工时,效率翻了好几倍。
说实话,我见过不下十家企业,花了大价钱请顾问买软件,最后MTM变成了IE部门放在硬盘里的摆设,生产线根本不认。
坑在哪?第一个就是脱离实际。IE坐在办公室对着图纸拆动作,根本不进车间看实际布局,工人拿个螺栓要走两米,你算成伸手10厘米就能拿到,出来的工时能对?第二个就是追求完美,全线上马,一上来就要给所有几千个工序都做MTM测定,耗了大半年,生产线等不及,老板也失去耐心了,最后不了了之。
问:中小企业想做时间测定(MTM),入门门槛高吗?是不是只有大工厂玩得起?
答:真不是。MTM本身分很多等级,复杂的MTM-1适合高精度工序,简单的有MTM-2、MTM-UAS,适合大部分普通装配工序,甚至只要有一张标准动作时间对照表,一支笔,一个IE就能上手算。一开始不用买几万几十万的专业软件,先拿瓶颈工序试,算出效果,给生产线看到确实准,能帮他们少排冤枉班,再慢慢推,钱要花在刀刃上。
不过话说回来,不管大厂小厂,有个错不能犯:别拿MTM的标准工时死命压工人,逼得大家都喘不过气。MTM是用来找浪费、优化流程的,不是用来当扣工资的工具,用错了方向,再好的方法也推不下去。对吧?
现在很多工厂一讲升级,张口就是AI排产、数字孪生,觉得MTM是几十年前的老方法,没用了。大错特错。
不管你的排产算法多厉害,数字孪生模型多漂亮,核心的工序时间数据不准,所有东西都是空中楼阁。MTM最核心的价值,就是给整个工厂的生产运营提供
,这是所有智能化应用的基础。现在很多头部新能源车企,已经把时间测定(MTM)的标准时间数据库直接接入了智能排产系统,接到订单之后,系统自动调用每个工序的MTM标准时间,排出来的生产计划准确率比原来靠经验拍的高了30%以上,交期延误直接砍半。
还有人机协作工位的设计,现在很多工厂上了协作机器人,哪个动作让机器人做,哪个动作留给工人,怎么分配效率最高?用MTM拆一遍,每个动作的时间、成本算的清清楚楚,不用多次试错就能得到最优方案。我上个月接触的一家苏州新能源PACK工厂,优化完之后,单工位产出提了18%,单位产品的人工成本降了12%,都是实打实的收益。
💡 最后给想落地的朋友提三个小提醒:
1. 先抓瓶颈工序,别贪大求全
2. 一定要拉一线班长参与动作拆解,办公室算出来的永远不对
3. 每半年更新一次MTM数据,产线布局改了、产品换了,时间就得调
真的,制造行业的降本提效,从来都不是靠什么惊天动地的黑科技,把这些基础的工作做扎实,把每个动作的时间算准,把多余的浪费去掉,赚的就是比别人多的那点利润。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:时间测定(MTM):制造车间降本提效的隐形密码 https://www.dachanpin.com/a/tg/70932.html