不少工厂老板一提起精益生产,第一反应就是要上拉动系统。好像不上拉动,都不好意思说自己做了精益。
说实话,我见过九成以上国内工厂推拉动,最后都没拿到想要的结果。库存没降多少,交期反而乱了,一线工人怨声载道,最后不了了之,回到原来的推式生产老路。
问题出在哪?绝大多数人从一开始就理解错了。
别把看板等同于拉动系统
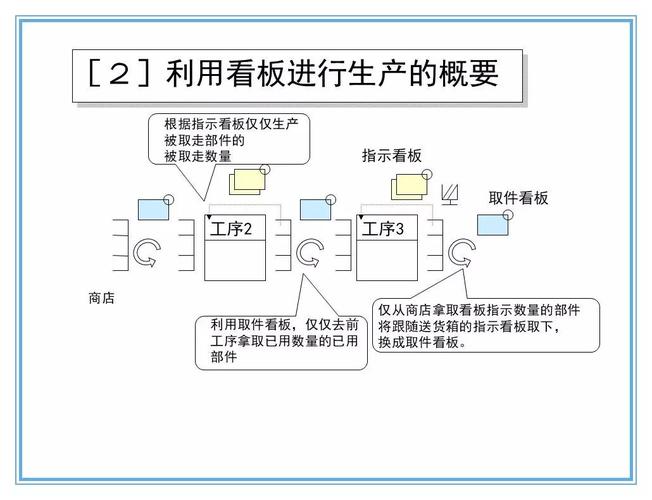
很多人提起拉动系统,第一反应就是挂看板卡。好像车间墙上挂满看板,就是做了拉动。这是最大的误区。
问:我们工厂已经全面推行看板卡管理,是不是说明已经成功上线拉动系统了?
答:真不是。看板只是拉动系统最常用的信号传递工具而已,不是拉动本身。拉动的核心定义只有一个:生产活动只由下游工序的需求触发,而不是上游按提前做好的预测计划排产。很多工厂看板只是用来走领料流程,生产计划还是月度预测排好的,本质还是推式生产,换了个看板的壳而已,怎么可能降库存?
我去年见过东莞一家五金加工厂,老板听了某咨询公司的忽悠,花十几万做看板系统,全车间贴的整整齐齐,半年后盘点,原材料库存反而涨了20%。为啥?原来他们换模时间还是四个小时起,下游要不同规格的零件,换一次模等半天,为了不耽误交期,车间还是得提前做多出来放着,看板成了摆设。
假拉动,不如不做。浪费钱不说,还让一线对精益失去信心。
拉动系统落地的三个核心前提
拉动系统看起来简单,其实对工厂基础管理要求不低,没有这三个前提,推拉动就是空中楼阁。
💡 稳定的基础运营水平你的设备OEE得过得去,不良率不能波动太大,换模时间得压到可接受的范围。要是换个模就要大半天,下游要什么你做不出来,只能提前备货,又回到推式的老路了。
✅ 连续流动先行
别在一堆在制品中间直接上拉动。先把能连起来的工序连起来,尽量做成一个流,减少中间的在制品库存节点,最后再用拉动控制入口,这样才能真的把库存压下来。上来就在几十层在制品的基础上做拉动,只是给库存换个堆放方式而已,降不下来的。
❗ 需求尽可能平准化
接了订单乱七八糟,今天一百台A,明天十台B,后天插五个急单,上来就全工厂拉动,车间调度能直接辞职。尽量把不同产品的需求平铺到每周每天,波动小了,拉动才能跑的顺。
问:我们是小批量多品种的定制工厂,客户天天插单,这种情况也能做拉动系统吗?
答:当然能,但别上来就搞全工序拉动。大部分定制工厂最合适的切入点是成品拉动+原材料拉动:成品只按客户订单生产,不提前做库存;通用原材料按线边消耗触发补料,专用原材料直接按订单下单采购。这种局部拉动比你硬推全工厂拉动落地难度小太多,我接触过的一家浙江定制工程机械零件厂,这么改完之后原材料库存降了38%,交期反而还缩短了两天,效果很直接。
2024年拉动系统的新玩法
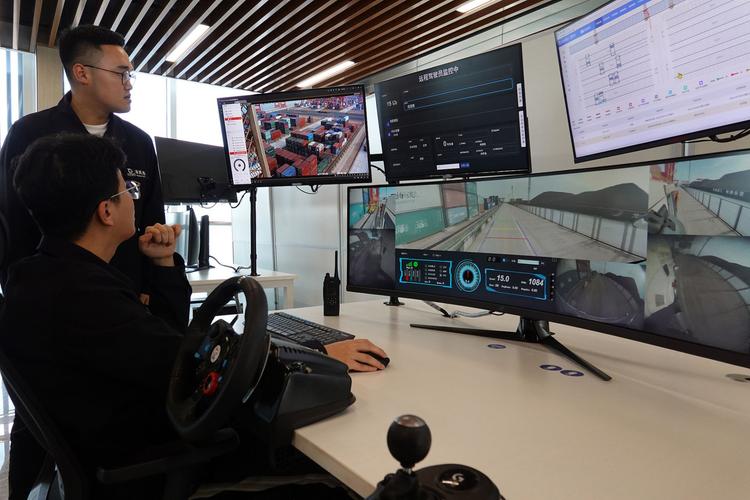
别以为拉动系统还是只有丰田那套纸质看板的老玩法。现在国内不少工厂已经把拉动系统和数字化、自动化结合起来,玩出了新花样。
比如珠三角很多3C电子装配厂,现在早就不用人工填看板卡了。线边仓的每个料都有传感器,库存消耗到设定的触发点,MES系统自动把需求发给原料仓,AGV自动拣货送到线边,整个过程不需要人工插一句话,准确率接近100%,还省了专门管看板的人员。
还有做汽配的供应商,现在直接连主机厂的订单系统,主机厂的需求变动实时同步到自己的生产排程,生产指令直接跟着下游需求走,不用再等每周的计划邮件,偏差小了很多,库存也降了下来。
不过话说回来,不管工具怎么变,拉动系统的核心从来没变过。就是不做多余的生产,只生产客户现在需要的东西,把浪费藏在库存里的问题都暴露出来,一点点改。
很多人把拉动系统神化了,说是什么高端精益工具。其实说白了,就是当年丰田没钱买原材料,只能卖多少做多少,一点点攒出来的省钱办法而已。哪有那么玄乎?找对切入点,先从局部做起,拿到效果再推,比什么都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:为什么很多工厂推了十年还是做不对? https://www.dachanpin.com/a/tg/70936.html