上个月跑了趟佛山,见一个做新能源汽车零部件的工厂老板。进门就抓着我烟一根接一根抽,眉头皱得能夹死蚊子。订单排到三个月后,每条生产线看过去都闲闲的,就是交不出货。罚款都交了十几万,找了几拨人来改,改来改去还是老样子。我蹲在车间转了大半天,只问了他一个问题:你知道你现在全厂
在哪吗?他愣了半天说,应该是那台进口五轴机床?毕竟那玩意儿最贵。我笑了,错。是你们来料质检环节,每天卡一半的料进不去,后面机床天天等米下锅。
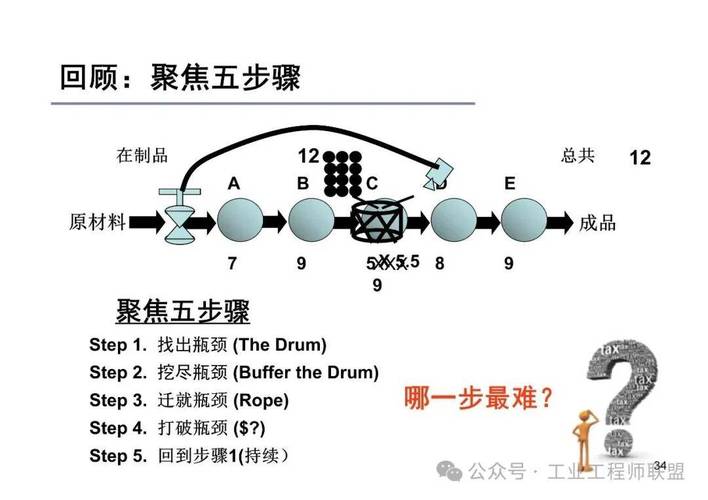
这就是约束理论(TOC)最基础的逻辑:整个系统的产出,只受瓶颈环节的约束。
流程化的工厂,比如炼油化工,瓶颈从建厂那天就定死了,哪天都是那套装置。离散制造不一样啊。今天订单换了品种,瓶颈飘到冲压。明天原材料缺了,瓶颈飘到供应链。后天新工人上手慢,瓶颈飘到装配。你累死累活把所有非瓶颈环节的效率都提上去,一分钱产出都涨不了。
问:我们厂已经在推精益生产,还要用约束理论(TOC)吗?
答:完全不冲突。甚至TOC能帮你把精益的钱花在刀刃上。我见过太多工厂,花大半年改了五条线的换模时间,整体产能纹丝不动——那五条全是非瓶颈线,改得再快,还是要等瓶颈出活,纯粹浪费时间精力。先靠TOC找到真瓶颈,把所有资源都砸在瓶颈上,
至少翻三倍。
问:TOC只能用在生产环节吗,供应链端能用不?
答:太能用了。去年给江苏一个做风电塔筒配件的厂做咨询,他们原来瓶颈在机加工车间,花了大价钱扩了产能,结果交期反而更长了。一查才发现,现在瓶颈跑到了钢材原材料采购,钢厂不给你排产,你机加工再闲也没用。用TOC
❗ 错把最贵设备当成瓶颈
很多老板一看到瓶颈,第一反应就是买新设备。真不是。我见过90%的工厂,现有瓶颈根本没挖尽潜能。你把瓶颈换模时间从4小时压到2小时,等于白捡半台设备的产能,花几千块改改工装就搞定,为啥要花几百万买新的?
❗ 不敢给瓶颈留缓冲
老板都见不得设备闲,给瓶颈排得满满当当,连10%的缓冲都不留。前面稍微掉个链子,瓶颈直接停工,一分钟几千块的损失,比留缓冲闲十分钟亏多了。TOC里的
,不是浪费,是给整个系统买保险。
❗ 找到一次瓶颈就吃老本
瓶颈是会跑的啊!你把原来的瓶颈打通了,下一个瓶颈自然就冒出来了。半个月就得复盘一次,动态调整,别指望一劳永逸。
放在十年前,找瓶颈全靠工程师蹲车间数半个月,人工统计误差还大。现在不一样了。绝大多数工厂都上了MES系统,拉出来三天的各环节在制存量、滞停时间,哪个环节堵得慌,一眼就能看出来,动态识别瓶颈的成本比原来低了90%。很多工厂现在已经做到了每天更新瓶颈,排产直接跟着瓶颈走,准交率蹭蹭往上涨。
💡 我去年跟进的东莞那家新能源结构件厂,原来小单多品种,准交率才62%,交期平均要11天。用MES结合TOC排产,三个月后准交率干到94%,交期稳定在4.8天。现在他们报价比同行高两个点,客户还是抢着给单,为啥?现在整车厂都在降库存,就缺交期准的供应商,这就是真金白银的竞争力。
说实话,很多工厂花几百万上智能化设备,上MES系统,结果连排产都排不对,核心就是没抓住瓶颈这个牛鼻子,钱全打了水漂,想想都可惜。不过话说回来,TOC也不是什么包治百病的神药,你得沉下心蹲在车间摸实际情况,别拿着书本上的公式生搬硬套。很多人推TOC,上来就画各种复杂的树状图,整得花里胡哨,工人看不懂,管理者也记不住,最后当然推不动。先从找瓶颈开始,改一个环节,看到实实在在的产能提升了,再往下推,比什么都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:用约束理论(TOC)搞定离散制造的产能堵点,说点实操干货 https://www.dachanpin.com/a/tg/70937.html