为什么九成工厂的MSA都是走形式
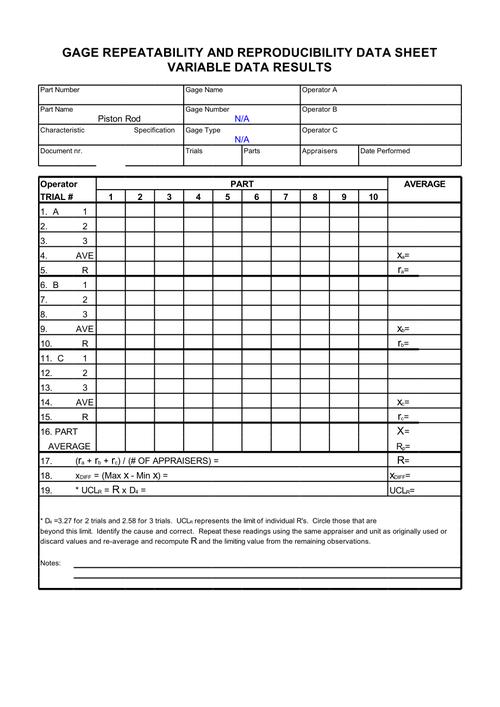
很多人对MSA的认知就停留在IATF16949审核的必备文件。为了拿证,找10个零件,找两个老工人测三遍,填个表算出GRR小于10%,交差完事。真到生产线出了质量问题,从来不会想到去查测量系统本身的问题。
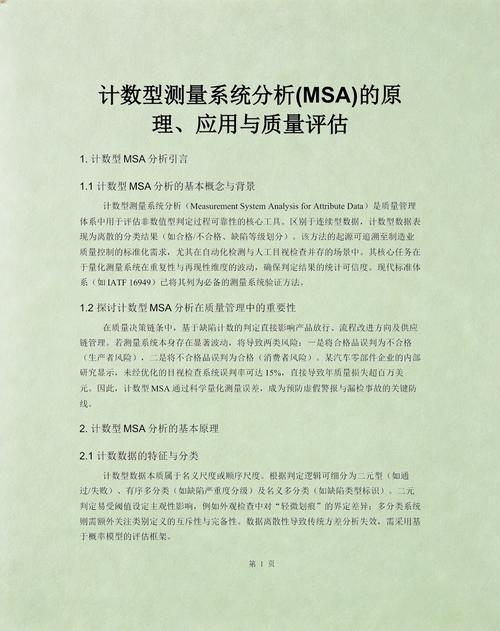
计数型MSA:最被忽略的隐形大坑
九成工厂做MSA只做计量型GRR,也就是测具体尺寸的那种,没人管计数型。啥是计数型?就是外观检验、通止规检验、缺陷分类,结果只有“合格/不合格”“严重/轻微”那种。现在汽车、消费电子对外观要求越来越高,这块的错判率高到吓人。
我之前碰过一个做新能源汽车内饰饰板的厂,客户投诉外观不良的比例一直降不下来,我让他们把最近一个月有争议的零件拿出来,找五个检验员重新测一遍,结果一致通过率才58%。一半的不良都是检验员判错的。
做MSA真的费钱费力吗?其实不然
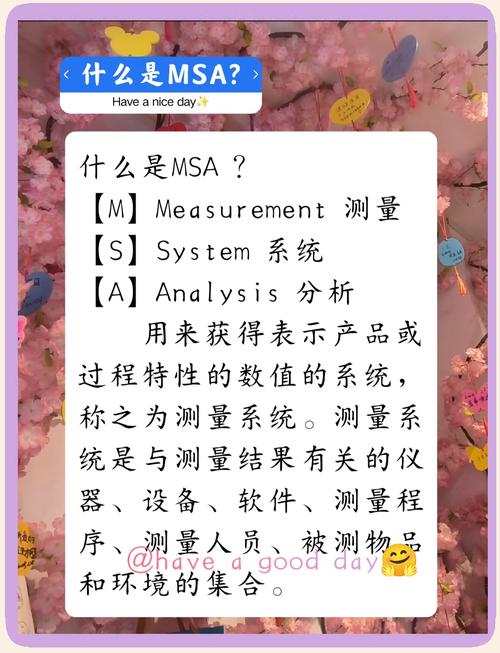
很多工厂老板一听说要做MSA,第一反应就是我们小厂没钱没人,做不起。说实话,完全没必要全流程铺开。你只需要给产品的关键安全特性、关键尺寸的测量系统做分析就行,非关键特性根本不用折腾,花不了多少时间。
之前有个做冲压件的小供应商,总共才20多个人,就给两个关键尺寸做了MSA,发现其中一个尺寸的测量系统变异占到了过程变异的40%,查了半天发现是操作工靠夹具定位每次用力不一样,改了个定位挡块,变异直接降到8%,客户投诉直接没了,花了不到一千块改工装,换回来每年几十万的罚款减免,太值了。
不过话说回来,现在很多数字化MES系统都自带MSA计算模块,输完数据自动出结果,不用你手算公式,省了大把功夫,小工厂也用得起。
✅ 给大家提两个最实用的小提醒: – 新量具进厂,除了要校准证书,一定要做偏倚分析,这是MSA的基础,很多人直接跳过,上来就做GRR,全是白做。 – 如果你的测量系统GRR超过30%,别先忙着换昂贵的新量具,先查人、查方法、查环境,多数情况不是量具的问题,是人的操作或者测量流程的问题。 很多厂做质量改进,天天盯着过程数据挖,却从来没想过,你用来分析的数据本身就是错的,改来改去都是瞎忙活。MSA不是给审核看的抽屉文件,是你所有质量改进的第一步,步子错了,后面再努力也白搭。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么你的工厂测量全白做?重新认识测量系统分析(MSA) https://www.dachanpin.com/a/tg/70941.html